


压铸中的模具喷涂: 为何脱模剂、喷涂模式和冷却至关重要
一旦铸件从敞开的模具中取出, 便立即开始为下一轮浇注做准备。 必须清洁模具表面,在必要时进行冷却, 并喷涂规定量的脱模剂或润滑剂。 因此,模具喷涂技术在确保每个生产周期条件的一致性方面, 起着至关重要的作用。
压铸中模具喷涂的目的是什么?
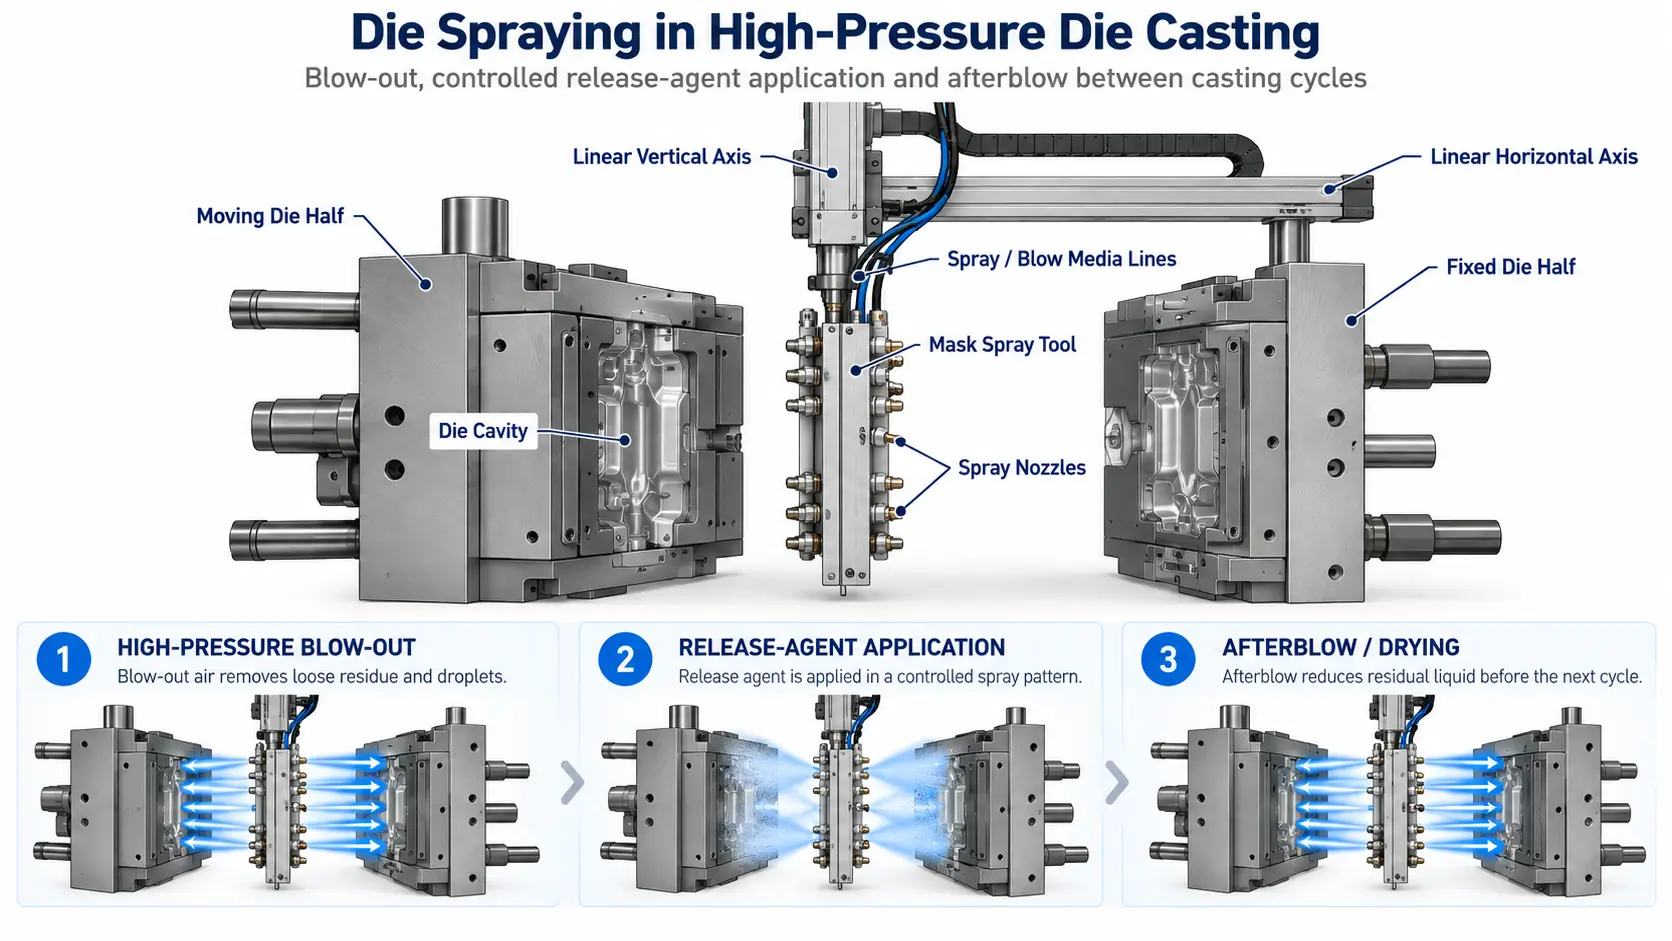
喷雾机和喷涂机器人会在两个铸造周期之间对敞开的模具进行处理。 根据具体应用,它们可以喷涂脱模剂, 吹除松散的残留物,调节表面温度, 并对选定的模具活动部件进行润滑。
其目标并非最大喷涂量, 而是根据模具的 几何形状和热状态,形成可重复的喷涂模式。
两个铸造周期之间的模具喷淋
在自动化压铸单元中,喷淋装置会在铸件取出后,在打开的模具两半之间移动。 一种专为模具设计的喷淋工具将多个喷嘴定位在所需表面附近。
根据喷涂方案的不同,该工艺可包括 高压吹扫、可控脱模剂喷涂 以及喷涂单元收回前的最终后吹。

模具喷涂可同时完成多项任务
在生产过程中,模具会反复承受热负荷和机械负荷 。 开模后,必须将其恢复到规定状态, 才能开始下一个铸造循环。
因此,现代模具喷涂系统不仅仅是一个 简单地将液体喷涂到模具上的设备。 根据具体应用,它可以执行多种功能。
形成预定的脱模膜
在模具的特定区域涂覆脱模剂, 以确保凝固的铸件能可靠地从模具中脱模。 从模具中脱模。
吹除松散残留物
吹气可清除型腔、轮廓线以及模具中难以触及区域内的松散颗粒、液滴和残留物。
影响表面温度
喷淋工艺还会改变开放模具表面的热状态, 从而与内部温度控制系统产生相互作用。
处理运动中的模具部件
根据模具类型, 滑块及其他承受机械载荷的运动部件 可有针对性地获得润滑剂供应。
模具喷油何时进行?
喷涂过程位于两个铸造周期之间。 只有在模具打开且铸件已被取出后, 喷涂系统才能进入工作区域。
在机器再次闭合之前, 喷淋单元必须完全缩回并到达 其预设的安全位置。
打开模具并取出铸件
待铸件充分凝固后, 模具打开,并将铸件从工作区域中取出。
将喷涂工具移至模具两半之间
喷涂机或机器人将 喷涂工具定位在打开的模具表面之间。
吹净模具
高压空气或工艺空气可清除 关键区域的松散残留物和液滴。
喷涂脱模剂
喷嘴会根据预设的喷涂模式,将脱模剂喷洒到模具的指定区域。 根据预设的喷涂模式,将脱模剂喷洒到模具的指定区域。
如有需要,进行后吹
根据喷涂工艺的不同, 在喷涂单元收回之前,可补充吹气以减少残留液体。
退回并释放机器
一旦喷涂单元到达安全停放位置, 压铸机即可开始下一个循环。
为何喷雾模式比总喷雾量更为重要
模具的整个表面在几何形状和热分布上均不完全一致, 。 型腔、型芯、滑块、深轮廓以及局部受力较大的区域,可能需要不同量的脱模剂、 空气和冷却效果。
因此,设计合理的喷涂装置并不一定需要 对每个表面施加相同量的处理。 可以通过合理布置喷嘴或喷嘴组,使定义好的 模具区域获得所需的处理。
排气区域尤为敏感。 过量的残留物不应阻碍排气口和溢流区域, 因为在模具注塑过程中,这些部位必须保持功能正常。
哪些参数决定了喷涂工艺的可重复性?
正确的喷涂方案取决于模具、 铸件几何形状、合金、模具温度、 脱模剂以及目标循环时间。
| 参数 | 在喷涂工艺中的作用 |
|---|---|
| 运动轨迹 | 位置、插入深度、速度和停留时间 决定了喷雾能覆盖模具的哪些区域。 |
| 喷涂时间 | 阀门开启时间影响着各区域的处理时长。 |
| 脱模剂用量 | 供料条件、混合比例、 喷嘴几何形状和阀门控制均会影响涂覆效果。 |
| 雾化空气 | 气压和喷嘴几何形状会影响 液滴形成和喷雾分布。 |
| 吹扫气 | 吹扫和后吹可清除模具表面的残留物 及残留液体。 |
| 区域控制 | 单个喷嘴或喷嘴组 可独立处理不同的区域。 |
模具喷淋与模具温度控制协同工作
模具的热管理并非仅通过内部温度控制通道实现。 喷淋还会改变暴露在外的模具表面的热状态。
因此,内部温度控制与外部喷雾处理 应综合考虑。 内部已得到充分冷却的芯片区域,其表面处理方式可能与热负荷极高的区域不同。
关于模具热行为的更多说明,请参阅 《压铸中的温度控制》 。
有哪些类型的模具喷涂系统?
选择合适的系统取决于模具尺寸、 机器布局、可用工作空间、 要求的循环时间以及喷涂图案的复杂程度。
单轴喷涂机
通过预设的线性运动,将喷涂工具定位在 固定路径上。 该设计适用于相对简单且定义明确的喷漆任务。
双轴喷涂机
垂直和水平运动在将喷枪定位于开放式模具内部时,提供了更大的灵活性。
喷涂机器人
多轴工业机器人能够沿 更复杂的预设路径移动,并可到达 不同的喷涂位置。
气动喷涂装置
气动系统可提供简单且可重复的 往复运动,适用于 紧凑型喷涂应用。
喷涂工具决定了实际到达模具的物料量
即使是精度极高的喷涂机,也只有在喷枪与模具轮廓及所需的介质分布相匹配时,才能实现可重复的工艺。
根据设计不同,喷涂工具可包含 多个喷嘴组和独立的介质回路。 这些回路可将脱模剂、 雾化空气和吹气输送至指定位置。
喷嘴的布置决定了喷涂方向、 喷雾锥角以及在模具表面的分布情况。 因此,喷嘴组件通常会根据具体模具和铸件应用进行定制。
FISS 提供哪些模具喷涂设备?
FISS 经营适用于冷室和热室压铸生产线的中古模具喷涂机、 喷涂系统、喷涂工具及相关外围设备。
根据当前库存情况, 产品组合包括单轴和双轴喷涂机、 伺服驱动喷涂系统、 气动装置、喷涂机器人、 喷涂工具以及脱模剂供应组件。
冷室自动化产品系列包括来自 Wollin、Gerlieva、Acheson、Pomac 和 Böhmer 等知名制造商的设备, 具体取决于当前库存情况。
单个 喷涂工具 及其他喷涂组件也可用于 现有设备的改造或完整的压铸单元。
购买二手压铸喷涂机时应检查哪些方面?
仅凭制造商和制造年份是不够的。 工作范围、运动轴、 喷涂工具、介质供应和控制系统 必须与新的压铸机和模具相匹配。
- 垂直和水平行程
- 运动轴的数量和类型
- 进入模具区域的插入深度
- 允许的喷枪重量
- 导轨、轴承、皮带和传动装置的状况
- 喷塑工具和喷嘴的布置
- 脱模剂回路及介质供应
- 雾化空气和吹气
- 阀门、压力调节器和流量控制
- 控制系统及可用的喷涂程序
- 与压铸机的接口
- 停机位置和安全限位
- 脱模剂储罐和泵系统
- 控制柜和技术文档
喷涂机并非孤立运行
喷涂、铸件取出、 金属计量、模具温度控制 以及机器运动必须在自动化压铸单元内,在时间和空间上进行协调。
模具区域的安全释放尤为重要。 喷涂设备和取出系统 可能使用重叠的工作区域,因此需要 协调的机器顺序控制和安全联锁。
有关整个生产单元的概述,请参阅 《压铸单元中的自动化》 。
良好的喷涂工艺应仅对每个模具区域进行必要的处理
模具喷淋是压铸循环中不可或缺的一部分。 喷淋系统负责为模具表面做好下一次射出的准备, 并影响脱模性能、 模具的清洁度及其热状态。
关键不在于最大喷淋量, 而在于通过合理的喷嘴布置、喷淋时间、雾化空气、吹扫空气以及可重复的运动,实现受控的工艺过程。
因此,模具喷淋与模具内部温度控制 应一并考虑。 下一铸造周期的稳定运行条件, 取决于这两个系统能否协调运作。
关于压铸中模具喷淋的问题
模具喷淋机的作用是什么?
它在两个铸造周期之间对开放式模具进行处理。 根据具体应用情况, 它会喷涂脱模剂, 吹除残留物, 调节表面温度, 并对选定的模具部件进行润滑。
何时对模具进行喷涂?
在模具打开且铸件被取出之后。 在模具再次闭合之前, 喷雾单元必须收回, 并到达其安全位置。
为何要使用脱模剂?
脱模剂会在选定的模具表面形成一层特定薄膜, 从而有助于后续铸件的脱模。
模具喷涂会冷却模具吗?
是的,喷涂过程会影响 暴露的模具表面的温度。 因此,应将其与 模具内部的温度控制一并考虑。
什么是后吹?
后吹气是指在涂覆脱模剂之后进行的一道额外的吹气工序。 根据喷涂工艺的不同, 它有助于在模具退出前减少残留液。
什么因素决定了喷涂模式?
重要因素包括喷嘴设计、 喷嘴位置、脱模剂用量、 雾化空气、喷涂时间、 运动轨迹以及区域特定控制。
已使用的模具喷涂机能否安装在另一台压铸机上?
原则上可以。 工作范围、轴系、 喷雾装置的安装方式、控制系统、 介质供应及安全方案必须与新应用相匹配。 喷雾装置和喷雾程序通常需要进行调整。
FISS 提供二手压铸喷涂机、喷涂系统和喷涂工具。
合适的系统必须与压铸机、 工作范围、运动轴、 喷涂工具、喷嘴布置、 介质供应及控制系统相匹配。
来源
Bührig-Polaczek, A.; Michaeli, W.; Spur, G.(编): 《初成型手册》,卡尔·汉泽出版社。 其中特别探讨了与压铸循环、 模具制备、脱模剂和润滑剂, 以及模具排气相关的基础知识。
