



压铸循环时间:识别瓶颈并优化工序顺序
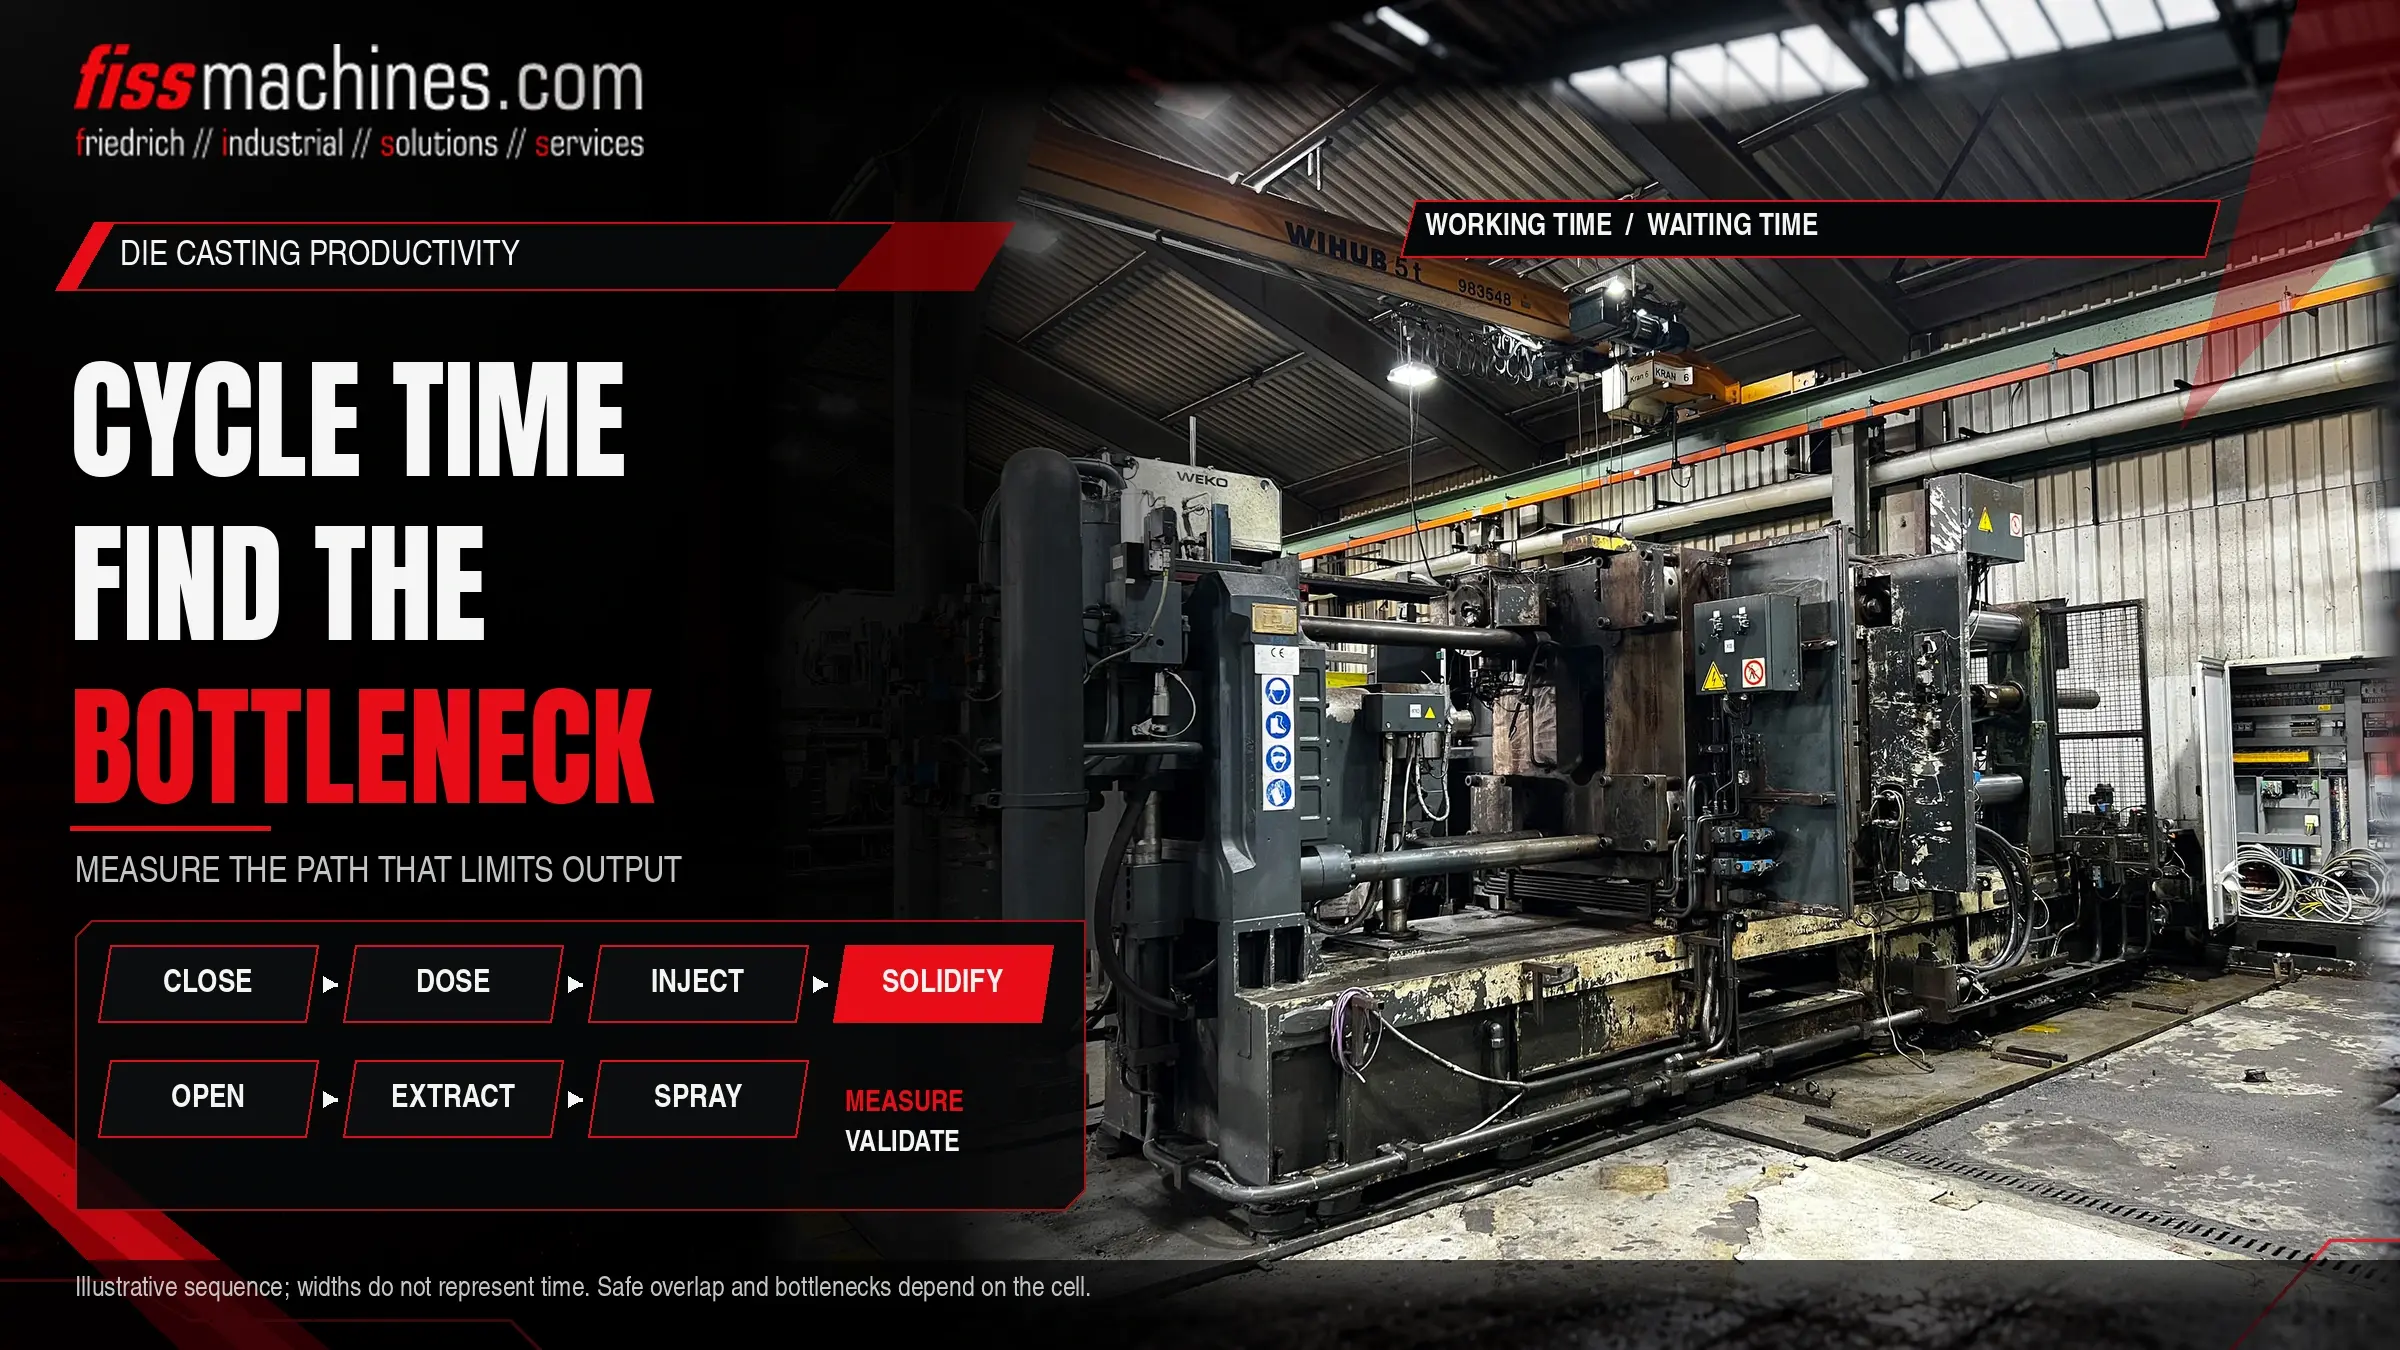
压铸单元的循环时间决定了每班能 生产多少件零件,从而决定了每台机器每小时的实际成本。然而, 机器显示屏上显示的数字很少能说明时间都花在了哪里。 合模、注料、射出、凝固、开模、取件、喷淋 和搬运等工序都在争夺这短短的几秒钟。找出 真正限制产量的工序,并在不影响质量的前提下缩短其耗时,是一项 系统性工作,而非简单地将所有参数调得更快。
如何找出压铸循环中的瓶颈?
将循环分解为各个步骤,通过多次浇注测量每个 步骤的持续时间,并标注哪些步骤是顺序执行的,哪些是 并行执行的。 瓶颈是指在顺序路径(即 关键路径)上耗时最长或波动最大的步骤。只有 缩短该步骤才能缩短整个周期;加快并行步骤的 速度则不会产生任何影响。
凝固时间通常是最大的单一耗时环节,但它与 零件质量和模具温度密切相关。通常在 等待时间、搬运和喷涂环节中更容易找到缩短周期的空间。
压铸循环的构成
具体顺序取决于机器类型、零件及自动化程度,但冷 室单元通常会执行以下步骤。在热室 机中,计量步骤被鹅颈式注料所取代,这大大缩短了 该工序环节的时间。
| 环节 | 主要驱动因素 | 典型影响因素 | 若草率缩短所面临的风险 |
|---|---|---|---|
| 模具闭合与锁模 | 压板行程、速度曲线、模具保护阶段 | 优化冲程和速度过渡 | 模具保护效果降低,对模具造成冲击 |
| 计量与浇注 | 钢包行程或加料炉、每次浇注重量 | 尽早开始加料,在安全的情况下与模具闭合同步进行 | 金属在套筒内冷却,坯体质量不一致 |
| 浇注与强化 | 零件的工艺要求 | 通常要求极少;并非典型的瓶颈 | 对充填和气孔率有直接影响 |
| 凝固(模具闭合) | 壁厚、合金、模具温度、冷却布局 | 模具冷却与热平衡、局部冷却 | 变形、热裂纹、顶出问题 |
| 开模、拔芯、顶出 | 行程、滑块顺序、顶出器运动 | 在控制系统允许的情况下进行重叠运动 | 碰撞、滑块或铸件损坏 |
| 取出 | 机器人或拔出器的运动路径、抓取、工件检查 | 路径缩短,更早进入模具区域 | 碰撞风险、抓取不稳 |
| 喷淋和吹扫 | 模具尺寸、喷淋模式、热处理要求 | 优化喷雾程序,减少喷雾量但精准喷雾 | 焊接、粘连、芯片温度变化 |
正确测量循环时间
仅靠一次秒表读数是不够的。 每个循环的步骤各不相同,偶尔出现的 长时间等待往往比动作稍慢造成的损失更大。最有用的 数据来自控制信号的时间戳,许多机器和 机器人控制系统都能记录这些数据。如果无法记录,对 几个循环进行视频录制是一个切实可行的替代方案。
定义每个步骤的起始和结束点
使用“模具锁定”或“机器人已离开模具区域”等明确信号, 以确保每次对同一步骤的测量方式保持一致。
记录多个循环
记录一个包含正常干扰的具有代表性的周期。 平均值会掩盖波动;还应关注数据分布和异常值。
绘制流程图
一个简单的时间条形图可以显示哪些步骤重叠,哪些步骤需要 相互等待。最长的相互依赖步骤链即为 关键路径。
区分等待时间与工作时间
标记每个单元已准备就绪但正在等待信号的时间段。 等待时间通常是最容易消除的时间。
实践中的典型瓶颈
凝固与模具温度
模具闭合时间取决于最厚部位以及 模具的散热效果。若未改善冷却条件就缩短闭合时间, 则可能导致变形或顶出问题。 此处的实际改进通常源于 模具本身:冷却通道、局部冷却或更均衡的热 布局,通常还需配合经过优化的温度控制单元。
喷涂
喷雾既能冷却又能保护模具表面,因此既是耗时环节 ,也是热管理工具。经过多年形成的喷雾程序往往 包含冗余的喷雾过程。在精简时必须综合考虑模具 温度和粘连问题。
外围设备与通信协议
取件机器人、喷雾器、修边机和输送带通过信号 与压铸机进行通信。保守的互锁措施或缓慢的 通信过程会增加数秒的延迟,而这些延迟在机器设置中却无处可寻。我们 关于 压铸单元自动化 的文章介绍了典型的外围设备及其功能。
计量
如果浇包或加料炉无法跟上节奏,机器就会在 模具闭合或套筒空置的状态下等待。因此,在任何循环分析中,都应 检查加料能力和精度。关于不同炉型的 差异,详见 《加料炉、熔化炉还是保温炉?》
在不影响质量的前提下优化工艺流程
工艺顺序的优化最好以受控实验的形式进行。每次只更改 一项参数,运行时间应足够长以达到热平衡,并比较 前后各阶段的循环时间、废品率和铸件质量。
通常风险较低
消除不必要的等待时间,在控制和安全条件允许的情况下 让动作并行进行,缩短机器人路径, 并优化机器与外围设备之间缓慢的通信交互。
需要仔细验证
缩短凝固时间、调整喷淋量或喷淋模式, 以及提高模具附近的运动速度。这些措施会影响模具 温度、铸件质量和磨损情况,因此应通过 对铸件的检测来进行测试。
重叠动作必须符合机器的安全设计理念。 绝不能为了缩短循环 时间而绕过互锁和防护功能;对安全相关逻辑的任何更改都需要经过合格的评估。
节拍时间、停机时间和OEE
只有当生产单元真正运转时,更短的节拍时间才具有实际效益。设备综合 效率(OEE)综合了可用性、性能和 质量三个方面。 一个循环时间短但频繁停机、换模时间长或 废品率高的单元,其产量可能低于一个速度较慢但运行稳定的单元。因此, 在进行循环时间分析的同时,还应关注停机原因和废品率。
OEE = 可用率 × 性能 × 质量
可用性 = 运行时间 / 计划生产时间;性能 = (理想 节拍时间 × 产出件数) / 运行时间;质量 = 合格件数 / 产出 件数。这三项均为介于0和1之间的分数。
循环时间分析检查表
- 为每个循环步骤定义了开始和结束信号
- 记录了多个周期的数据,包括干扰情况
- 已确定关键路径;并行步骤已单独标注
- 量化了机器、机器人、喷涂机和压机之间的等待时间
- 评估了凝固时间,并结合模具冷却和温度进行分析
- 审查喷涂程序以排除多余的喷涂路径
- 根据循环目标检查了计量能力和精度
- 检查下游工序(修边、冷却、输送带)的产能
- 对每项变更单独测试,并结合废品率和质量数据进行评估
- 在所有重叠运动中均遵守安全方案
常见问题
更快的机器是缩短循环时间的最简单方法吗?
很少。与凝固、喷涂和搬运相比, 机器的运动通常只占整个周期的很小一部分。只有当机器的运动位于关键路径上时, 更快的机器才能起到作用。
为什么换模后循环时间反而变长了?
不同的模具具有不同的热行为、喷雾程序和 滑块序列。每套模具都需要单独分析;其他 模具的设置仅作为起点。
修边压力机是否会成为生产单元的瓶颈?
是的。如果修边机、冷却站或输送带无法及时接收 工件,机器人就会等待,机器也会随之停顿。该 瓶颈可能位于铸机之外。
