


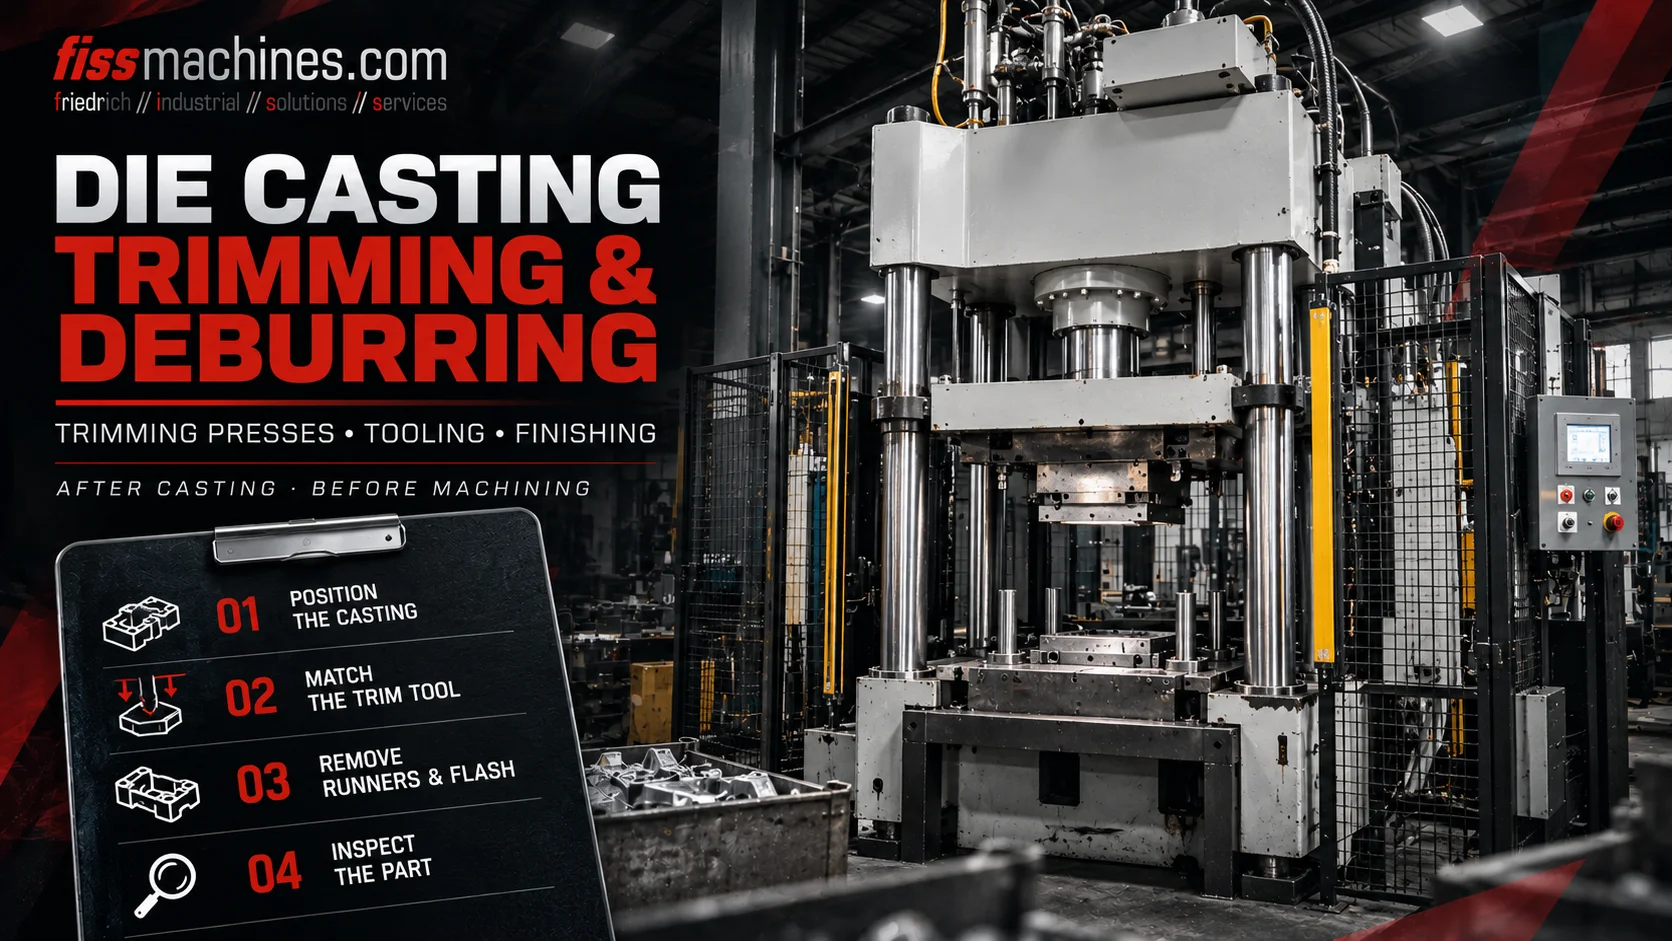
压铸中的修边:修边机、模具及精加工工序
当高压压铸件从模具中取出时,浇道、溢流口和薄飞边可能仍附着在件上。去除这些部分是一项明确的生产步骤,而不仅仅是外观上的调整。修边机、修边模具和后续去毛刺系统有助于将零件准备好,以便进行检验、装配或数控加工。
在压铸过程中,修边机起什么作用?
修边机通过控制冲程驱动专用修边模具,将浇道、溢流部及选定的多余材料从铸件上分离。该工艺可与机器人取件和转运系统集成。根据几何形状和质量要求,可能仍需进行额外的去毛刺或机械加工。
从铸件取出到修边后的部件
待铸件充分凝固后,模具打开,由人工、机器人或取出装置取出铸件。铸件上可能仍残留有浇道系统、浇口残余、溢流腔以及沿特定边缘的飞边。
在自动化生产单元中,一旦模具区域清空,搬运机器人即可将铸件转移至修边机。铸件被放置在匹配的修边模具中,并在适当位置得到支撑。随后,修边机执行预设的冲程,切除多余材料。
修整后的铸件被取出,随后可进行抛丸处理、振动抛光、清洗、检测或数控加工。该工艺流程因应用而异;并非所有铸件都需要相同的修整设备。
安全取出工件
铸件及其附带的进料和溢流系统一同从铸模中取出。
分离预定特征
通过配套的修边模具去除预定的浇口、流道和多余边缘。
关键表面的精加工
根据规格要求,随后将进行进一步的去毛刺、喷砂或机械加工。
修边压力机及其模具的工作原理
典型的压铸修边机由刚性机架、上压板(或移动压板)、下模具支撑架以及提供所需力和行程的驱动装置组成。液压驱动方案较为常见,但具体设计必须根据应用场景进行评估。
修边模具包含定位和支撑元件、切削刃,以及在必要时配备的顶出或剥离机构。切削几何形状是针对特定铸件制造的;通用型切削工具无法自动替代针对特定生产任务设计的修边模具。
剪切机无需产生与压铸机夹紧系统相同的力。剪切力取决于待分离的材料、剪切长度、有效厚度、几何形状及模具条件。必须针对具体操作进行确定。
| 部件 | 功能 | 评估要点 |
|---|---|---|
| 冲床机架和导轨 | 保持导引良好、行程可重复 | 导轨间隙、对中及变形 |
| 液压或其他驱动 | 提供压力和行程 | 泄漏、速度、压力及控制 |
| 修边模具 | 定位并分离材料 | 切削刃损伤、配合、磨损及支撑 |
| 顶出与剥离 | 释放修边后的工件或废料 | 可靠的移除及安全的工件处理 |
修边、去毛刺和数控加工是不同的工序
修边通常是指使用压力机和切割工具,将铸件中的特定结构(如浇道和溢流腔)分离出来。去毛刺则针对较小的残留毛刺或锐边,可通过不同的工艺进行处理。
根据表面要求,精加工可能涉及手动工具、机器人去毛刺、振动抛光、喷砂或定向加工。当需要精确的功能表面、孔或螺纹满足更严格的公差时,则采用数控加工。
因此,经冲压修整的铸件并不一定就是成品。应根据实际检验结果和客户要求,确定完整的工艺流程。
去除附着特征
冲压模具将浇口、流道和选定的溢流口分离。
优化边缘
去除残留毛刺、锋利边缘和细小残余物。
创建精密特征
对孔、配合面及其他需要切削的尺寸进行精加工。
取出机器人与修边压力机如何协同工作
机器人搬运系统可将压铸机与修边机连接起来。抓取器在确保安全转移和可重复定位的同时,还需适应工件的实际几何形状和温度。
整个工艺流程必须防止压铸机、取出系统、修边机以及任何卸料设备之间发生碰撞。安全防护装置、受监控的进出通道以及正确集成的设备信号至关重要。
循环时间不能仅凭压机冲程持续时间来评估。装料、精确定位、切割、工件和废料移除以及潜在的冷却或检查步骤,都会影响有效单元循环时间。
不适当的修边操作会导致哪些缺陷?
工件支撑不力或修边刃口钝化,可能会导致薄壁铸件变形或产生不必要的边缘破裂。对位不准则可能导致修边线不一致或损坏功能性表面。
最佳解决方案是对切削刀具几何形状、机床对中、工件定位、加工顺序以及铸件材料状态进行系统性检查。修边工艺无法纠正铸造过程中产生的上游气孔或其他缺陷。
- 确认铸件已正确安装在夹具中
- 检查刀具切削刃和易损件
- 检查切削平面、行程及刀具对准情况
- 监控工件变形情况及边缘质量
- 确认废料已清除且不会阻塞刀具
- 检查安全方案和自动化接口
如何评估二手机压铸修边机
对于二手机压边机而言,额定压紧力仅仅是评估的起点。明确的工作尺寸、开口尺寸、行程、压板几何形状、操作空间、控制系统以及模具接口同样至关重要。
需检查机架、导轨、液压系统、电气设备、模具安装位、安全装置以及记录在案的设备使用历史。二手机压机可能需要配备新的修边模具,并需适应生产单元的布局。
FISS 提供适用于铸件加工和工业应用的二手修边压力机。购买前,应确保压力机及其实际配套范围与零部件及生产要求相匹配。
| 选型标准 | 为何重要 |
|---|---|
| 压合力 | 必须与具体的切割操作相匹配 |
| 行程和间隙 | 必须满足刀具高度和运动需求 |
| 工作台与导轨布局 | 影响刀具适配性、重复精度及操作空间 |
| 搬运与防护 | 决定与整个工作单元的安全连接 |
| 文档与状态 | 为维护、运输和重新调试提供支持 |
关于压铸修边的问题
压铸修边机能去除哪些部分?
根据修边模具的不同,可将流道、浇口段、溢流口、飞边及其他指定的多余材料分离出来。
每件压铸件都需要使用修边机吗?
不一定。所选的后处理方法取决于零件几何形状、铸造工艺、生产量和质量要求。
修边和去毛刺是一回事吗?
不完全一样。修边通常是将较大且界定明确的附着结构分离出来,而去毛刺则是去除残留的毛刺或锐利边缘。
所需压紧力如何计算?
这取决于材料、有效切割长度、厚度、切削几何形状和刀具状态。它与铸造机的夹紧力不同。
二手修边机能否加工其他类型的铸件?
通常可以,前提是压力、行程、工作空间、控制系统和安全措施均符合要求。可能需要针对特定部件定制修边模具并进行其他调整。
技术依据与来源
一般工艺背景:《初成形手册》(Handbuch Urformen)第1.7.2节和第1.7.3节关于分离和去毛刺的内容;FISS公开的二手机材修边机分类。原文;不针对特定机器作出性能声明。
