


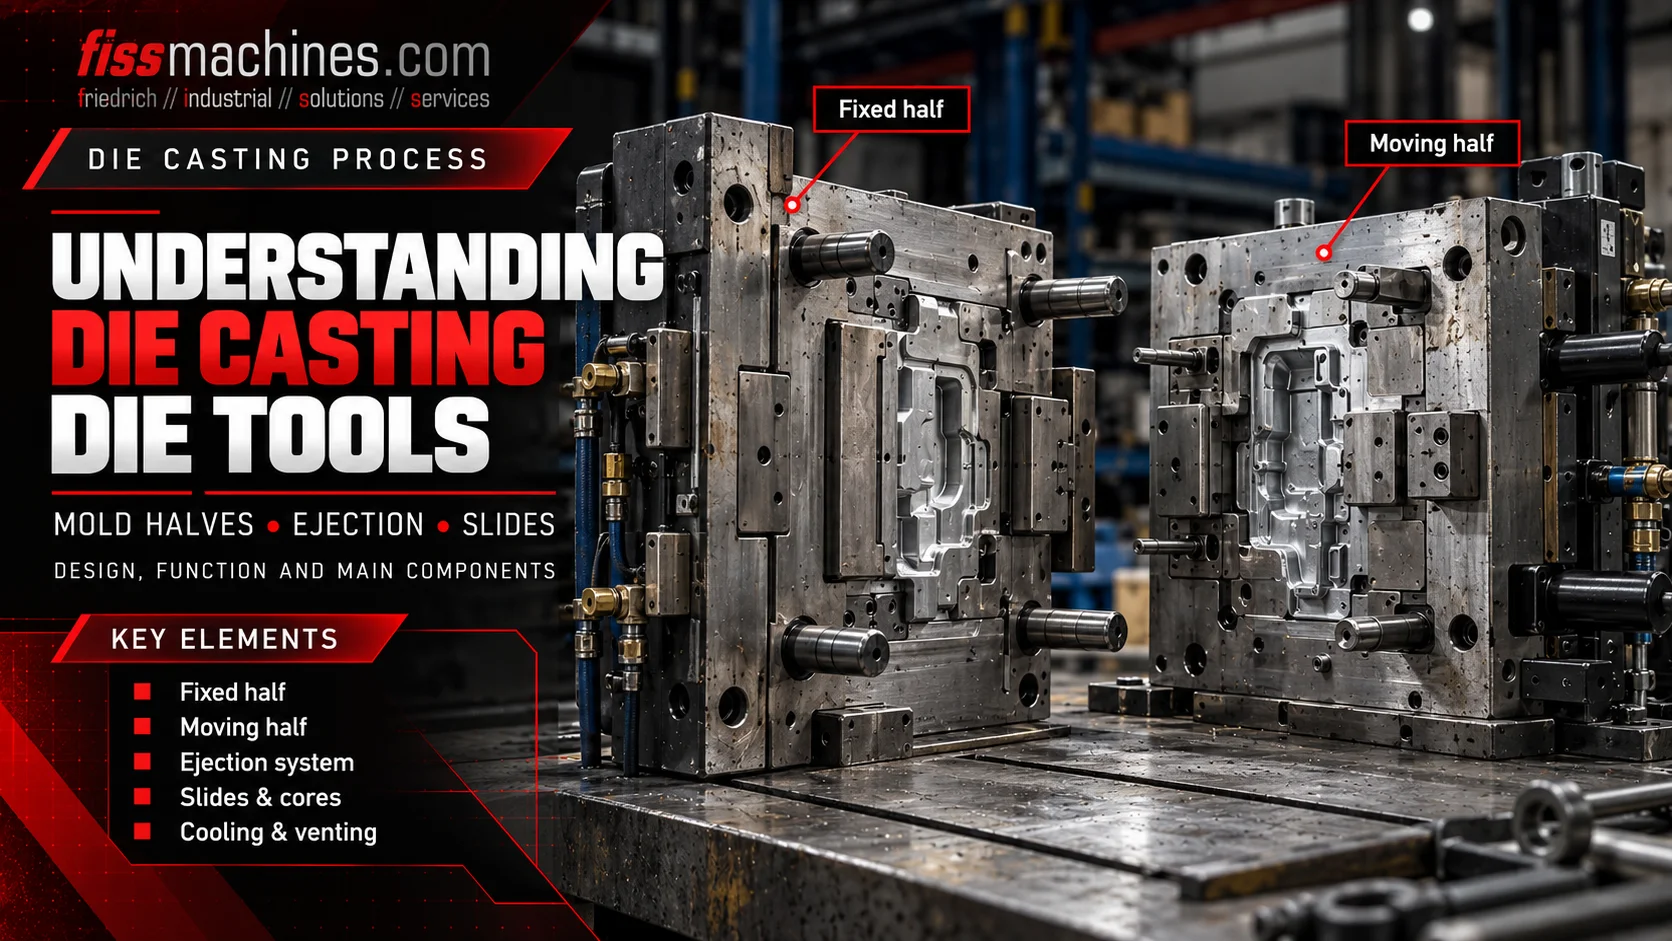
了解压铸模具:固定模半、活动模半、顶针和滑块
压铸模具是一种在压力下对液态金属进行成型的精密工具。其主要部件必须协同工作:固定模半部引导熔融金属流入,活动模半部随机器开启,顶针将凝固的铸件顶出,而滑块则用于成形那些无法沿主开模方向脱模的特征。了解这些部件也有助于选择合适的二手机压铸机。
压铸模具的主要组成部分有哪些?
典型的高压压铸模具由固定的一侧(注料侧)和活动的一侧(顶出侧)组成。它还可能包括模具镶件、流道和浇口、溢流和排气结构、冷却或温度控制回路、顶针以及机械或液压驱动的滑块。 具体布局取决于铸件和模具的设计理念。
两个模具半模如何协同工作
固定模半安装在注塑侧的固定机板上手,活动模半安装在活动机板上手,通常内置铸件顶出系统。两个模半在分型面上合拢,并在注塑过程中由注塑机保持闭合状态。
型腔由两半模的成型表面构成,必要时还会辅以额外的型芯和活动部件。通过使用模具嵌件,可以对受力较大或结构复杂的区域进行单独制造、维护或更换。经过必要的凝固时间后,机器会打开模具;随后铸件被释放并取出。
技术图纸应区分面向型腔的表面与活动半模的背面。顶针通常从活动侧模具嵌件的后方接近铸件;它们不会作为松散的外部组件从分型线进入模具。
注塑侧组件
安装在固定模板上;通常包含金属流入区和部分型腔。
顶出器侧组件
在模具开启时移动,通常包含成型表面后方的顶出系统。
定义的闭合界面
接触面必须精确闭合,并能实现受控的金属封装和排气。
顶针和顶板如何将铸件顶出
一旦模具打开且相关滑块已缩回,就必须将铸件从模具中分离出来。顶出机构通常由一个或多个顶出板支撑的顶针、导向元件以及与机器顶出机构相连的驱动装置或联轴器组成。
在顶出过程中,顶板通过活动模壳上配合精准的孔将顶针向前推动。顶针端面作用于铸件的特定位置,理想情况下应均匀分布作用力,同时避免损坏薄壁或功能性表面。随后,该系统在下次闭合动作开始前复位。
常见问题包括顶针卡滞、润滑不足、顶出不均匀或留下明显的顶针痕迹。出现这些症状时,应评估模具温度、对位精度、顶针间隙、铸件几何形状及操作顺序,而非简单地增加顶出力。
何时需要使用滑块和型芯?
横向孔、侧面开口和倒角等特征并非总能沿模具的主开合方向脱模。通常称为滑块或芯滑块的可移动芯部,用于形成这些几何形状。
根据结构设计不同,滑块可通过模具运动或液压驱动进行机械驱动。它必须在浇注前到达预定的成形位置,并在开模和顶出序列的指定点处收回。
滑块导轨、锁合面或密封件的磨损可能导致尺寸偏差、泄漏或模具卡死。因此,在选择二手机时,必须考虑该机可用的液压拔芯回路和控制功能。
形成侧向开口
形成若无此结构则会阻碍零件直接脱模的几何形状。
控制运动
限制运动并支持可重复的定位。
抗压
在金属浇注过程中,支撑芯部以抵御所受的力。
流道、浇口、排气口和温度控制回路
流道和浇口系统负责将熔融金属导入型腔。其设计会影响充型行为,以及后续作为流道和浇口被切除的金属量。溢流腔和设计合理的排气孔有助于控制金属流动,并使空气和工艺气体从型腔中排出。
模具中的温度控制通道通过循环输送合适的介质,从而调节模具温度和局部凝固条件。外部模具喷淋可作为内部温度控制的补充,但不能取代后者。过多的脱模剂残留也会影响排气性能。
所有这些要素共同构成一个相互关联的过程:改变浇口几何形状、排气、局部冷却或喷淋条件,都可能改变铸件的最终结果。因此,应将模具与其铸造参数一并评估,而非将其视为孤立的机械部件。
| 模具元件 | 主要功能 | 典型检查 |
|---|---|---|
| 流道和浇口 | 熔体直接流入型腔 | 损伤、积垢、侵蚀及预期流道 |
| 溢流口和排气口 | 管理末填区域并排出气体 | 沉积物、堵塞和磨损 |
| 温度控制回路 | 控制局部热条件 | 气密性、流量和连接 |
| 成形嵌件 | 形成所需的铸件几何形状 | 裂纹、侵蚀、磨损和对准 |
从合模到顶出的一套简化流程
一个协调的压铸循环通常包括将活动型芯定位到位、闭合并锁紧模具、向型腔注料,并施加所需的保压或增压条件。凝固后,根据需要抽出型芯,模具打开,铸件被顶出并取出。
具体顺序可能因机器、模具和应用场景而异。例如,某些侧芯会在开模前、开模过程中或开模后不同时间点移动。互锁装置可确保当顶针、滑块、机器人或喷淋装置处于不安全位置时,机器不会闭合。
- 闭模前确认滑块和型芯位置
- 在进行下一次浇注前确认顶针已复位
- 确认退料和喷淋装置已离开模具区域
- 监控模具温度和冷却介质流量
- 保持分型面和排气孔清洁
模具与压铸机之间必须匹配哪些参数?
无论是更换设备还是购买二手机器,模具的尺寸和重量都只是考虑的起点。模板尺寸、拉杆间距、所需的开模行程、模具高度或厚度范围以及顶出器联轴器,都必须与实际使用的模具相匹配。
此外,压铸机还需具备与投影面积和铸件压力相匹配的足够锁模力、适当的射出容量、所需的拔芯回路以及合适的工艺连接。仅凭锁模力等级的匹配,并不能证明某套模具能够安装到该压铸机上。
FISS 提供二手冷室和热室压铸机及相关自动化设备。必须始终根据实际项目数据核查设备的可用性及与具体机型的适配性。
关于压铸模具的常见问题
固定模半和活动模半有什么区别?
固定模半固定在注塑侧的固定模板上。活动模半随活动模板一起打开,通常包含顶出机构。
顶针安装在什么位置?
在典型的压铸模具中,顶针由位于动模侧成形表面后方的顶板支撑,并穿过配合孔将铸件顶出。
为何要使用滑块?
滑块和活动芯用于形成那些无法沿模具主开合方向脱模的孔、底切和侧面特征。
每套模具都配备液压滑块吗?
不。许多铸件无需移动型芯即可脱模;其他模具则采用机械运动、液压滑块或两者的组合。
只要夹紧力足够,任何机器都能安装模具吗?
不。压板和拉杆的几何形状、开模和顶出行程、射出容量、介质连接、拔芯设备以及控制系统也必须匹配。
技术依据与来源
技术基础:Bührig-Polaczek、Michaeli 和 Spur(编),《初成型手册》(Handbuch Urformen),第 1.6.4 节,卡尔·汉泽出版社(Carl Hanser Verlag)。FISS 设备分类及技术选型信息。原文;未转载任何受版权保护的图表。
