


射出重量与铸造体积:选择合适的注塑单元
锁模力通常是人们首先比较的参数,但压铸机 还必须在每次射出时以正确的压力输送恰当的金属量。 单次浇注重量、柱塞直径、浇注套筒 容积以及特定浇注压力之间密切相关。了解 这些关系有助于判断注射单元是否真正适合 该模具和零件。
如何检查注塑单元是否足够大?
计算总浇注量:所有铸件加上流道、浇口、溢流口和 余料。 利用 液态合金的密度,将该质量换算为金属体积。然后将其与 计划柱塞直径对应的可用射料套筒容积进行比较,并检查由此得出的填充率以及 该直径下射料端所能产生的具体铸件压力。
柱塞过大会降低可达到的铸件压力; 柱塞过小则可能无法容纳足够的金属。正确的选择是在两者之间 取得平衡,并通过机器数据和模具设计加以验证。
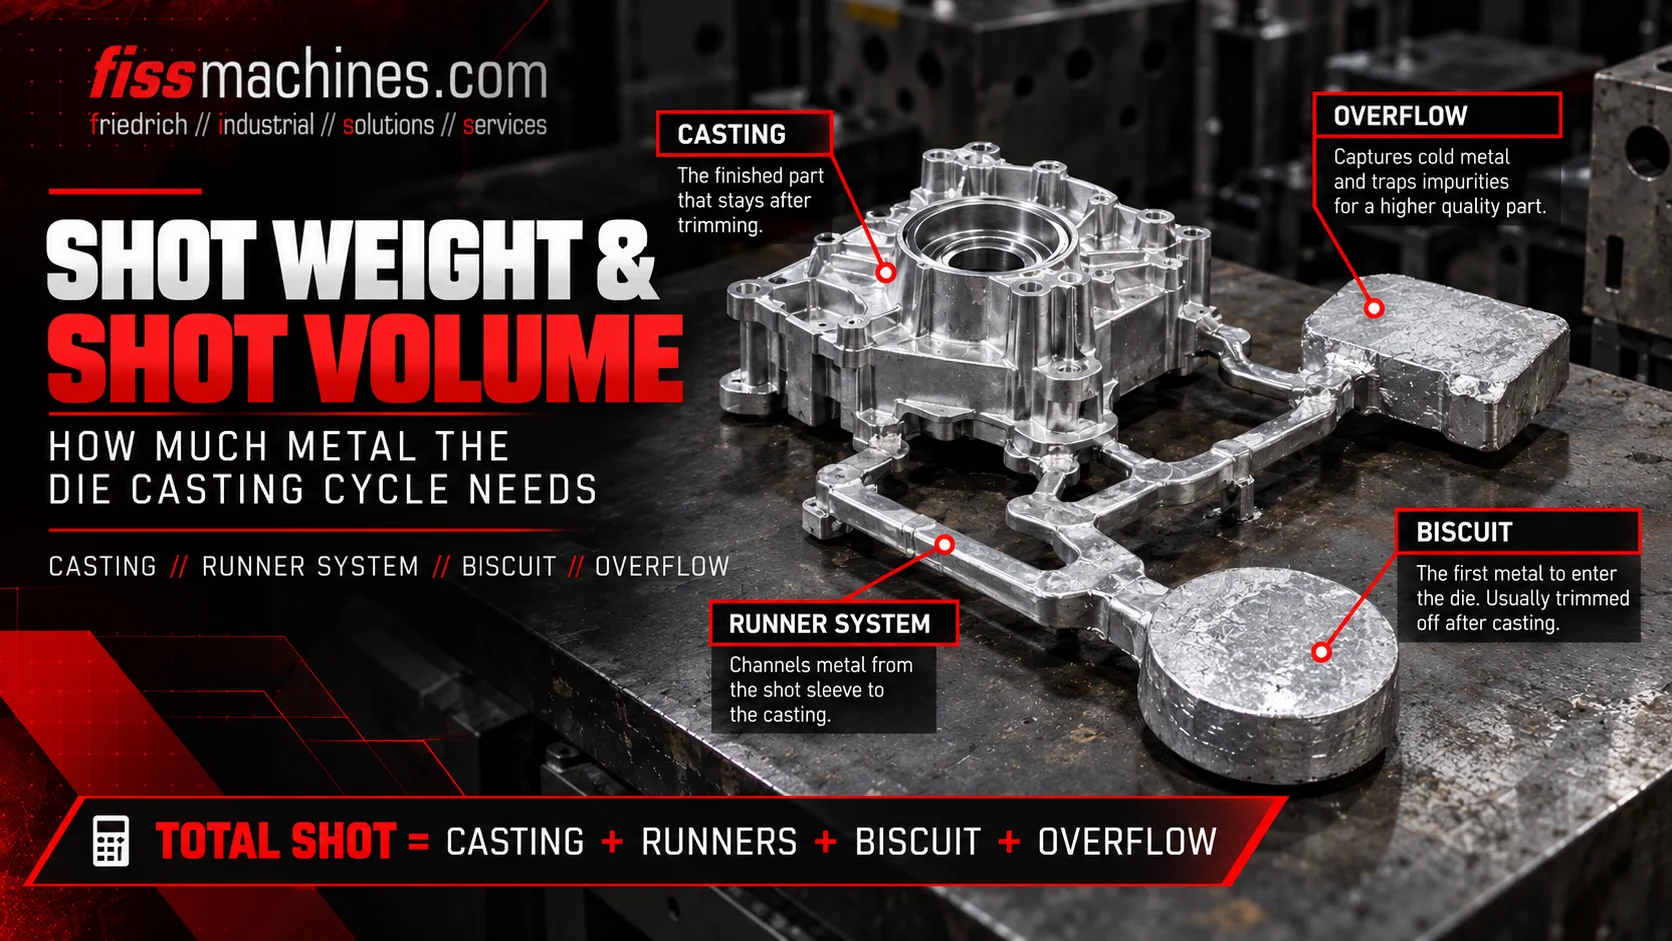
什么属于射料重量?
射出重量是指一个循环中注入的金属总质量,而不仅仅是 成品铸件的重量。实际上,浇口系统和 溢流部分可能占射出重量的相当大一部分,特别是对于 薄壁零件或多腔模具而言。
| 组成部分 | 功能 | 备注 |
|---|---|---|
| 铸件 | 实际零件,每冲次一个或多个。 | 请使用机加工前的毛重。 |
| 流道和浇口 | 将金属从套筒引导至型腔。 | 由模具设计确定。 |
| 溢流口和排气口 | 收集冷金属和氧化金属,并帮助排空型腔。 | 在早期计算中常被低估。 |
| 饼状物 | 留在传压柱前方的剩余金属。 | 其厚度随计量精度而变化。 |
热腔式注塑机没有“饼状物”;熔体通过 鹅颈管和喷嘴注入,而浇口则在计算中取而代之。
将坯料重量转换为金属体积
浇口套筒容纳的是体积,而非质量。因此,坯料重量必须 除以合金在液态时的密度,该密度低于 固体铸件的密度。 对于铝合金,接近 铸造温度时的液态密度约为2.3至2.4 g/cm³;确切数值应 参考合金数据。
Vmetal=mshot/ρliquid
Vmetal以 cm³ 为单位,mshot以 g 为单位, ρliquid以 g/cm³ 为单位。假设:考虑包含坯芯在内的完整浇注量, 且金属在浇注时处于完全液态。
机器数据表通常会列出每种柱塞 直径对应的最大射出重量。在将这些数值与您的计算结果进行比较之前,请先确认这些数值是 基于哪种合金以及哪些参考条件得出的。
填充率:射料套筒的填充程度如何?
填充率描述了浇注后金属占据了 可利用坯料套筒容积的多少比例。它极大地影响了套筒内 的空气含量,以及金属波在浇注初期的 缓慢阶段中的行为表现。
填充率 =Vmetal/ (Aplunger×Leff)
Aplunger= π × d² / 4(单位:cm²)(d = 柱塞直径,单位:cm); Leff= 柱塞起始位置端面与套筒模具侧端之间 的有效套筒长度(单位:cm)。
较低的填充比会在金属上方留下较大的空气体积,这会 增加波纹形成和气泡夹带的可能性,因此需要精心 调整慢注工艺。极高的填充比虽能减少空气体积,但会 缩小浇注余量,并可能增加金属从 浇口溢出的风险。 合适的目标值取决于套筒长度、慢注曲线以及 零件本身,应在工艺过程中进行验证。后续充填 阶段如何影响质量,详见我们关于 模具充填与真空的文章。
单位铸压与柱塞直径
射出缸产生一种力。作用于金属上的压力 等于该力除以柱塞面积。因此,在射出力相同的情况下, 较小的柱塞会产生更高的单位压力,但容纳的 金属量较少。
p [bar] = 100 ×Fshot[kN] /Aplunger[cm²]
由于 1 kN/cm² 等于 100 bar。在此简化关系中, 忽略了摩擦和动态效应造成的损失。
比压力还决定了所需的夹紧力, 因为金属压力作用于铸件和 浇注系统的投影面积上。因此,射出端和夹紧单元必须始终 一并评估。
简化计算
以下数据均为假设,仅用于说明计算方法。 假设:3.5 kg 铝砂(包括铸件、浇口、溢流和 坯料),液态密度为 2.4 g/cm³,可用套筒长度为 50 cm, 加压力为 400 kN。
| 柱塞直径 | 柱塞面积 | 套筒体积 | 填充比 | 比压力 |
|---|---|---|---|---|
| 70 毫米 | 38.5 平方厘米 | 1,924 立方厘米 | 约 76 % | 约 1,040 巴 |
| 80 毫米 | 50.3 平方厘米 | 2,513 立方厘米 | 约 58 % | 约 800 巴 |
两种情况下的金属体积均为:3,500 g / 2.4 g/cm³ ≈ 1,458 cm³。 比较 结果显示了其中的权衡:较小的柱塞能产生更大的压力并使套筒 更饱满,而较大的柱塞则在较低压力下留有更大的体积余量。哪种 方案更适合该零件,取决于其质量要求和模具 设计。
注塑单元评估检查表
- 已确定完整的射出重量,包括溢料和半成品
- 液态合金密度应取自合金数据,而非固态密度
- 已确认该设备可用的柱塞直径和射料套管
- 已测量或从技术文件中获取可用套筒长度
- 针对每个候选柱塞直径计算了填充率
- 将射出力和由此产生的比压力与要求进行核对
- 根据计算出的压力和投料截面积,验证夹紧力
- 钢包或炉体的计量精度足以保证坯饼厚度的一致性
- 对已使用设备上的射料套筒、柱塞和射料缸的状况进行检查
稳定的计量是实现可重复填充比的前提条件。关于 计量炉、熔化炉和保温炉之间的区别,详见我们的 文章 《计量炉、熔化炉还是保温炉?》
常见问题解答
现有机器上的柱塞直径可以更改吗?
通常可以,但需在制造商规定的范围内。射料套筒、 柱塞、套筒安装结构以及可能的模具接口必须匹配。请确认 该特定机器批准使用的尺寸规格。
为什么使用液态密度而不是固态密度?
套筒中填充的是液态金属,其所占体积比 同等质量的固态金属更大。若采用固态密度,将导致 所需体积被低估。
更大的注射单元总是更安全的选择吗?
不一定。过大的注射单元可能会导致填充率过低,或者需要使用 特定压力较低的大推杆。目标是实现合适的匹配,而不是追求 最大数值。
FISS 可帮助您将射出末端数据与您的零件进行对比。
请向我们提供您零件的射出重量、合金及模具尺寸。FISS可 核查哪些二手冷室压铸机能提供合适的 射出容量、柱塞尺寸和锁模力组合。
