



压铸中的夹紧力:计算与设备选型
在选择压铸机时,锁模力是首要比较的技术参数之一。然而,较大的铸件并不一定仅仅因为重量更大就必然需要相应更大的机器。实际所需的锁模力取决于作用在铸件及其相关流道系统有效投影面积上的压力。铸件尺寸、射出容量和工艺要求也必须相互匹配。
如何确定所需的锁模力?
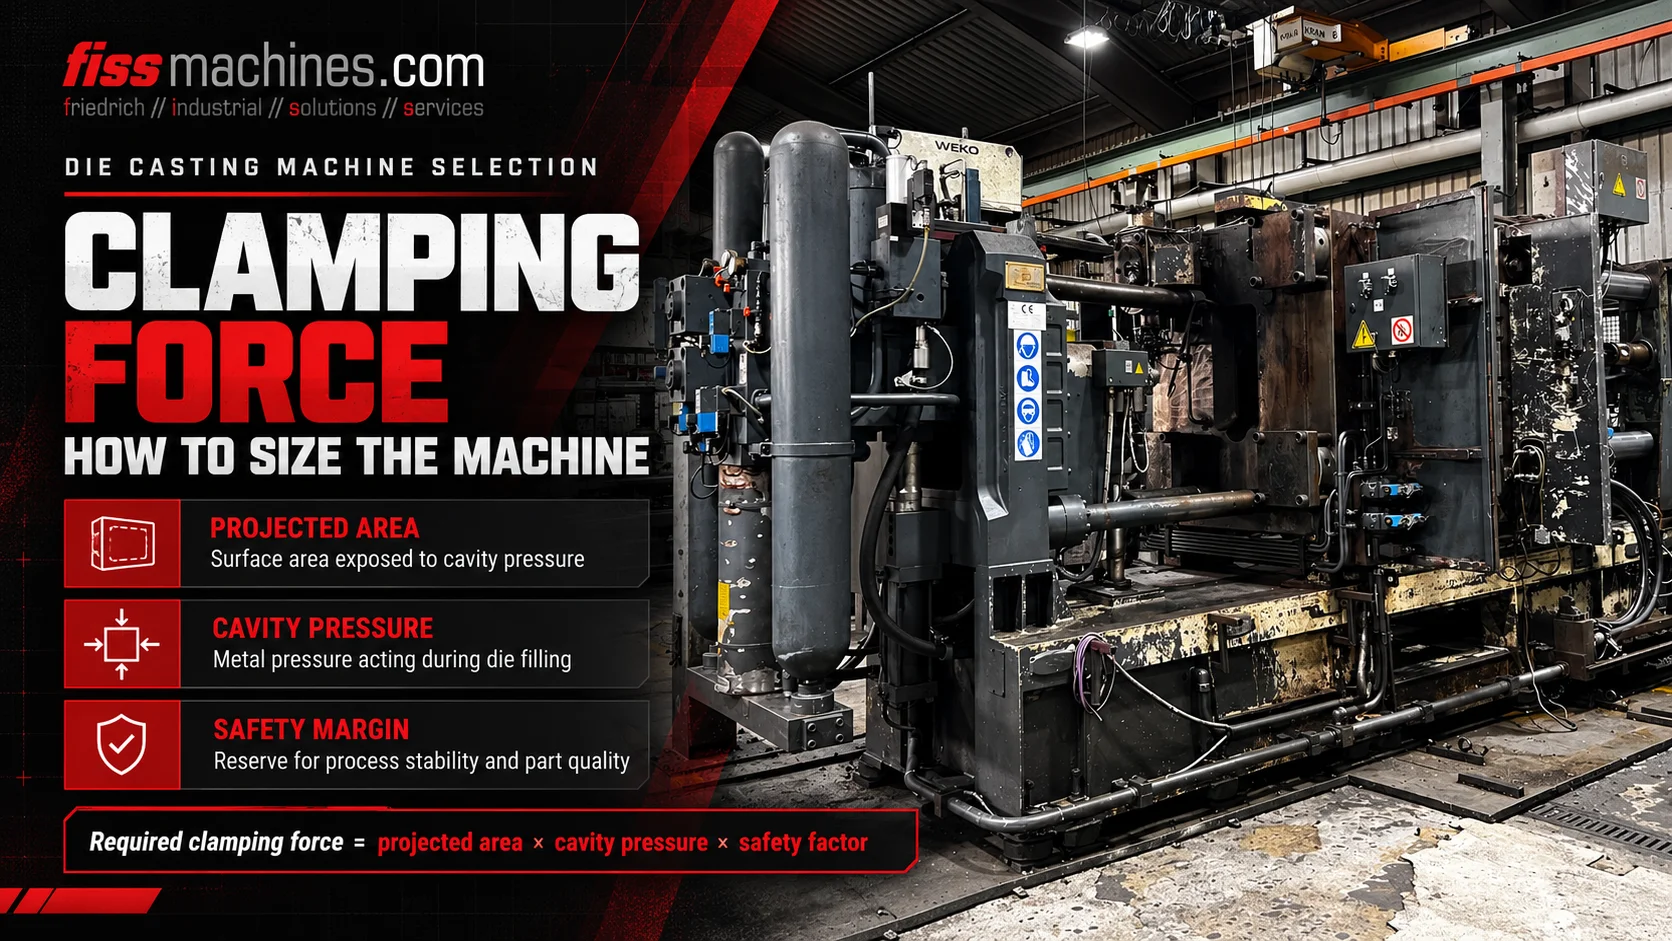
作为简化的初步核查,可通过有效投影面积 × 金属压力来计算开模力。在此基础上留出适当的工程余量,并将结果与机器的可用锁模力进行比较。 投影面积沿模具分型面方向测量,必须包括整个浇道和溢流系统中与压力相关的区域,而不仅仅是肉眼可见的成品铸件。
为什么熔融金属会倾向于撑开闭合的模具
在注塑和增压过程中,熔融金属会对界定填充型腔及相关进料系统的表面施加作用力。由此产生的、沿开模方向的力分量会试图将两个模半分离。
锁模装置必须抵消这种分离或张开力。如果可提供的锁模力不足以应对实际铸造条件,分型面可能会局部张开,从而导致飞边或其他质量问题。
注塑机的额定锁模力与注射压力并不相同。这两个数值描述的是不同的物理量。同样地,一台标称锁模力较高的注塑机,也可能因模板几何形状、拉杆间距、射出容量或模具高度等原因而不适合使用。
模具内的压力
作用于凸出型腔和流道区域的压力会产生开模载荷。
有效压力面积
相关几何形状被投影到模具分型面上。
机器合模能力
锁紧系统可在额定工作范围内抵消开模力。
哪些部分属于投影面积?
投影面积是指从开模方向观察时,已充型铸件系统的相关面积,而非三维零件的整个外表面积。对于所选的模具,除铸件本身外,还必须考虑与压力相关的浇口、流道和溢流结构。
技术文献中还描述了铸件系统中其他与设备和工艺相关的压力区域。因此,确切的有效面积必须根据模具和注塑布置推算得出,而非仅凭照片或零件重量进行推测。
当两个质量不同的铸件其有效投影面积和铸造压力相近时,所需的锁模力可能相似。反之,一个相对较轻但扁平且宽大的零件,其投影面积可能相当大。
夹紧力计算的直观示例
为了保持单位的一致性,简化的开模力估算公式为:Fopening[kN] =Aprojected[cm²] ×pmetal[bar] / 100。该单位换算基于1 bar的压力作用于1 cm²面积时对应10 N的力。
假设有效投影面积为800 cm²,有效金属压力为600 bar。 由此得出的估计开启力为800 × 600 / 100 = 4,800 kN。如果纯粹为了说明,选择1.25作为工程安全系数,则对比值将为6,000 kN。
本例中的裕度并非通用安全系数,也不是制造商认可的注塑机额定值。实际设计必须考虑模具结构、型芯布置、实际压力曲线、注射单元、注塑机规格以及相关工程规范。
| 输入 | 示例值 | 含义 |
|---|---|---|
| 有效投影面积 A | 800 平方厘米 | 假定的与压力相关的投影面积 |
| 金属压力 p | 600 巴 | 填充系统中作用的假设压力 |
| 计算开闭力 | 4,800 kN | 800 × 600 ÷ 100 |
| 示例裕度 | 1.25 | 仅供示例;不具有普遍适用性 |
| 示例性比较值 | 6,000 kN | 4,800 × 1.25 |
为何必须谨慎选择压力值
压铸注塑过程包含不同的速度和压力阶段。如果不了解注塑系统、增压机构和压力传递原理,就不能将液压执行器的读数直接代入模具中的有效金属压力。
在型腔充填和凝固过程中,金属压力可能会发生变化。模具设计、浇口凝固、压力峰值以及增压的时机,都会影响确定哪种载荷条件与机器选型相关。
对于严肃的项目工作,应使用经过验证的铸件和设备数据、工艺计算结果,以及负责的制造商或模具工程师提供的技术规范,而不是依赖互联网上的通用数值。
执行器侧参数
需要进行正确的设备换算,将其与金属压力相关联。
铸件侧参数
必须与实际的注射和增压条件相关联。
瞬态负荷
在工具和工艺评估中,应在相关情况下予以考虑。
为何夹紧力充足的机床仍可能不适用
冲压机必须在物理上能够容纳模具。拉杆间隙、压板尺寸、模具安装方式、模具的最小和最大高度、开模行程以及顶出机构布置,这些因素共同决定了该模具能否在该冲压机上运行。
注塑单元需要具备合适的射出容量和行程、兼容的射出套筒或热腔系统,以及适用于该合金的正确工艺范围。该机器可能还需要液压抽芯回路、真空接口、模具温度控制系统以及兼容的脱模和喷雾设备。
全面的评估需将零件和模具的几何形状与机床选型及目标生产周期相结合。额定夹紧力仅是该决策的一部分。
- 有效投影面积(包括流道和溢流系统)
- 所需的金属压力和注射曲线
- 额定和有效锁模力
- 拉杆间距和可用模板面积
- 允许的模具高度和所需的开模行程
- 射出容量、套筒或注塑系统配置
- 顶出和拔芯功能
- 温度控制、真空及自动化接口
如何检查符合所需力级要求的二手机器
对于二手机压铸机,需确认其实际型号、标称锁模力及技术状态。检查拉杆、模板、肘杆或液压锁模部件、集中润滑系统、锁模位置反馈装置以及任何相关的维护记录。
应尽可能在适当的运行条件下对设备进行检查。然而,仅凭外观清洁或铭牌标称值,无法证明该设备在使用新模具时能发挥完整的铸造性能。
FISS 提供不同规格的二手冷室和热室压铸机,以及完整的压铸生产线。最终配置应根据经过验证的模具和生产要求进行选择。
关于压铸锁模力的常见问题
锁模力与注射压力有什么区别?
锁模力是抵消模具开启的机械力,通常以千牛(kN)为单位。注射压力或金属压力是指施加在熔体上的压力,通常以巴(bar)或兆帕(MPa)为单位。
铸件的重量是否决定了机器的尺寸?
仅凭铸件重量并不能决定。有效投影面积和金属压力是决定基本开模力计算的主要因素。射出容量和几何形状则是其他要求。
顶针滑块会影响机器的选择吗?
是的。滑块的几何形状和锁紧方式会影响局部模具载荷及适用的设计裕度;液压回路和控制功能也必须匹配。
是否总是需要1.25的裕度?
不一定。示例中的数值仅供参考。适用的安全系数取决于工程设计方法、模具结构以及机床/刀具的规格参数。
仅凭足够的夹紧力就能批准一台二手机吗?
不。还需检查拉杆间距、压板、模具高度、开合行程、注塑单元、顶出器、抽芯、自动化程度、安全性能以及机器的实际状况。
技术依据与来源
技术公式与投影面积原理:《初成型手册》(Handbuch Urformen)第1.6.4.1.1节,方程1.45–1.46。示例数据纯属假设;相关公差值并不构成普遍的设计批准依据。原文及示例。
