



压铸机的预防性维护:维护周期、检查要点与记录
压铸机在高压、高速和高温条件下持续运行——一次又一次地进行压铸。磨损在所难免,但计划外的停机在很大程度上是可以避免的。预防性维护将磨损转化为计划内的工作:在部件发生故障前进行检查,并在问题尚小的时候及时发现并处理。
压铸机的预防性维护包括哪些内容?
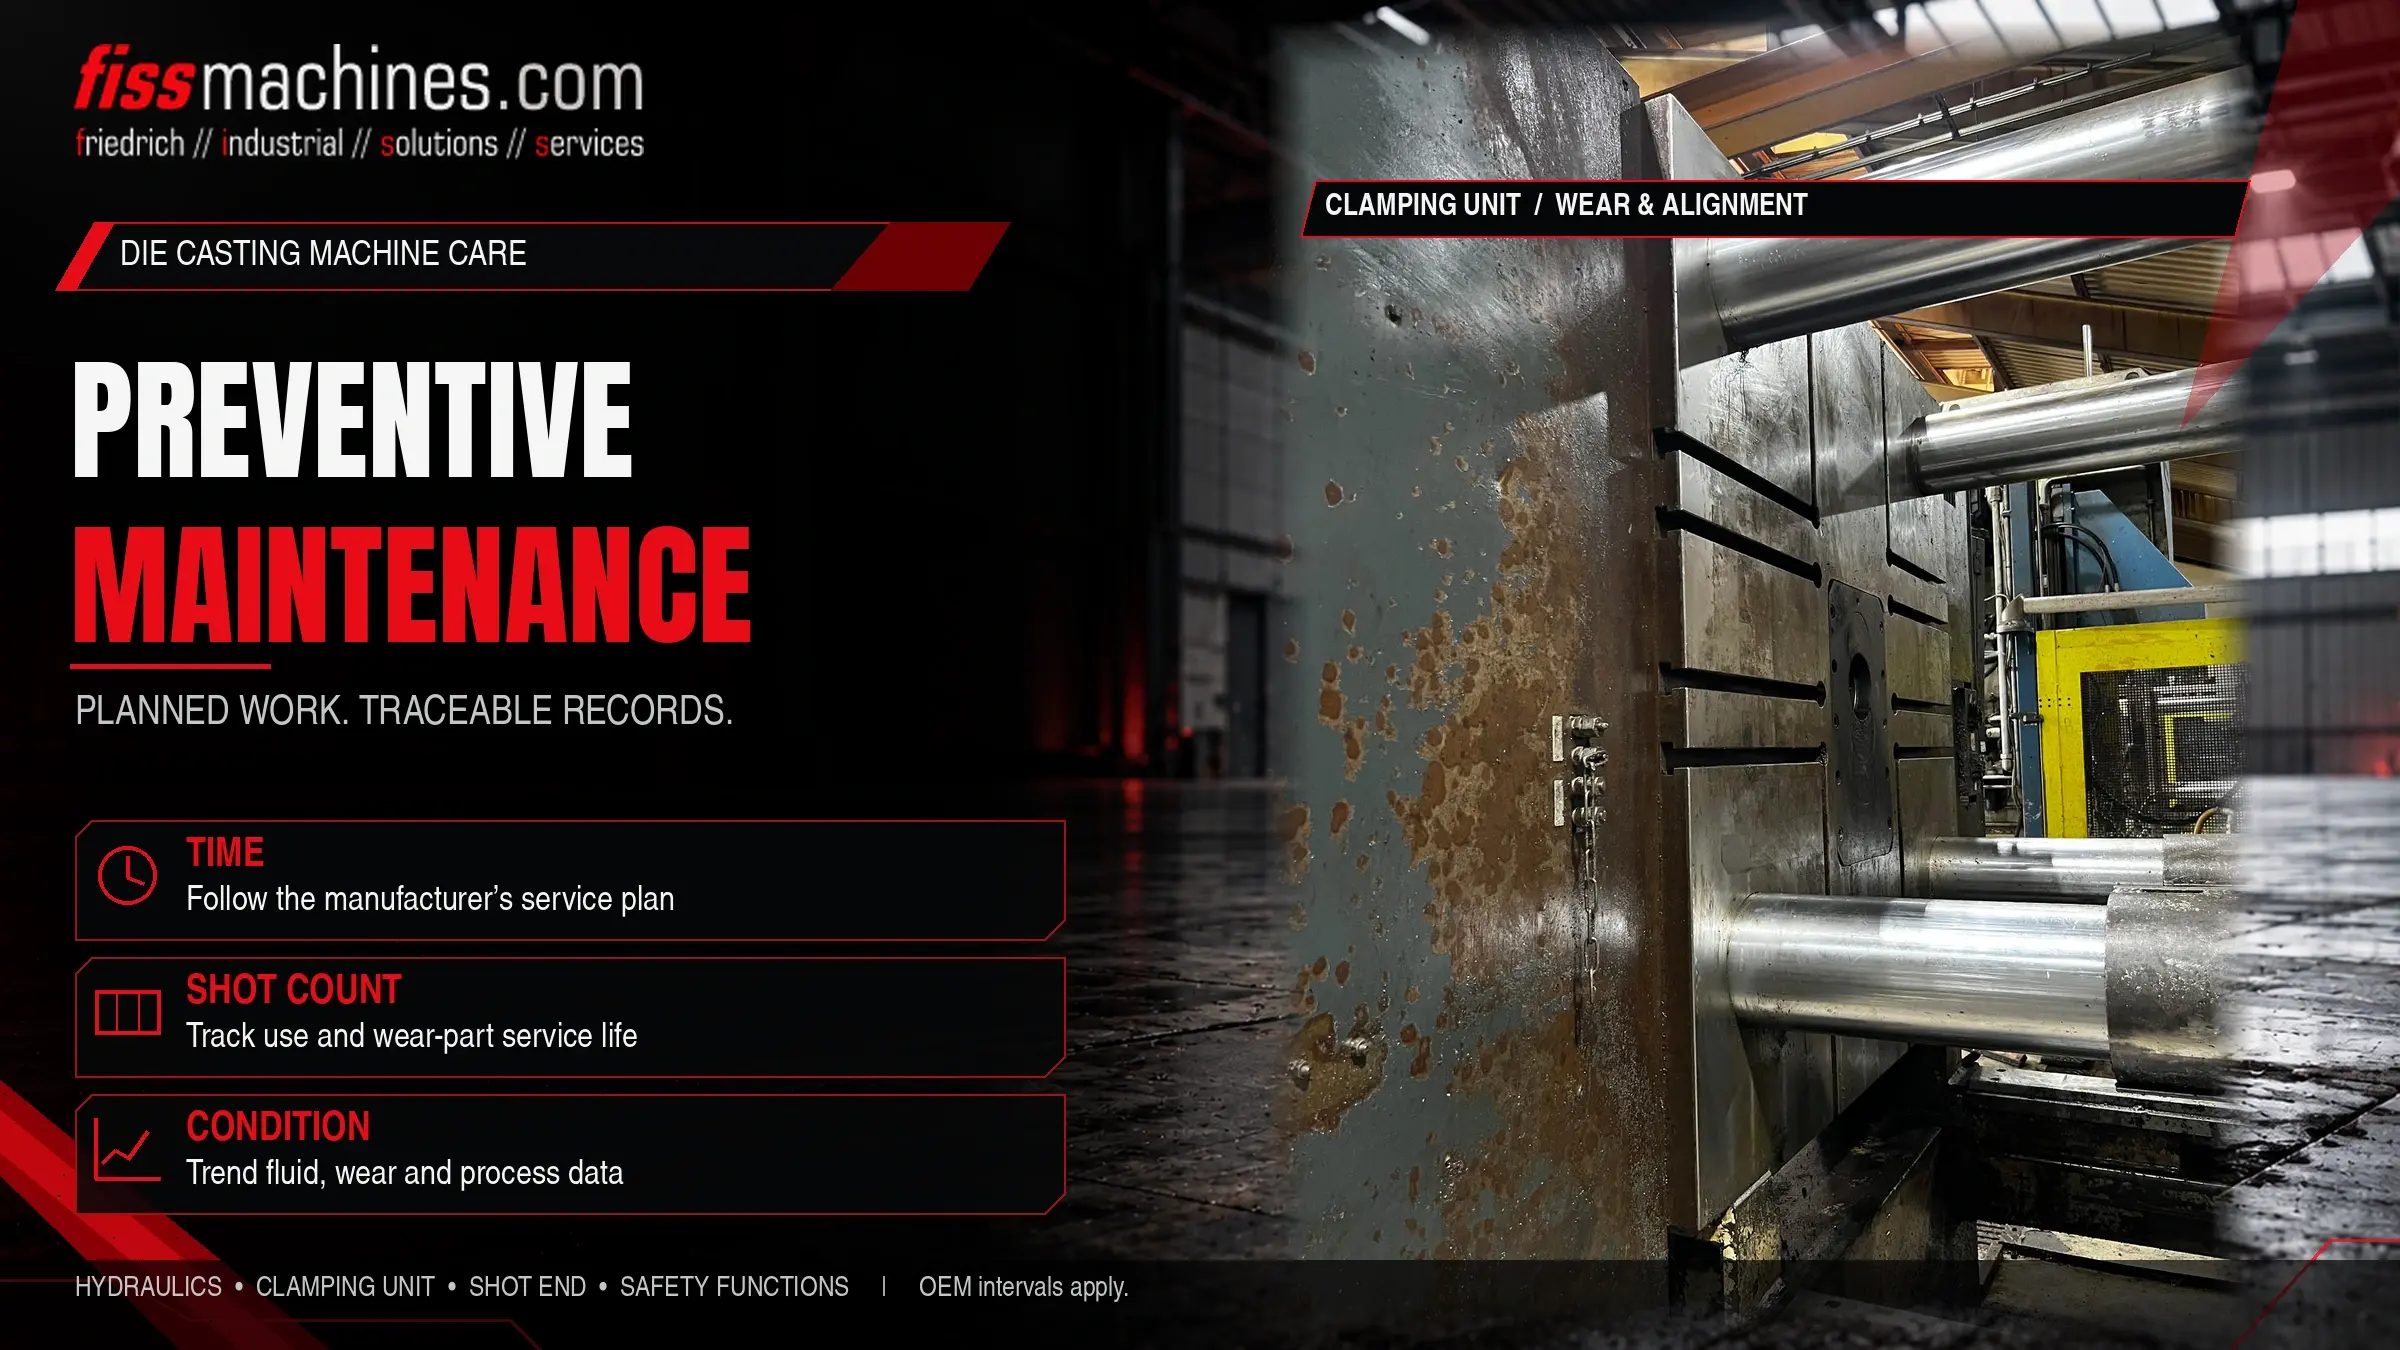
预防性维护包括 定期检查、 保养 (如润滑和更换滤芯)以及 及时更换易损件. 重点在于液压系统及其蓄能器、带拉杆和肘杆的锁模装置、发泡端以及安全功能。
其基础是制造商的维护计划,并辅以工厂自身的记录:冲压计数器读数、流体分析、冲压曲线和故障历史记录,这些数据能显示哪些维护间隔需要调整。
维护不仅仅是维修
德国标准DIN 31051将维护分为四项基本措施: 检查 (确定实际状况), 保养 (延缓磨损,例如通过润滑或及时更换易损件), 维修 (恢复功能)以及 改进 (消除薄弱环节)。预防性维护侧重于前两项——从而减少对第三项的需求。
故障后维修
无需规划,但会导致计划外停机、连带损坏以及在时间压力下紧急采购备件。
固定间隔
按时间或射击次数执行任务。可预测,但维护间隔可能与实际负荷不匹配(过短或过长)。
基于测量值
通过流体分析、射孔曲线和测量数据来决定何时采取行动。需要数据和经验支持。
实际上,压铸企业会将这三者结合起来。必须将日常维护与一次性大修区分开来,后者在 《大修还是改造?》
按间隔划分的实用结构
下文概述展示了一种典型的维护结构。具体任务和维护间隔由设备制造商的文档规定,并应根据工厂的负荷情况和实际经验进行调整。
| 间隔 | 领域 | 典型任务 |
|---|---|---|
| 每班次 | 机器和生产单元 | 目视检查是否漏液、液位和温度、中央润滑系统、防护装置及紧急停止按钮的功能 |
| 每周 | 液压系统和射出端 | 过滤器指示器、冷却水、柱塞尖端状态及润滑情况、模具区域的清洁度 |
| 每月至每季度 | 液压油和蓄能器 | 流体取样与分析、蓄能器预充压、拉杆载荷分布、软管及接头 |
| 每年 | 整机 | 全面检查:压板、肘节轴承、拉杆螺母、电气系统,以及根据国家法规进行的安全相关测试 |
液压油:根据状态而非固定更换周期进行更换
由于液态金属附近的泄漏会引发火灾隐患,因此压铸机通常使用 阻燃液压油。水-乙二醇混合液(HFC)应用广泛;无水合成液压油(HFDU)则是另一种选择。这两种液压油都会对维护工作产生影响:HFC液压油需要定期取样和分析,因为若疏于管理,可能会导致腐蚀和空蚀。从一种液压油类型转换为另一种时,需要进行彻底的冲洗。
- 应按规定间隔从同一取样点采集流体样本
- 评估颗粒污染情况,例如根据 ISO 4406 标准确定清洁度等级
- 对于HFC:监测水分含量及流体供应商规定的其他参数
- 根据压差指示更换滤芯,而不仅仅依据时间周期
- 及时修复泄漏——泄漏不仅存在火灾隐患、会增加成本,而且往往是部件磨损的征兆
蓄能器:为射出过程储存能量
快速射出阶段需要在短时间内提供高油流量。该流量来自预充氮气的液压蓄能器。如果预充压力下降,可用的能量就会减少——射出速度和重复精度会受到影响,这种影响通常是渐进的且不易察觉。
HYDAC等蓄能器制造商建议在设备投运后的第一周检查预充压力;若未发现压力损失,则在三至四个月后再次检查,此后至少每年检查一次。 检查应在流体侧减压的状态下进行;充气时仅可使用氮气,切勿使用压缩空气或氧气。作为压力设备,蓄能器还可能需要根据国家法律进行定期检查。
锁模机构:拉杆、肘杆和压板
锁模装置的作用是在金属压力的作用下将模具保持闭合。如果力在拉杆上分布不均,则模具的一侧可能会产生飞边,模具和模板的受力不均,且个别拉杆会过载。
测量载荷分布
拉杆应变测量系统可显示夹紧力的分布均匀程度。根据制造商的规定,可通过调整拉杆螺母或模具高度来校正偏差。
润滑与轴承间隙
肘节接头需要可靠的润滑。销轴和衬套间隙的增大会影响锁紧和压板运动。
平行度与表面
请定期检查压板平行度及夹紧面的状况,特别是在模具受损或发生碰撞之后。
防护装置和联锁装置
定期测试防护装置、互锁装置和紧急停止装置的功能,并记录结果。
FISS 提供以下领域的合适设备 拉杆测量系统中提供合适的设备。关于夹紧力的计算方法,详见 《压铸中的夹紧力》中进行了说明。
射出末端:工艺中磨损显现的位置
在冷室式压铸机上,射料套和柱塞尖端是典型的易损件。间隙增大会导致金属从柱塞旁泄漏,而射料套的损坏则会影响柱塞的运动。这两者都会在射料曲线中表现为速度和压力曲线的变化。有关这些部件的背景信息,请参阅 冷室压铸中的射料套筒和柱塞.
在机器状态良好时测得的注塑曲线是宝贵的参考数据。如果在参数未变的情况下,填充时间或压力上升过程发生变化,原因通常在于注塑末端或蓄能器中。
记录有助于提升维护质量
- 包含日期、射出计数、检查结果及处理措施的维护日志
- 作为趋势分析的流体分析结果和蓄能器检查结果
- 参考射出曲线及控制程序备份
- 备件清单,其中关键部件保持库存
- 故障历史记录,用于识别反复出现的薄弱环节
这些文档还能提升设备的价值:当设备日后出售时,完整的维护记录是证明其状况的最有力依据之一。
计划性维护取代非计划停机
压铸机的预防性维护并不需要复杂的系统,而是需要持之以恒:每个维护周期都有明确的任务,关注液压系统、蓄能器、夹紧装置和射出端,并通过记录使趋势一目了然。如果维护检查显示某些组件已达到使用寿命,那么计划性大修通常比一系列维修更经济。
关于压铸机维护的问题
液压油应多久更换一次?
最好根据实际状况决定。定期进行液压油分析可判断是否因污染、含水量或老化而需要更换。应遵循液压油供应商和设备制造商的技术规范。
为什么射速会随着时间推移而下降?
常见原因包括蓄能器预充压下降、射出端磨损、阀门或气缸内部泄漏以及流体污染。将射出曲线与参考值进行对比有助于缩小故障原因范围。
拉杆应变测量能反映什么?
它显示了夹紧力在拉杆上的分布情况。分布不均会导致飞边、模具损坏以及单个拉杆过载。
维护与大修有何区别?
维护是持续性的,旨在保持机器处于良好状态。大修则是一次性项目,通过翻新或更换磨损的组件来恢复机器的性能。
来源
DIN 31051:2019-06 – 维护基础(检查、保养、维修、改进);术语概述参见 DGUV IFA 词汇表。
ISO 4406 – 液压动力:固体颗粒污染等级编码方法。
EUROGUSS 365:R. Knecht(Quaker Houghton), HFC与HFDU的选择,2022年。
HYDAC:液压蓄能器及充液/测试装置(SK 600、FPS/FPK)操作手册——预充液检查间隔、排压、纯氮充液。
FISS Machines:配件类别 拉杆测量系统 及服务 压铸机翻新,fiss-machines.com,访问日期:2026年10月29日。
