


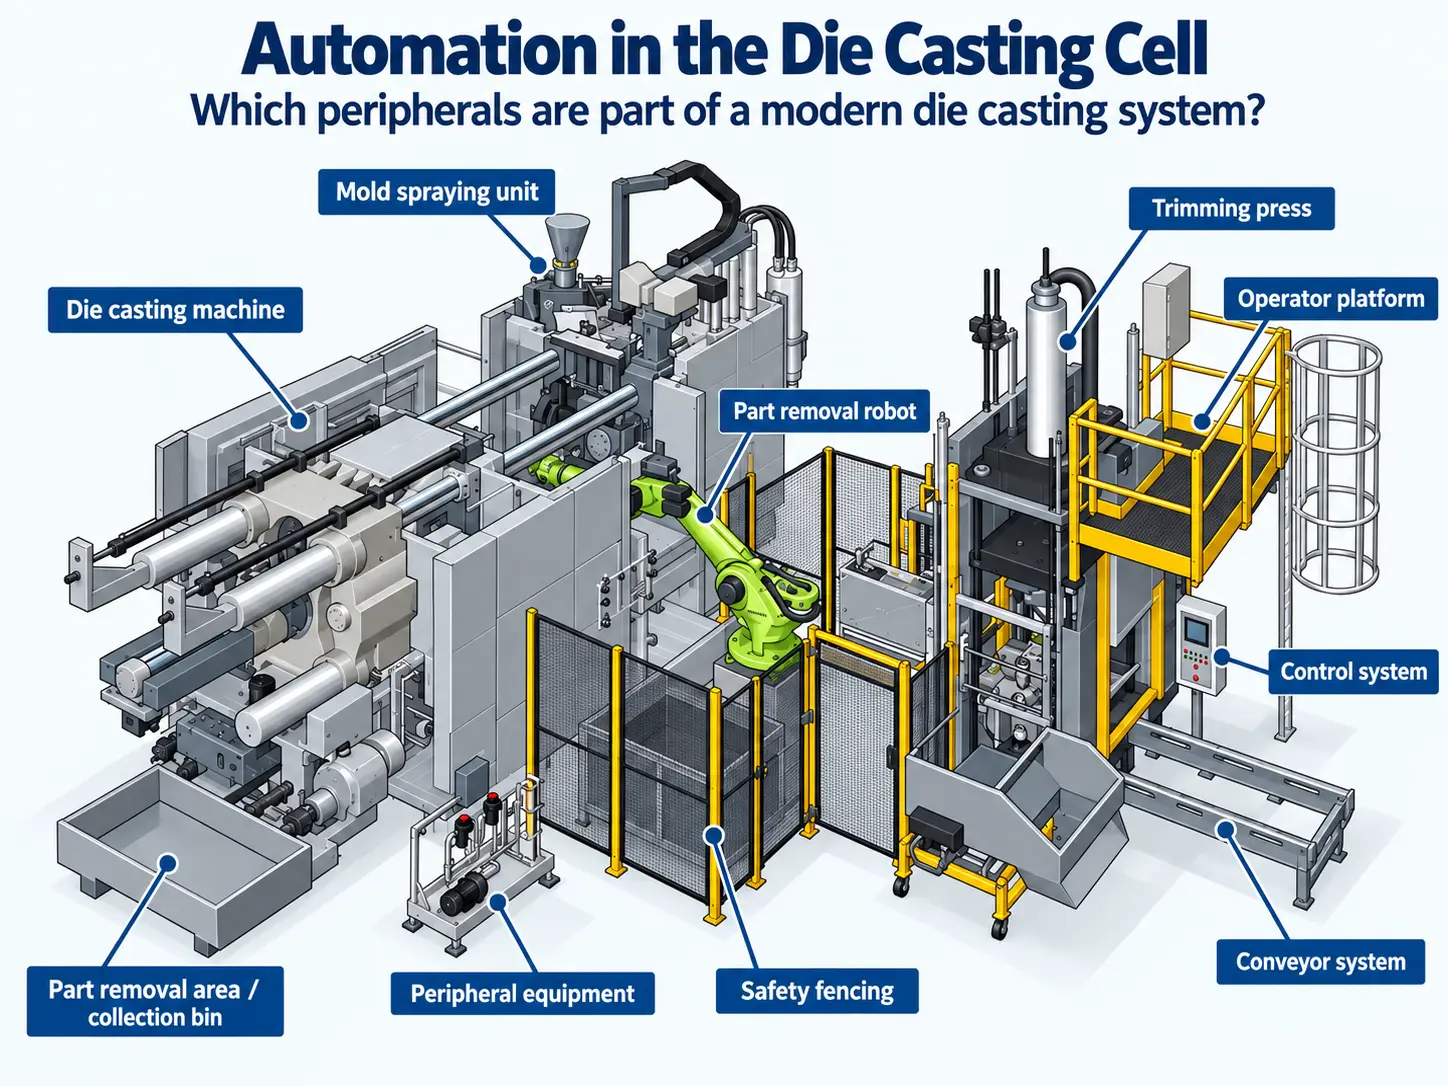
压铸工位的自动化: 现代压铸系统应配备哪些外围设备?
现代压铸单元远不止压铸机本身。金属供应、模具喷雾、温度控制、零件取出、 修边、输送和搬运必须协同工作,形成一个协调一致的 生产系统。 自动化的目标不仅仅是取代 人工操作,更是为了使各个工艺步骤具有更高的可重复性、 可控性,并适应连续的工业生产。
自动化压铸单元通常使用哪些设备?
根据铸造工艺和零部件的不同,自动化 压铸单元可包括计量炉或金属 计量系统、模具喷淋设备、 温度控制单元、一个 取件机器人、修边压力机、 输送系统以及自动化零件搬运设备。
这些组件通过控制接口和预定义的工艺序列与压铸机 协同工作。 具体的配置取决于合金、机器类型、模具、 零件几何形状、循环时间以及质量要求。
什么是压铸单元?
压铸单元将主压铸机与 实际铸造工艺前、中、后所需的周边设备整合在一起。与将每台设备视为独立单元不同,该单元是围绕完整的生产流程进行设计的。 该单元的设计基于完整的生产流程。
在注塑之前,必须准备好熔融金属,且模具必须 预热至所需温度。注塑完成后, 必须安全地取出工件,将其与浇道和飞边分离,进行运输,并根据生产方案, 进行检验或转入下一道加工工序。
因此,各个模块不仅在机械结构上,而且在循环时间、控制信号、安全功能和物料流方面都必须相互匹配。

从熔融金属到成品压铸件
具体顺序因生产线而异, 但高度自动化的冷室压铸单元通常遵循 一种循环结构。
熔融金属的供应与计量
将所需量的熔融金属输送至 压铸机。在自动化冷室生产中, 此操作可由计量炉或其他 受控的金属计量系统完成。
准备模具
取出前一个铸件后, 可对敞开的模具进行喷淋处理,并为下一个循环做好准备。 脱模剂的涂覆、冷却和干燥必须与 所需的模具温度相协调。
压铸
模具闭合,铸造循环开始。 熔融金属被注入模具型腔, 压力逐渐升高,铸件凝固至足够程度, 此时模具方可开启。
取出铸件
取件机器人或取出装置将铸件 从打开的模具中取出,并将其安全地转移到生产流程中的下一个 工位。
修边与分离
浇道、溢流和飞边可在 修边机或其他下游加工系统中进行分离。 根据零件的不同,随后可能需要进行 额外的机械加工步骤。
处理、检测与运输
随后,部件可被转移至容器、 输送带、检测设备或后续生产 工序中。自动化程度取决于 生产方案。
压铸单元中的主要自动化模块
并非每个压铸单元都需要相同的周边设备。 尽管如此,在工业压铸生产中, 仍有一些模块是典型的。
计量炉
向射料室供应规定量的熔融金属。 可重复的计量有助于保持稳定的射料条件和一致的 生产周期。
喷涂装置
喷涂脱模剂并支持可控的模具冷却。 喷涂模式、用量、吹气及循环时间必须与模具和工艺相匹配。
温度控制单元
通过加热和冷却介质控制选定的模具回路。 稳定的热环境有助于确保铸造条件可重复,并提升零件质量。
取出机器人
将铸件从模具中取出并转移至 下一道工序工位。当单元布局允许时,机器人还可以执行其他 搬运任务。
修边压力机
将浇道、溢料和飞边从铸件上分离。 修边模具必须与零部件及铸造系统相匹配。
输送与工件处理
输送机、转运装置和容器负责在各工位之间以及将铸件、 废料和成品运出生产单元。
自动化压铸单元的优势有哪些?
不应仅凭安装的机器人数量来评估自动化水平 。其主要价值在于控制重复性操作 并使其与压铸机协调运作。
| 目标 | 自动化的贡献 | 重要条件 |
|---|---|---|
| 工艺可重复性 | 计量、喷涂、萃取和处理可依据预设的顺序和参数执行。 | 设备状态和工艺设置必须保持稳定。 |
| 稳定的工艺周期 | 自动化模块可减少因人工干预而产生的变异。 | 最慢的工艺步骤仍决定着可实现的 整体细胞周期。 |
| 操作人员安全 | 机器人和自动化搬运可减少人员进入高温和运动机械区域的必要性。 | 防护装置、互锁装置及整体安全方案 必须设计合理。 |
| 质量控制 | 工艺监控和自动化处理可提高 重复性,并支持预定义的检测流程。 | 自动化并不能取代正确的工艺设计 和质量评估。 |
| 物料流 | 零部件和废料可在各生产工位之间按预定顺序进行转移。 | 缓冲区和处理能力必须与生产率相匹配。 |
机器之间的接口与机器本身同样重要
一组独立运行的机器并不会 自动形成一个能够正常运行的自动化压铸单元。 设备之间必须进行信号交换,并遵循既定的 操作顺序。
例如,压铸机必须知道喷涂装置何时已离开模具区域、 机器人何时处于安全位置, 以及金属计量何时完成。 同样, 外围设备必须接收有关机器状态、 模具位置以及当前工艺步骤的信息。
- 设备就绪和循环启动信号
- 模具开启和模具关闭状态
- 机器人和喷涂单元的安全位置
- 计量完成信号
- 工件检测或工件移除信号
- 故障和报警处理
- 紧急停止和安全回路
- 与工艺监控系统的接口
- 必要时与上级生产系统进行数据交换
冷室和热室压铸的自动化是否存在差异?
冷室压铸
冷室压铸机要求在每个铸造循环中,将熔融金属输送至射料室。 因此,在许多铝压铸单元中,自动金属计量发挥着尤为重要的 作用。
大型冷室生产单元通常将压机与 计量设备、喷涂系统、机器人、温度控制系统、 修边机以及其他下游设备相结合。
热室压铸
在热室压铸机中,射料单元直接连接至 熔融金属。因此,无需像典型的冷室铝压铸生产线那样,进行单独的金属计量步骤。
不过,根据部件和生产工艺的不同,喷雾、抽气、温度控制、输送及其他 自动化环节仍可能发挥重要作用。
有关这两种机器概念的更多信息,请参阅 冷室还是热室?哪种压铸机适合您的应用?
应如何选择外围设备?
外围设备的选型不应脱离 压铸机单独进行。选型的出发点始终是预期的 铸造工艺以及待生产的零部件。
确定铸造工艺
合金、冷室或热室工艺、铸件重量、 模具设计理念及生产量共同决定了该生产单元的基本 要求。
确定所需循环
计量、喷射、拔模、冷却、修边和运输等工序 必须能够在要求的生产顺序内正常运行。
检查机械兼容性
机器人的工作半径、负载能力、安装空间、转移高度、 模具 접근성、冲压机尺寸及输送机布局必须 与实际生产环境相匹配。
检查控制系统与接口
信号、通信、安全技术及软件 必须确保所有组件能够可靠地协同工作。
评估整个生产单元
最终评估不仅应包括技术 兼容性,还应涵盖维护、备件、 文档、能源供应、占地面积以及 调试要求。
成套二手生产线还是单台设备?
成套的二手压铸生产线颇具吸引力,因为其 主机和外围设备已在生产环境中共同运行过。与单独采购每个模块相比,这可减少部分 工程设计工作量。
然而,这一优势仅在现有配置 符合新生产任务的情况下才适用。当模具、铸件重量、 自动化流程或当地基础设施发生变化时,此前已协调好的生产单元可能仍需进行修改。
| 选项 | 潜在优势 | 必须检查的内容 |
|---|---|---|
| 完整的二手单元 | 主机和外围设备已整合为一个生产系统。 | 是否适用于新组件、设备状态、 接口、技术文档及所需修改。 |
| 现有设备 + 二手自动化设备 | 现有生产设备有望在无需更换整个生产单元的情况下进行扩展。 | 机械集成、控制接口、 循环时间及安全方案。 |
| 单个组件 | 该单元可根据目标工艺进行针对性配置,以满足其需求。 | 这可能需要更高的集成度和更大的工程投入。 |
FISS提供 二手机压铸机 以及 用于冷室压铸的自动化和外围设备 。
购买二手机压铸单元前应检查哪些事项?
- 主机制造商、型号及生产年份
- 锁模力和射出单元配置
- 外围设备的完整清单
- 机器人型号、负载能力和工作范围
- 喷涂单元配置及轴向运动
- 计量系统及兼容合金
- 温度控制单元及可用加热/冷却能力
- 修边压机及现有修边模具
- 输送机及物料流布局
- 控制系统及通信接口
- 安全装置、防护措施及紧急停止方案
- 电气及介质要求
- 维护记录和技术状况
- 可用的手册、图纸和软件备份
- 备件供应情况及技术支持
- 拆卸、运输和重新调试要求
压铸机仅是生产单元的核心
自动化压铸单元将铸造、金属供应、 热管理、模具准备、零件取出、 后续加工和物料搬运整合为一个协调一致的 生产流程。
因此,自动化成功的关键不在于单台设备的数量, 而在于这些设备与零部件、压铸工艺以及彼此之间 的匹配程度。
在评估新旧生产单元时,应综合考虑整个系统: 包括设备技术、外围设备、 接口、循环时间、安全性、文档记录以及 未来生产工艺的要求。
关于压铸单元自动化的问题
什么是自动化压铸单元?
自动化压铸单元将压铸机 与金属计量、 喷涂、温度控制、机器人取件、 修边和物料搬运等外围设备整合到一个协调的生产过程中。
哪些外围设备最为重要?
没有一种配置能适用于所有工艺。 典型的设备包括计量系统、喷涂装置、 温度控制装置、取件机器人、修边压机 以及输送系统。所需的设备取决于 零部件和铸造工艺。
为什么在压铸中要使用喷涂装置?
喷涂装置用于喷涂脱模剂,并可在铸造周期之间实现对模具表面的可控 冷却。 喷涂模式、喷量、吹扫及循环时间必须与模具和工艺相匹配。
取出机器人有什么作用?
取出机器人将铸件从敞开的模具中取出, 并将其转移至下一工位。根据生产单元的不同, 机器人还可以执行其他搬运任务。
为什么温度控制单元很重要?
温度控制单元用于调节选定的模具回路, 并有助于维持预定的热工条件。 稳定的模具温度是确保铸件工艺可重复性的重要因素。
自动化总能缩短循环时间吗?
不一定。自动化可以提高工艺步骤的重复性, 并减少人工操作带来的偏差,但可实现的循环时间 取决于整个工艺流程,包括凝固、 喷涂、取出、修边和物料搬运。
购买成套二手压铸单元有什么优势?
成套的二手压铸线可减少集成工作量,因为 主机和外围设备已经过联合运行。尽管如此,仍需核查其与新部件、模具及生产环境之间的技术兼容性。
现有的自动化系统能否与另一台压铸机结合使用?
理论上可以,但在集成前必须核查机械安装、 机器人工作半径、循环时间、控制接口、 安全系统以及所有组件之间的通信情况。
FISS 可协助您匹配主机与外围设备。
无论您是寻找单台压铸机、 自动化设备,还是完整的二手机组, 其技术配置都应与目标 零部件及生产工艺相匹配。FISS 可协助您寻找 合适的二手机、外围设备以及 完整的压铸机组。
来源
Bührig-Polaczek, A.; Michaeli, W.; Spur, G.(编): 《原始成型手册》,卡尔·汉泽出版社, 涵盖计量技术、压铸及铸件后处理等章节;并辅以FISS在二手压铸机、生产单元及外围设备方面的实践经验。
