



单板式还是双板式?压铸夹紧系统的比较
每台压铸机在向模具内注入高压金属时,都必须保持模具闭合 。其实现方式取决于锁模系统。 肘杆式 压机采用机械连杆和拉杆的弹性伸缩; 双板式压机则锁定拉杆并通过液压系统产生夹紧力。这两种 原理均已得到验证,但在设计、占地面积、调试和 维护方面存在差异。
肘节式与双板式锁模有何区别?
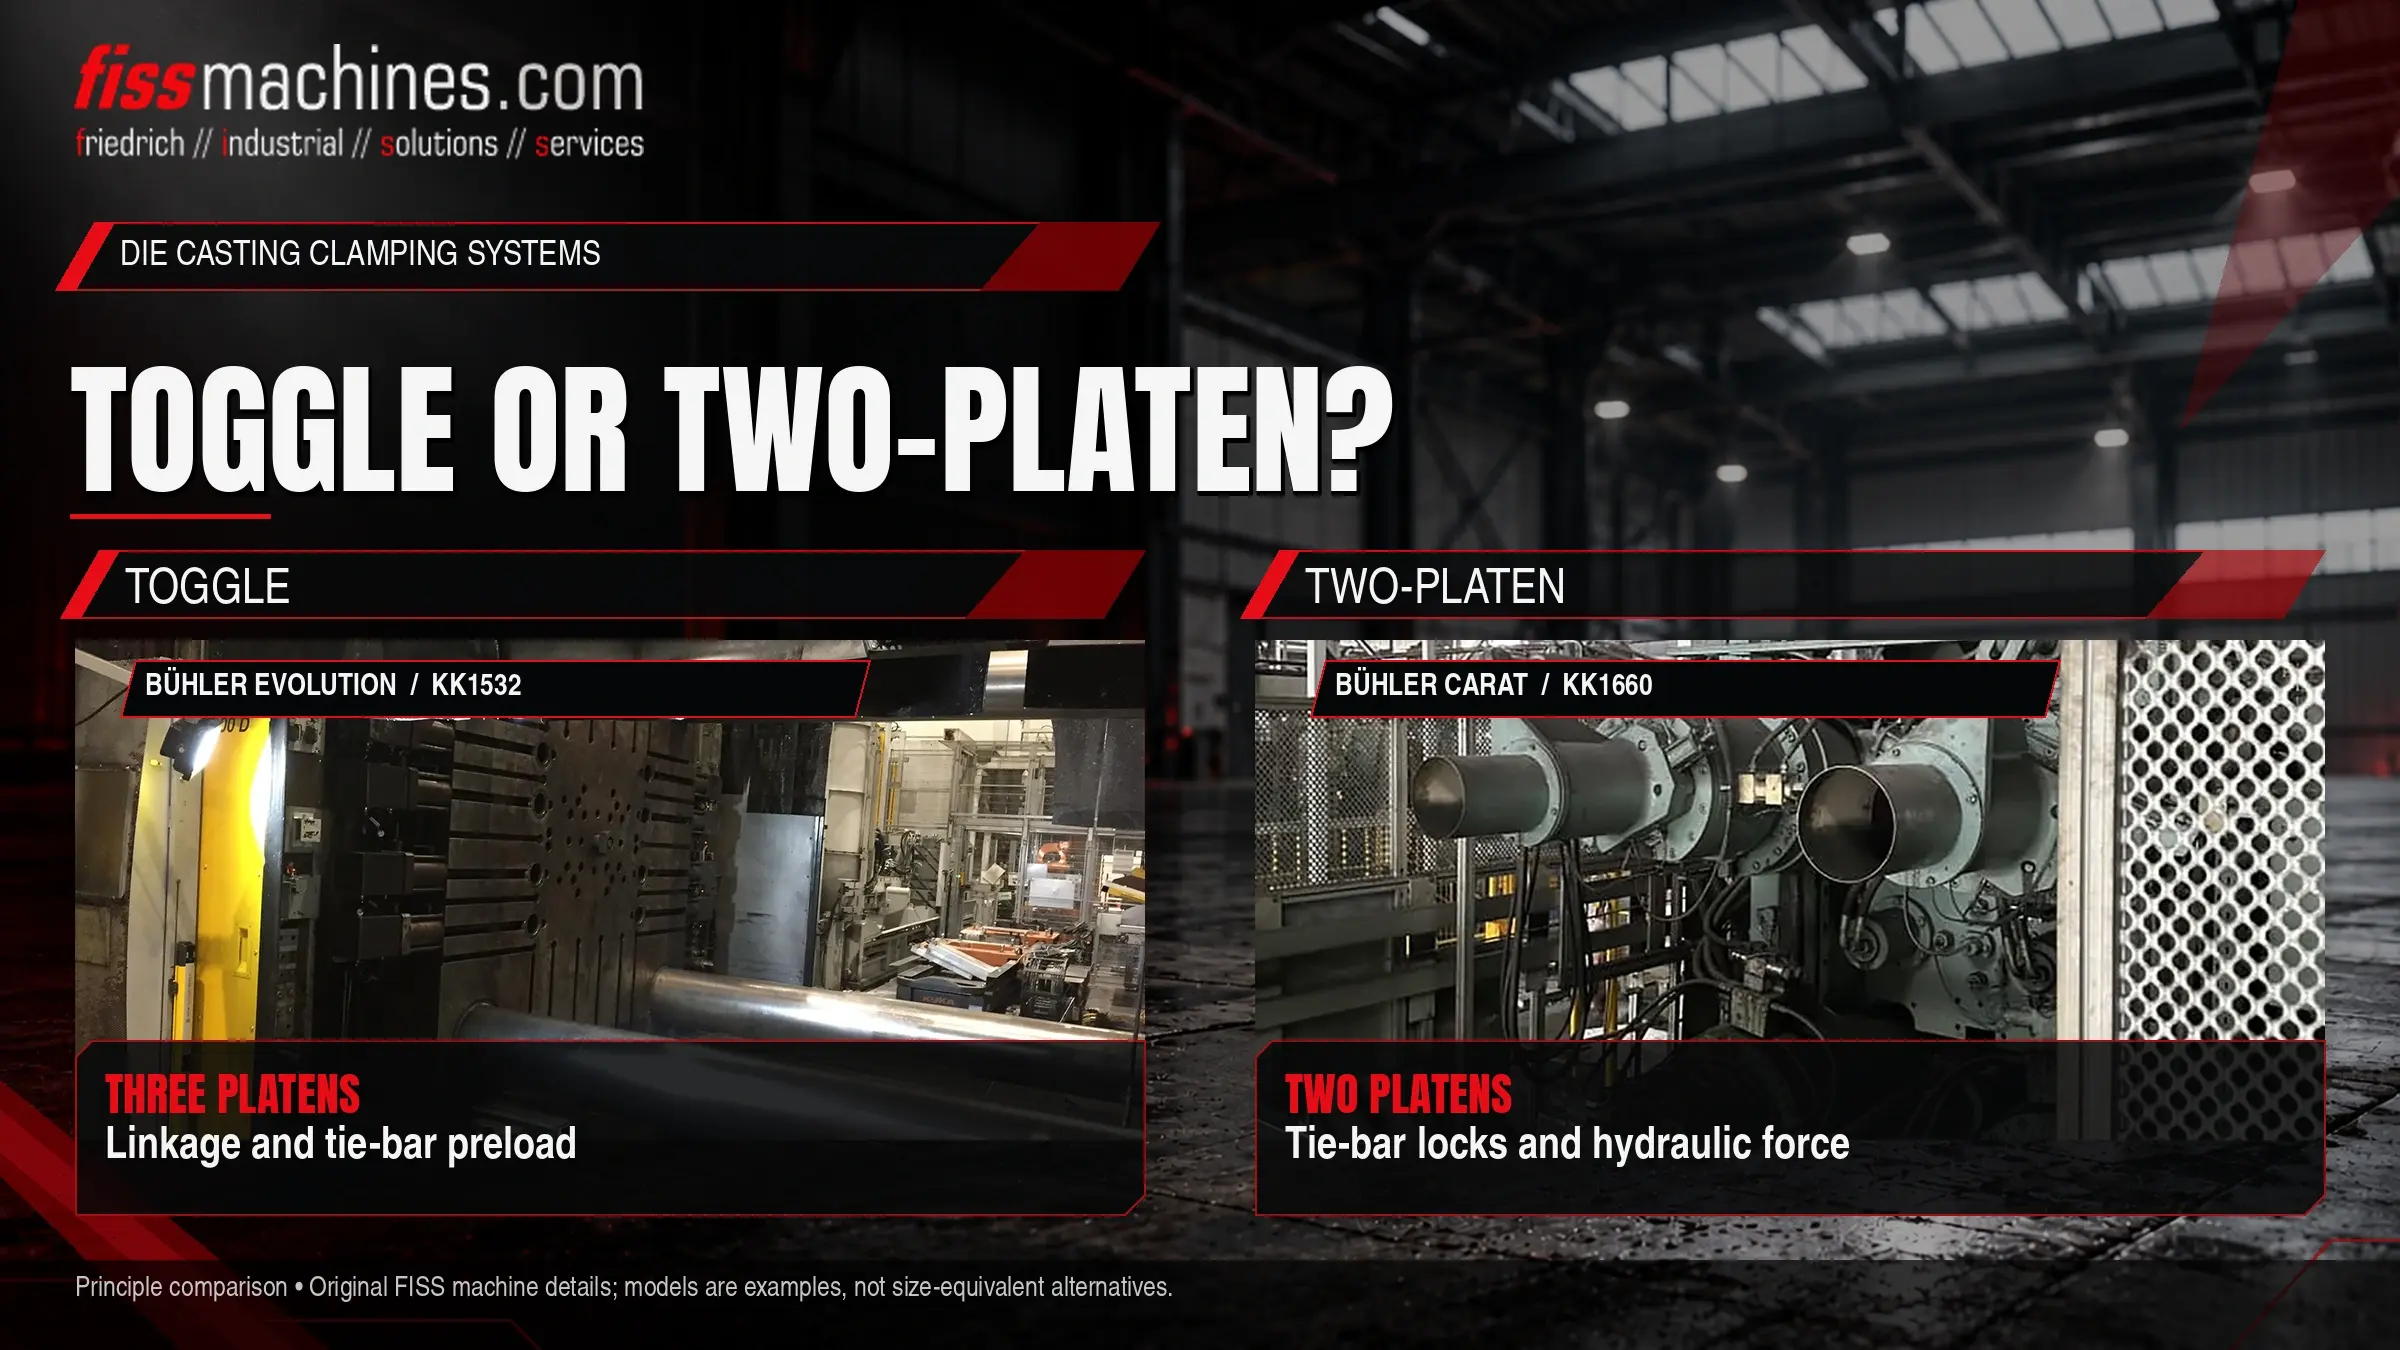
肘节式注塑机有三个模板。液压缸 拉伸连杆直至其几乎完全伸展;这会对 拉杆施加预紧力,并通过机械方式产生夹紧力。 而 双压板机没有后压板,也没有连杆机构。 移动压板与拉杆锁定在一起,随后由短行程液压 缸建立夹紧力。
哪种系统更优,取决于机器尺寸、模具尺寸、可用的 占地面积以及工厂的维护能力,而不仅仅取决于 其工作原理本身。
肘杆式夹紧装置的工作原理
肘节式压力机由固定压板、移动压板和后 压板组成,它们通过拉杆连接。移动压板与后压板之间设有 肘节连杆。一个相对较小的液压缸驱动该连杆; 当其接近伸出位置时,机械优势会 急剧增加。当模具两半合拢时,连杆继续移动至锁定 位置,并使拉杆产生弹性伸长。正是这种伸长 产生了夹紧力。
由于夹紧力取决于拉杆的拉伸程度, 压板之间的距离必须与模具高度相匹配。这 是通过利用模具高度 调节装置,沿拉杆移动后压板来实现的。 生产过程中模具的热膨胀会改变 有效预紧力,因此应监测夹紧力,并在 必要时进行重新调整。
典型强度
快速开合动作、机械锁定位置以及 夹紧运动所需的液压排量相对较小。
典型磨损点
连杆中的销轴和衬套、润滑系统、模具高度调节 机构,以及因磨损或对中不良导致的拉杆受力不均。
双压板夹紧装置的工作原理
双板机仅由固定板和移动板组成。横向 气缸将移动板快速移动至闭合位置。随后,锁定 元件(如移动板上的分体式螺母)与拉杆上的 凹槽啮合。 最后,短行程夹紧缸通过拉动拉杆来施加 夹紧力。
由于力是由液压产生的,因此可以通过压力进行设定, 而不像机械预紧那样受其限制。 不同的模具 高度可在拉杆的锁紧范围内进行调节, 而无需单独的模具高度调节装置。由于没有后压板和连杆机构, 该机型的机身通常比同类肘节式设计更短。
典型优势
机身紧凑,锁模力由压力直接设定,且根据 具体设计,模具区域的可操作性良好。
典型磨损点
锁紧螺母和拉杆槽、锁紧缸的密封件、压力 保持性能以及监测锁紧和位置的传感器。
肘杆式与双板式压机并排对比
| 评估标准 | 肘杆式压力机 | 双板式压力机 |
|---|---|---|
| 力生成 | 机械式,通过拉杆的弹性伸长产生 | 液压式,通过锁紧后的夹紧缸产生 |
| 压板 | 三个(固定、移动、后) | 两个(固定、移动) |
| 模具高度调节 | 后压板的模具高度调节 | 在拉杆锁定范围内 |
| 机器长度 | 因连杆机构和后压板而更长 | 通常更为紧凑 |
| 力值设定 | 通过预紧力实现;受模具温度影响 | 通过液压压力调节 |
| 主要维护重点 | 连杆机构、润滑、调整机构 | 锁紧系统、气缸密封件、液压系统 |
肘节式夹紧机构长期以来已广泛应用于多种规格的压铸机 中。多家制造商提供双板设计,通常应用于 较大规格的机器,在此类机型中,机身长度的缩短以及 无需笨重的连杆机构等优势尤为显著。 较短的机身还能简化 周边设备(如取件机器人和喷淋装置)的布局;我们的文章 《压铸单元的自动化》 详细介绍了压铸机周围的典型设备。
购买二手机时锁模系统的意义
对于二手机,锁模原理主要体现在检查时 应关注哪些部位。 在肘杆式压力机上,连杆机构的间隙通常表现为 拉杆伸长不均匀或模具单侧出现飞边。在双板式 压力机上,锁紧元件的状态以及 锁模缸的保压能力是关键所在。
在这两种情况下,在满夹紧力下测量拉杆应变都能 提供关于力分布的客观信息。如果发现磨损, 对夹紧单元进行有针对性的大修通常可以恢复其性能;FISS为 二手机压铸机提供 服务与支持。
锁模装置的检查要点
- 根据技术文件确认锁模原理和额定锁模力
- 将拉杆间距与模具高度范围与模具进行对比
- 在施加最大夹紧力时,测量所有拉杆的应变值
- 肘杆:检查销轴和衬套的间隙,确认润滑系统运行正常
- 肘杆机构:模具高度调节在整个范围内移动顺畅
- 双板式:锁紧螺母和拉杆槽无损坏
- 双板式:锁模缸能保持压力,无明显压力衰减
- 在闭合位置测量压板平行度
- 检查占地面积及周边通道是否符合预期布局
常见问题
通常来说,哪种夹紧系统更好?
不。这两种原理在压铸领域都已得到广泛应用。具体选择 取决于机器尺寸、模具、布局以及维护能力。
为什么在生产过程中,肘杆式压铸机的锁模力会发生变化?
随着模具受热膨胀,会在 锁紧位置增加拉杆的伸长量。若不进行监测和重新调整,实际锁模力可能会 偏离设定值。
锁模系统会影响铸件质量吗?
间接会。不均匀或不足的锁模力会导致飞边和 尺寸偏差。关键在于锁模力要足够且 分布均匀,无论采用何种原理。
