


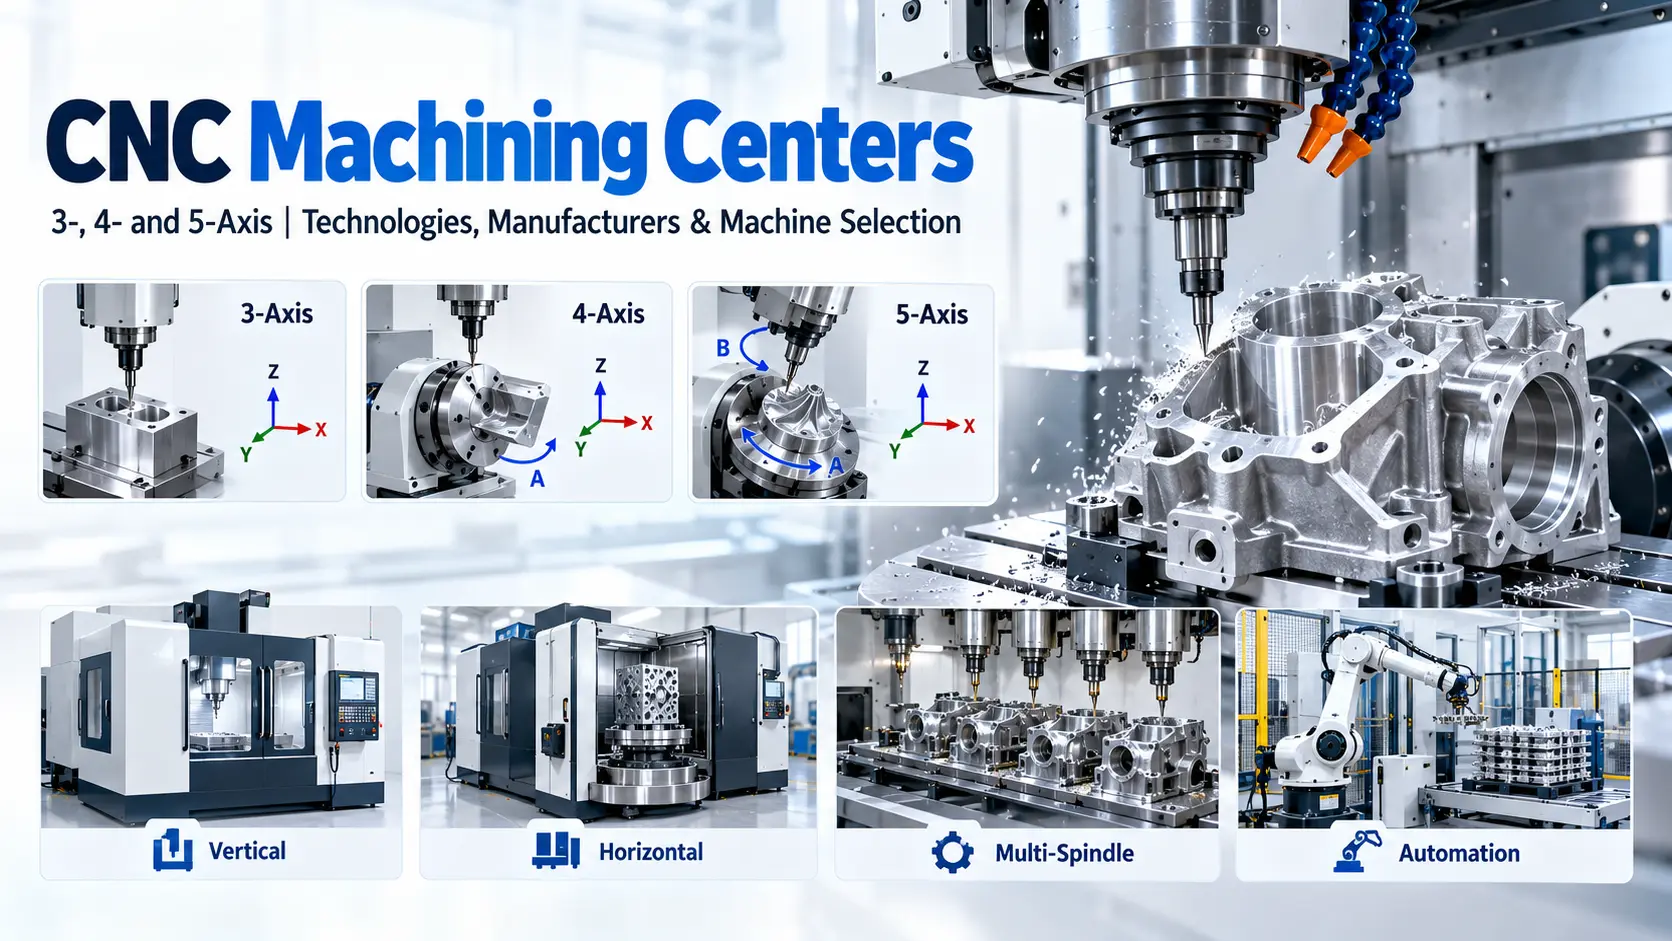
了解数控加工中心: 技术、制造商及机床选型
数控加工中心是工业金属加工领域中最重要的机床之一。 它们用于铣削、 钻孔、攻丝以及加工精密的功能性表面。 特别是在加工铸件、壳体和 复杂的工业零件时,精度、生产率和工艺 可靠性必须相辅相成。 但三轴、四轴和 五轴机床,立式与卧式加工中心,以及单主轴和多主轴系统之间,究竟有何区别?
哪种数控加工中心适合您的应用?
选择合适的加工中心取决于工件、 材料、所需精度、加工工序、 生产量以及目标循环时间。 轴数和主轴数量与工件夹持、数控控制和自动化同样重要。
目标并非选择功能最齐全的机床, 而是选择一种与应用场景相匹配、 并能提供经济高效生产工艺的加工方案。
3轴、4轴和5轴数控加工一览
数控加工中心的区别在于其受控轴的数量和排列方式 。这些差异影响着 工件的定位和加工方式、 所需的装夹次数,以及哪些几何形状 能够高效加工。

最合适的加工方案取决于 工件几何形状、材料、所需精度、 生产批量以及加工策略。 轴数越多并不一定意味着在所有应用中都能带来更高的生产效率。
什么是数控加工中心?
数控加工中心是一种计算机控制的机床,用于通过切削加工工艺制造工件。 与普通铣床不同,典型的加工中心 配备自动换刀装置,并能在数控程序的控制下执行 各种加工操作。
这些加工操作包括铣削、钻孔、 沉头、铰孔和攻丝。 根据机床的配置, 还可能进行车削以及铣车复合加工。
现代加工中心还可以与 托盘更换装置、机器人、自动夹紧系统 和测量设备相结合,形成完整的制造单元。
表面和轮廓
铣削刀具可加工平面、 凹槽、开槽以及复杂的三维轮廓。
孔和精密配合
钻孔、镗孔和铰孔加工可形成 用于紧固件、轴承及其他功能部件的孔。
装配特征
内螺纹是通过以下加工工序制成的: 例如攻丝或螺纹铣削。
为何许多铸件在铸造后需要进行数控加工
高压压铸、永久模具铸造 和低压铸造能够生产 复杂的金属零部件。 许多表面在铸造过程中已成形, 因此几乎不需要或完全不需要额外的机加工。
然而,某些功能区域需要更严格的 尺寸公差、更精确的几何 关系或特定的表面光洁度,而这些要求是 在相应的铸造工艺中无法以经济或可靠的方式实现的。
因此,许多铸件需要进行后续的 机械加工。 典型应用包括发动机壳体、 变速箱壳体、液压部件、 泵壳体及其他工业铸件。
因此,数控加工是工业生产中一项重要的 下游制造工艺。
3轴、4轴或5轴加工:它们有什么区别?
机床轴的数量和排列方式 决定了工件可被加工的方向。 这会影响加工可达性、装夹次数、 数控编程以及加工策略。
| 加工概念 | 工作原理 | 典型应用 |
|---|---|---|
| 三轴加工 | 加工通过三个 线性轴 X、Y 和 Z 进行。 | 平面、槽、孔阵列 以及从简单到中等复杂程度的铣削加工。 |
| 4轴加工 | 额外的旋转轴可实现 工件或刀具的旋转或定位。 | 外壳的多面加工 以及可重复生产的零部件。 |
| 5轴定位加工 | 在3+2加工中,额外的旋转轴可对 工件或刀具进行定位。 随后在固定方向下进行 加工。 | 适用于多面加工、倾斜孔以及复杂工件几何形状。 |
| 5轴同步加工 | 三个线性轴和两个旋转轴 可在切削过程中 协调运动。 | 自由曲面、复杂轮廓 以及高难度的刀具路径。 |
对于复杂几何形状,5轴加工中心可提供显著的 优势。 然而,它并不一定比三轴或四轴机床更经济。 对于相对简单的零件和大批量生产, 专用多主轴或卧式 加工中心可能是更合适的解决方案。
立式、卧式还是多主轴加工?
除了轴数之外, 机床的整体配置决定了 工件的加工、夹持和自动化方式。
立式加工中心
立式加工中心的特点是 主轴呈垂直布置。 它们常用于灵活的 铣削、钻孔和攻丝操作。
卧式加工中心
水平布置的主轴 可根据机床设计,支持多面加工、 切屑排出以及自动托盘系统。
多主轴加工中心
配备多主轴的机床 可并行加工多个工件。 这可以提高每个加工周期的产量, 特别是在批量生产中。
5轴万能加工中心
额外的旋转轴可改善对复杂工件几何形状的加工 접근性, 并能减少所需的装夹次数。
车铣复合中心
车铣复合机床集成了 不同的加工工艺。 根据设备不同, 它们能够对复杂零部件进行全加工。
转运与制造单元
多个加工工位或机床 通过自动化工件搬运系统相互连接, 从而形成协调一致的生产流程。
SW、CHIRON、GROB、HELLER、DMG MORI 和 OKUMA 概览
二手机床市场涵盖了 众多制造商和加工方案。 在工业加工领域中,知名品牌包括 SW Schwäbische Werkzeugmaschinen、 CHIRON、GROB、HELLER、DMG MORI 和 OKUMA。
以下简介重点介绍了所选机床系列的典型技术优势。 这些简介不能替代对具体机床的评估, 因为设备配置和加工能力会因型号、配置及生产年份的不同而有所差异。
SW Schwäbische Werkzeugmaschinen
SW 致力于开发用于高生产率工业加工的数控加工中心。 该公司尤其以单主轴和多主轴机床而闻名, 这些机床专为可重复的制造任务而设计。
诸如 SW BA 622 之类的双主轴机型 可实现两个工件的并行加工。
典型应用领域:批量生产和多主轴加工CHIRON
CHIRON 提供立式数控加工中心、 车铣复合解决方案及自动化方案。 根据机床系列的不同, 其主要特点包括紧凑的设计、 动态加工和高生产率。
单主轴和双主轴机床 广泛应用于包括 汽车及工业零部件制造在内的多个领域。
典型应用重点:灵活且高效的加工GROB
GROB 提供 5 轴通用加工中心, 专为复杂的铣削应用而设计。
G350 和 G550 等机型系列 将卧式主轴布局 与额外的旋转轴相结合。 这使得多面加工和五轴加工成为可能。
典型应用:5轴通用加工HELLER
HELLER 提供一系列卧式 加工中心以及 5 轴 和车铣复合解决方案。
例如,4轴H系列, 专注于高效且可重复的 批量加工。 其他机床系列则提供 额外的加工能力。
典型应用:卧式多面加工DMG MORI / 森精机
DMG MORI 提供种类繁多的铣床、 车床、5轴加工中心 以及综合制造解决方案。
在二手机床市场中, 买家可能会遇到DMG品牌的机床、 以Mori Seiki品牌销售的旧款机床,以及 标有DMG MORI名称的机床。
典型应用领域:铣削、车削及完整加工OKUMA
OKUMA 生产数控车床、 铣床、加工中心 以及铣车复合机床。
以MULTUS系列为例, 该系列将车削和铣削加工功能 整合于同一台机床设计之中。 实际加工能力取决于 具体的配置。
典型应用领域:数控车削和复合加工自动化在数控加工中心中发挥什么作用?
除了实际切削时间外, 装卸、夹紧、换刀、 测量和工件搬运等工序也 会影响整体循环时间。
因此,自动化制造单元旨在 提高这些辅助操作的效率 并确保其可重复性。 根据系统的不同, 可能会使用托盘更换器、机器人、工件存储系统 或相互连接的加工工位。
例如,托盘更换装置, 可在机床加工另一个零件的同时, 准备新的工件。 实际的生产率提升取决于 加工时间、装卸方案 以及整体工艺流程。
在数控加工铸件时,哪些方面尤为重要?
铸件与经过精密预加工的半成品不同。 根据铸造工艺的不同, 毛坯尺寸、表面、脱模斜度 以及加工余量可能会有所差异。
因此,夹具的设计必须确保 能将铸件牢固定位, 同时避免造成不可接受的变形。 与此同时, 功能表面之间所需的定位关系 也必须得到保持。
特别是对于带有轴承孔、 密封面或精密装配点的壳体, 合理的加工顺序至关重要。
将毛坯铸件牢固定位
夹具必须与 工件几何形状 及可用的基准面相匹配。
在需要处去除材料
所定义的加工余量 必须足够大,以形成 所需的功能几何形状。
验证加工结果
通过测量来验证 尺寸、几何关系、 表面及规定的公差。
加工操作还可能暴露 先前隐藏的铸件缺陷。 例如,密封表面上内部气孔的暴露 可能会影响 该部件的功能。
因此,铸件质量、加工策略 以及后续质量检验工作, 应尽早进行协调。
哪种数控机床适合哪种制造任务?
选择加工中心时,理想的做法是 应从工件和制造要求出发, 而不是从特定的机床品牌入手。
除了所需的加工工序外, 还应考虑装夹次数、生产批量 以及所需的加工精度。
| 加工任务 | 可能的机床解决方案 | 关键选型标准 |
|---|---|---|
| 简单的铣削和钻孔 | 3轴加工中心 | 加工范围、主轴、工件夹持方式 及所需精度。 |
| 多面加工 | 4轴卧式加工中心 或5轴定位加工中心 | 可接近性、装夹次数 及加工顺序。 |
| 复杂自由曲面 | 5轴加工中心 | 机床运动学、数控控制、 编程及精度。 |
| 大批量系列生产 | 多主轴加工中心 或自动化制造单元 | 循环时间、产量、 装卸及设备可用率。 |
| 需要车削和铣削的零部件 | 车铣复合中心 | 工件几何形状、 所需加工工序及夹持方案。 |
购买二手机床时应检查哪些方面?
二手数控加工中心可以是 一种比购买新机更具经济吸引力的选择。 然而,其技术配置 和实际状况必须与 预期应用相匹配。
制造商、型号和生产年份 不应是唯一的选购标准。 主轴状态、导轨、轴驱动系统、 数控系统、刀具更换装置及外围设备 也会影响机床未来的可用性。
- 制造商、型号和生产年份
- 机床类型和轴数
- 轴行程和可用加工区域
- 工件最大尺寸和重量
- 主轴转速、功率和扭矩
- 主轴轴承、运行噪音及热工况
- 刀具接口和刀具库
- 自动换刀装置及换刀时间
- 轴驱动、导轨和滚珠丝杠
- 旋转轴和摆动轴
- 数控系统及可用软件版本
- 机床精度及可提供的检测报告
- 夹具和托盘更换装置
- 切削液供应与切屑排出
- 液压、气动及安全系统
- 维护记录与运行小时数
- 技术文档及备件供应情况
- 拆卸、运输和安装要求
双主轴数控加工:以 SW BA 622 为例
来自 SW Schwäbische Werkzeugmaschinen 的 SW BA 622 是高效生产型 批量加工理念的一个范例。
在一项有记录的销售项目中, FISS 促成了这台同类型二手 双主轴 5 轴数控加工中心的 销售。 该机床配备了 西门子SINUMERIK控制系统、 两个主轴以及用于工业加工工艺的 全套设备。
该机床设计理念展示了 如何将工件的并行加工 与多轴加工相结合。 此类配置是否经济, 主要取决于工件、 生产批量、工件夹持技术 以及要求的循环时间。
有关该已完成项目的更多信息: FISS成功售出一台SW BA 622机床 。
二手机床(CNC加工中心)的买卖
FISS为工业企业提供支持,协助其进行国际二手加工中心、数控铣床、车削中心及完整制造解决方案的买卖。
根据当前库存情况, 可考虑来自不同制造商的设备, 包括: SW、CHIRON、GROB、HELLER、 DMG MORI、Mori Seiki 和 OKUMA。
根据具体项目情况, 技术评估、拆卸、 运输和重新安装等环节, 在整台设备的交易过程中, 也可能发挥重要作用。
有关可用设备的概览, 可在 FISS 分类中查阅, “二手机床” 。
选择合适的数控机床取决于加工应用
无论是立式三轴加工中心、 卧式四轴机床、 五轴万能加工中心, 还是多主轴生产系统, 哪一种才是最合适的解决方案, 取决于预期的制造工艺。
工件几何形状、材料、 所需精度、机床运动学、 工件夹持及自动化水平, 必须作为一个完整的系统来综合考虑。
SW、CHIRON、 GROB、HELLER、DMG MORI 和 OKUMA 等制造商 提供了不同的技术方案。 然而,在购买二手机床时, 对其具体配置 和实际技术状态的评估 仍然至关重要。
关于数控加工中心的问题
数控铣床与加工中心有何区别?
加工中心通常集成了 多种加工工序,并配备了 自动换刀装置。 根据具体配置不同, 数控铣床可能结构更简单, 也可能具备类似的综合加工能力。 这两个术语在实际应用中常被混用。
何时值得选用5轴加工中心?
对于复杂工件几何形状、 倾斜加工面 或需要从多个方向 进行加工的应用, 5轴机床尤为有用。 关键问题在于它能否减少 装夹次数、缩短加工时间或降低质量风险。
双主轴数控机床有哪些优势?
根据其设计, 双主轴机床可同时加工 两个工件。 这可以在批量生产中提高生产效率, 前提是工件结构和夹持方案适合这种加工方式。
哪些加工中心适合 用于铝压铸件?
根据工件尺寸、 加工表面及生产批量, 立式、卧式、4轴、 5轴及多主轴数控加工中心 均可能适用。 选择时应始终基于 具体的加工要求。
哪些数控加工中心制造商 值得关注?
知名制造商包括: SW Schwäbische Werkzeugmaschinen、 CHIRON、GROB、HELLER、DMG MORI 和 OKUMA。 最合适的制造商 取决于所需的机床设计理念 以及预期应用场景。
购买二手数控加工中心时,什么因素最重要?
重要因素包括: 主轴状态、轴系精度、 数控系统、刀具更换装置、 工件夹持设备、 维护记录以及与 计划生产流程的兼容性。
FISS 能否搜索特定的数控加工中心?
可以。如果库存中目前没有适合的机床, FISS 可以根据制造商、型号、 技术要求、地点 以及期望的交货时间, 进行有针对性的机床搜索。
FISS 提供二手数控加工中心的 买卖服务。
无论是 SW、CHIRON、GROB、HELLER、 DMG MORI 还是 OKUMA: 机床设计理念、技术配置 及设备状况必须与 预期的制造应用相匹配。
技术背景与来源
来自以下制造商的技术信息: SW Schwäbische Werkzeugmaschinen、 CHIRON、GROB、HELLER、DMG MORI 和 OKUMA。 补充信息: 来自 FISS Machines 的机床描述和项目案例。
