



理解注塑曲线:压铸工艺监控
现代压铸机上的每次浇注都会留下痕迹:在几 分之一秒内记录的柱塞 位置、柱塞速度和液压压力。 如果解读正确,这些射出曲线可以显示 机器是否重复了预期的操作序列、在何处出现偏差以及 可能导致偏差的部件。只要数据可靠且解读人员 了解正常状态应有的表现,这些曲线便是铸造车间中最有用的诊断 工具之一。
射出曲线能告诉你什么?
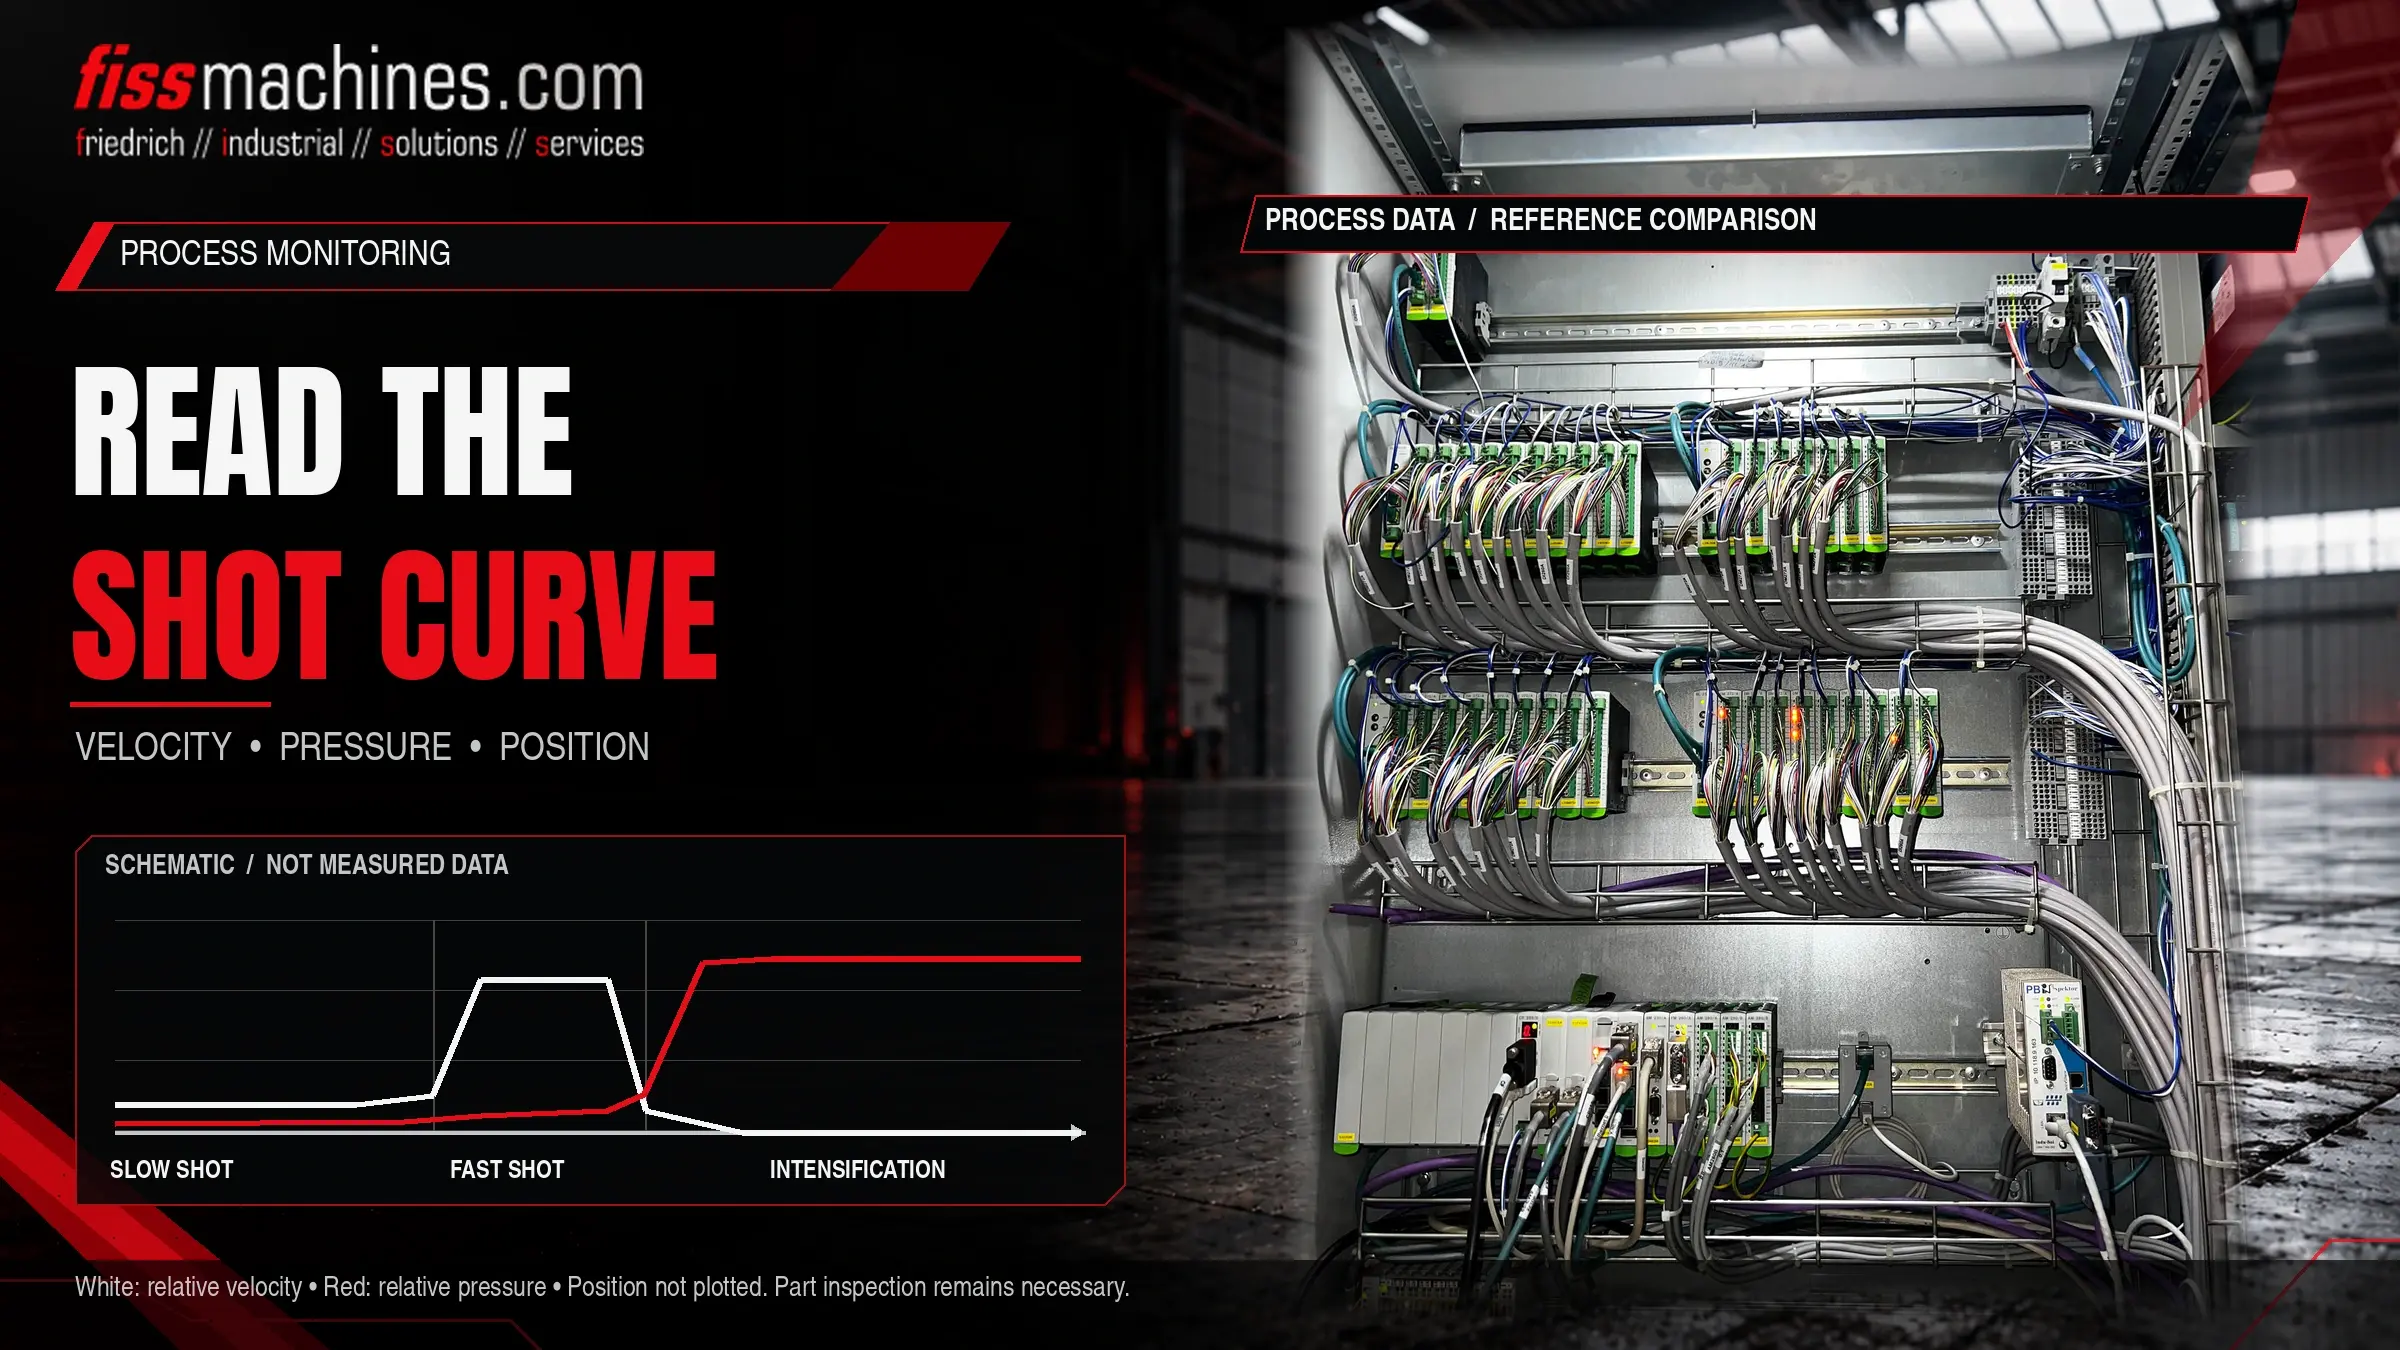
射出曲线绘制了单次射出过程中柱塞行程、柱塞速度和压力随 时间或冲程的变化情况。 与已知的良好参考 射击相比,它能揭示慢相阶段、向快速 射击的转换、快速射击速度、强化阶段的 压力上升以及最终柱塞位置方面的偏差。
曲线本身并不能证明铸件合格。它仅显示 机器是否按预期运行;而这种运行是否能生产出合格的零件, 仍需通过检查铸件来确认。
哪些信号构成了浇注曲线?
具体通道组合取决于设备及其控制系统,但大多数 系统记录的核心数据大致相同。部分数值是直接测得的,其余 则通过计算得出。当曲线看起来异常时,区分这两类数值至关重要。
| 信号 | 来源 | 显示内容 | 局限性 |
|---|---|---|---|
| 活塞位置 | 安装在射料缸上的线性位移传感器 | 行程随时间变化、切换点、最终位置 | 安装和校准必须正确 |
| 柱塞速度 | 通常由位置信号推算得出 | 慢进给曲线、快进给速度、减速 | 受采样率和滤波影响 |
| 液压压力 | 安装在射击缸上的压力传感器(活塞侧和活塞杆侧) | 充液过程中的阻力、增压过程 | 传感器响应及其在回路中的位置会影响波形 |
| 金属压力 | 根据液压压力和面积比计算得出 | 作用于金属上的近似压力 | 计算值;未包含摩擦和动态损耗 |
| 蓄能器压力 | 蓄能器回路上的传感器(如有安装) | 可用于快速冲程和增压的能量 | 并非每台机器都有记录 |
许多数据单元除了曲线数据外,还会为每次射出存储单个数值,例如 快速射出速度、切换位置、增压上升时间、 最终柱塞位置和循环时间。这些数值使趋势一目了然, 无需逐一打开每条曲线,即可观察数百次射出的趋势。
逐步解读射出曲线
关于注塑阶段的物理原理——包括为何慢速注塑必须将 空气推至金属前方,以及为何排气和真空至关重要——已在 我们关于 模具注塑和真空的文章中进行了解释。 本文的重点在于如何从记录的数据中找出关键信息。
起始位置与慢速阶段
检查柱塞是否从同一位置开始并平稳加速 。慢速阶段中速度曲线不均匀可能表明 阀门行为异常、套筒摩擦或浇注体积不稳定。
切换至快速浇注
将速度急剧上升的行程位置与 设定值进行对比。切换点的偏移会改变在快速阶段开始时 浇注系统中已存在的金属量。
快速射出速度与制动
观察快速阶段的液位、稳定性及结束情况。 充填结束时的峰值通常与射出末端的制动 行为有关,并可能对模具和机器造成应力。
压力上升速率与最终位置
评估型腔注满后压力上升的速度, 以及压力是否保持稳定。柱塞的最终位置反映了 坯体长度,从而表明计量的一致性。
典型偏差及可能原因
下表列出了常见的异常模式。所列原因仅为 可供排查的可能性,并非自动诊断结果;多种原因可能同时存在, 且同一异常模式在不同机器上可能由不同原因引起。
| 模式 | 可能原因 | 初步检查 |
|---|---|---|
| 最终位置在每次射出时存在偏差 | 加料不一致,金属在套筒内凝固 | 计量系统、浇包或熔炉、套管温度 |
| 快速浇注速度低于设定值 | 蓄能器充气不足、阀门响应、摩擦增大 | 蓄能器压力与预充压、阀门、柱塞及套筒磨损 |
| 增压速度缓慢 | 增压器或阀门问题、内部泄漏、气体预充 | 增压回路、密封件、蓄能器状态 |
| 保压期间压力下降 | 内部泄漏、分型线处的金属毛边 | 气缸密封件、止回阀、模具锁紧及分型线 |
| 速度曲线噪音大或呈锯齿状 | 传感器或布线问题、过滤设置过激、柱塞卡滞 | 传感器、线缆、数据设置、柱塞润滑 |
在因曲线异常而更改工艺参数之前,请确认 传感器、其安装方式及记录设置是否正确。一个 松动的传感器可能会极具说服力地模拟出机械故障。
制定切实可行的监测策略
参考照片与容差范围
监控始于明确的参考基准:来自 一次稳定运行中的曲线和单个数值,该运行所生产的零件已通过质量检验并获准放行。围绕关键值的公差 带使生产单元能够自动标记偏离标准的 批次。 公差带过窄会产生误报,很快 就会被忽略;公差带过宽则会导致真实的漂移被忽视。
将注塑数据与零件关联
当每个浇注能够与 其所生产的铸件建立关联时(例如通过浇注计数器或零件标记),浇注数据的价值将大幅提升。 这样便能筛选出异常铸件,并将检测结果 与一段时间内的工艺数据进行关联。关于分流口、标记和 搬运如何融入生产单元,请参阅我们关于 压铸单元自动化的文章。
监测与闭环控制
记录曲线与控制曲线是两回事。许多机器采用 预设阀门位置进行浇注并记录结果;而另一些机器则在 每个冲程中实时调整浇注参数。这两种方式均可进行监控,但 预期的数据散布范围以及偏差的含义却有所不同。
评估二手机器时的射出曲线
生产过程中存储的曲线可以作为宝贵的证据,反映机器停机前 射出末端的运行状况。如有这些数据,请索取 不同时期的曲线,而不仅仅是一个例子。 如果没有, 在安全条件允许的情况下,可在监督下进行试运行,以便在现场 记录曲线。较旧的机器可能根本没有 射料监测系统;在这种情况下,通常可以进行改装,但应预先评估 传感器、 控制系统集成以及所需的工作量。
可靠爆破监测检查清单
- 已确定位置和压力传感器,并已牢固安装且经过校准
- 明确哪些通道为实测值,哪些为计算值
- 采样率和滤波参数已记录并保持恒定
- 已从已放行零件的生产批次中定义基准射出
- 已为关键单个数值设定公差带,并定期进行审查
- 将试模数据与零件关联,或至少与时间及试模计数器关联
- 将蓄能器压力和预充压纳入维护程序
- 明确职责:由谁审查报警信息,以及谁有权更改设置
- 维护后曲线变化与先前参考值的对比
常见问题
曲线上的金属压力是否就是型腔内的实际压力?
通常并非完全准确。该值通常根据液压 压力和气缸面积计算得出,因此未包含摩擦和动态效应, 且型腔内的压力还取决于浇口和 凝固过程。请将其视为不同射出过程之间的对比值。
射出曲线能否替代X光或其他零件检测?
不能。它们仅显示机器是否重复了其操作序列。气孔或 其他缺陷也可能源于模具、熔体或模具温度, 而这些因素是注塑曲线无法捕捉的。
参考曲线应多久更新一次?
每当模具、射出套筒、柱塞或相关参数 发生变更时,以及在进行大修之后。请保留旧的参考曲线,以便 对变更进行追溯。
旧机器能否加装射出监测系统?
在许多情况下可以,通过使用改装传感器和独立的记录 系统,或升级后的控制系统。可行性取决于液压 设计、安装空间以及数据的使用方式。
