



鹅颈管、喷嘴和柱塞:热室压铸机的注料系统
热室压铸机上的每次浇注都依赖于三个直接位于熔融金属中或其旁边的部件:鹅颈管、柱塞和喷嘴。 它们共同构成注料系统,在锌和镁合金压铸过程中取代了传统浇注操作。这些部件的状态直接决定了注料速度、零件重量和循环时间的稳定性——因此,在检查二手机时,它们是首要检查的项目之一。
鹅颈管、柱塞和喷嘴分别起什么作用?
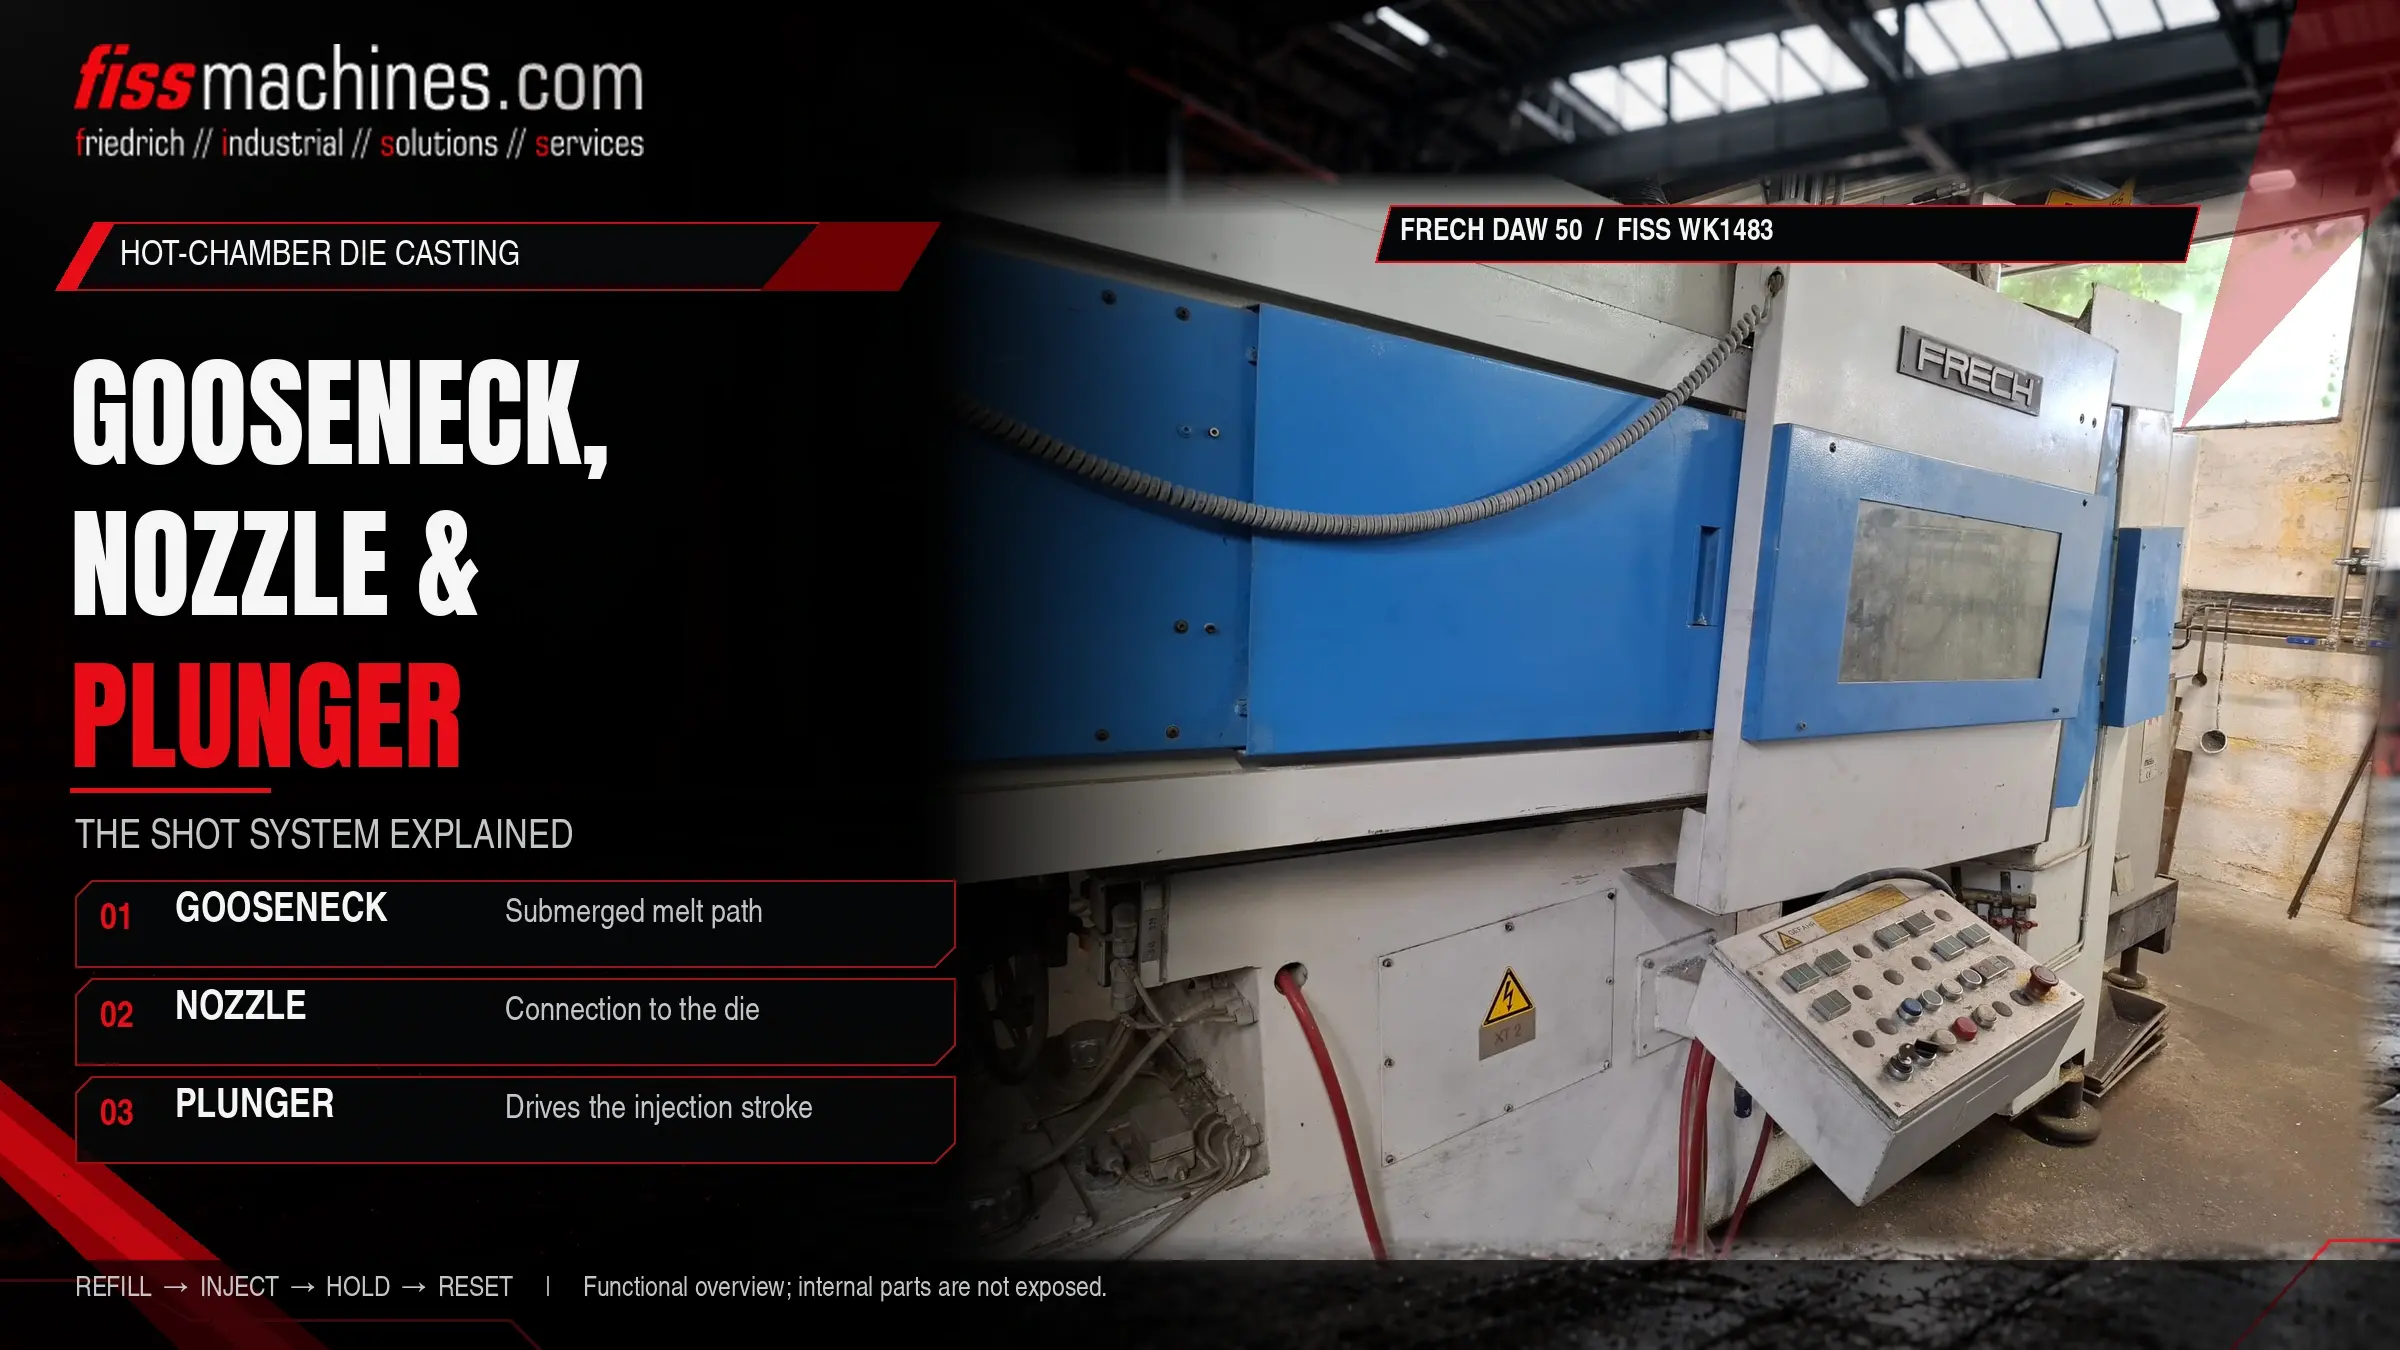
鹅颈管是一个浸没在熔液中的铸造金属件。它包含注料缸和一条通向模具的弯曲通道。柱塞在缸内移动:当它后退时,熔液通过浇口流入;当它下移时,则将金属推入通道。喷嘴将鹅颈管与模具的浇口套连接起来,必须保持高温,以防止金属在其中凝固。
熔体侵蚀、柱塞与缸体之间的滑动磨损以及喷嘴处的热负荷是主要的磨损机制。典型后果包括填充速度变慢、零件重量波动以及喷嘴处金属泄漏。
热室式射出系统的运作原理
在热室压铸机中,射料系统是炉体的一部分。鹅颈管浸入保温锅的金属浴中,因此射料缸始终充满温度适宜的液态金属。与冷室压铸不同,该工艺无需单独向机器输送金属。
注料
当柱塞回缩时,柱塞缸壁上的注料口处于开启状态,熔液便从金属浴中流入注料缸。
注射
柱塞向下移动,关闭注料口,并将金属通过鹅颈通道和喷嘴推入闭合的模具中。注塑过程通常分为几个速度阶段。
增压与凝固
在铸件于模具中凝固期间,柱塞保持压力。
回程
柱塞返回起始位置。尚未凝固的金属通过喷嘴和鹅颈管回流,气缸重新注满以准备下一次浇注。
由于每次柱塞回程时都会自动完成充料,热室式注塑机因此能够实现较短的循环时间。关于这两种机型的基本对比,请参阅文章《冷室还是热室?》。
注射系统的三个部分
熔体容器和流道
由铁基材料制成。其内部容纳射料筒及通向喷嘴的上升通道。某些设计在筒体内孔中采用可更换的套筒或衬套,因此只需对筒体进行翻新,而无需整体更换。
带环的射料活塞
由浴槽上方的液压射料缸驱动。活塞环与缸壁紧密密封。随着活塞环和缸孔的磨损,越来越多的金属会绕过柱塞,导致到达模具的行程减少。
与模具的加热连接
与固定模半部的浇口套筒紧密贴合。根据设计不同,它由燃气燃烧器或电加热器加热,因为其中的金属在两次注射之间绝不能凝固。
各部件之间以及与机器之间需相互匹配:柱塞直径、气缸内径、鹅颈几何形状和喷嘴长度共同决定了可用的射出量以及施加在金属上的压力。其中任何一项的改变都会影响工艺过程。
射料系统的磨损部位——以及磨损表现形式
射料系统始终在熔体温度下工作。主要有三种磨损机制:熔体对缸孔和流道的侵蚀及化学腐蚀、柱塞环与气缸之间的滑动磨损,以及喷嘴处的热负荷——喷嘴外部受热,与模具接触处则被冷却。
| 症状 | 可能原因 | 检查事项 |
|---|---|---|
| 充料时间延长,射出速度下降 | 柱塞环或气缸内径磨损,金属颗粒绕过柱塞 | 射出曲线、密封环状态、缸体内径 |
| 零件重量波动 | 柱塞处泄漏,熔池液位变化 | 环状件状态、浴液液位控制、锭料进料 |
| 喷嘴尖端金属泄漏 | 喷嘴或浇口套座损坏,喷嘴接触不良 | 喷嘴尖端、浇口套、喷嘴对准 |
| 金属在喷嘴内凝固 | 喷嘴加热温度过低或加热故障 | 燃烧器或加热器、温度传感器、设置 |
| 冷缝或气孔率增加 | 熔体或喷嘴温度过低,注塑不稳定 | 温度、射出曲线、模具温度 |
锌、镁——以及铝为何与众不同
锌是典型的热室材料。常见的锌压铸合金熔点较低——Nyrstar公司提供的Zamak 3数据表显示其熔点范围为381–387 °C——这使得射料系统承受的热负荷保持在适度水平。
镁同样可以在热室压铸机中进行压铸,但所需温度明显更高,且对熔体保护和安全有其独特的要求。因此,镁压铸机是专门为此目的而设计的;例如,FISS的设备清单中,除了用于锌压铸的Frech DAW机型外,还包括专用的Frech DAM镁热室压铸机。
铝在铸造温度下会强烈腐蚀铁基材料。因此,标准铝合金通常在冷室机上铸造;铝的热室工艺仅作为小型零件的专用解决方案而存在。有关合金的更多信息,请参阅《铝、锌还是镁?》
保持射料系统稳定
环的更换、鹅颈管检查和喷嘴更换的间隔时间取决于合金种类、循环频率和设备设计,因此应以制造商的文档为参考。在日常实践中,以下几点已被证明非常有用:
- 应持续监测喷嘴温度和加热功能,而不仅仅是在出现故障后才进行
- 每次更换模具时,均需检查喷嘴尖端和浇口套座
- 记录柱塞环的更换情况及射出计数器的读数
- 保持熔池液位恒定——自动锭料进料可起到辅助作用
- 定期清除渣滓——受污染的熔体会缩短缸体、套筒和柱塞的使用寿命
- 备有一套配套的备用件(鹅颈管、推杆、喷嘴),以缩短停机时间
- 在将替换部件安装到熔池中之前,应按照制造商的要求对其进行预热
诸如锭料送料机、抽气装置和喷淋系统等外围设备,均列于热室压铸自动化设备类别之下。
二手机热室压铸机检查要点
对于二手机热室压铸机而言,注料系统能充分反映机器的使用历史及未来可能产生的维护成本。购买前请明确以下事项:
- 是否包含鹅颈管?其内孔、流道和座圈的状况如何?
- 柱塞直径以及适用于您零件的射出量
- 该机器曾加工过哪种合金?未经改装,锌合金和镁合金加工机无法互换使用。
- 喷嘴加热装置的类型及状况
- 熔炉或保温坩埚:类型、加热方式、内衬状况
- 是否有射料系统的备用套件、图纸或零件编号?
现有的机器列在“二手热室压铸机”栏目下。在《购买二手压铸机:技术检查清单》中提供了通用检查指南。
小零件,大作用
鹅颈管、柱塞和喷嘴虽是结构紧凑的部件,却直接决定了热室式压铸机向模具注塑的可靠性。磨损是逐渐产生的,其迹象会体现在注塑时间、零件重量和泄漏上。通过监测这些信号、保持温度稳定并备有一套备用部件,可以减少计划外停机时间。
购买二手机时,注塑系统是反映该机使用状况的重要指标——也是每项成本核算中都应考虑的费用项目。
关于热室注塑系统的疑问
压铸中的“鹅颈”是什么?
“鹅颈”是热室射料系统的铸件主体。它浸没在熔融金属中,内部包含射料缸,并通过一条弯曲的通道将金属引导至喷嘴。
为什么喷嘴需要加热?
每次射出之间,喷嘴内会残留金属。如果不加热,金属会凝固并阻塞下一次射出。另一方面,过高的温度会加剧磨损并可能导致泄漏,因此必须严格控制温度。
柱塞环需要多长时间更换一次?
没有统一的更换周期。这取决于合金种类、循环频率、熔体洁净度以及机器设计。制造商规格、射出计数器读数以及充填时间的趋势可提供最可靠的参考依据。
锌热室机能否铸造镁?
并非轻而易举。镁需要更高的温度、合适的浇注系统以及专门的安全和熔体保护方案。机器通常仅针对这两种材料中的一种进行设计。
FISS 提供的热室铸造机及备件。
FISS 供应用于锌和镁材的二手热室压铸机,包括配套设备。如果库存中没有合适的机器,FISS 将根据您的具体要求进行专门搜寻。
来源
Dynacast:热室压铸——工艺说明及材料范围,dynacast.com。
Nyrstar:ZAMAK(Overpelt)技术数据表,ZAMAK 3熔点范围:381–387 °C。
Brondolin S.p.A.:带可更换衬里的热室式鹅颈管(EUROGUSS展会信息)。
美国专利 6,945,308B1,热室压铸:黑色金属鹅颈组件、可更换套筒、渣对部件寿命的影响。
美国专利 4,593,741,压铸装置:用于保持金属熔融状态的电加热喷嘴和鹅颈通道。
FISS Machines:二手机热室压铸机库存(Frech DAW、Frech DAM),fiss-machines.com,访问于2026年10月29日。
