



铝熔液质量:脱气、过滤与氧化物
压铸机只能浇铸熔炼车间提供的熔体。溶解的 氢、氧化膜及其他夹杂物会随金属进入 浇口套筒,最终进入铸件中。 因此,洁净且处理得当的熔液是 实现低废品率、铸件气密性以及可靠 的机加工、热处理或焊接的先决条件。
什么决定了铝熔体的质量?
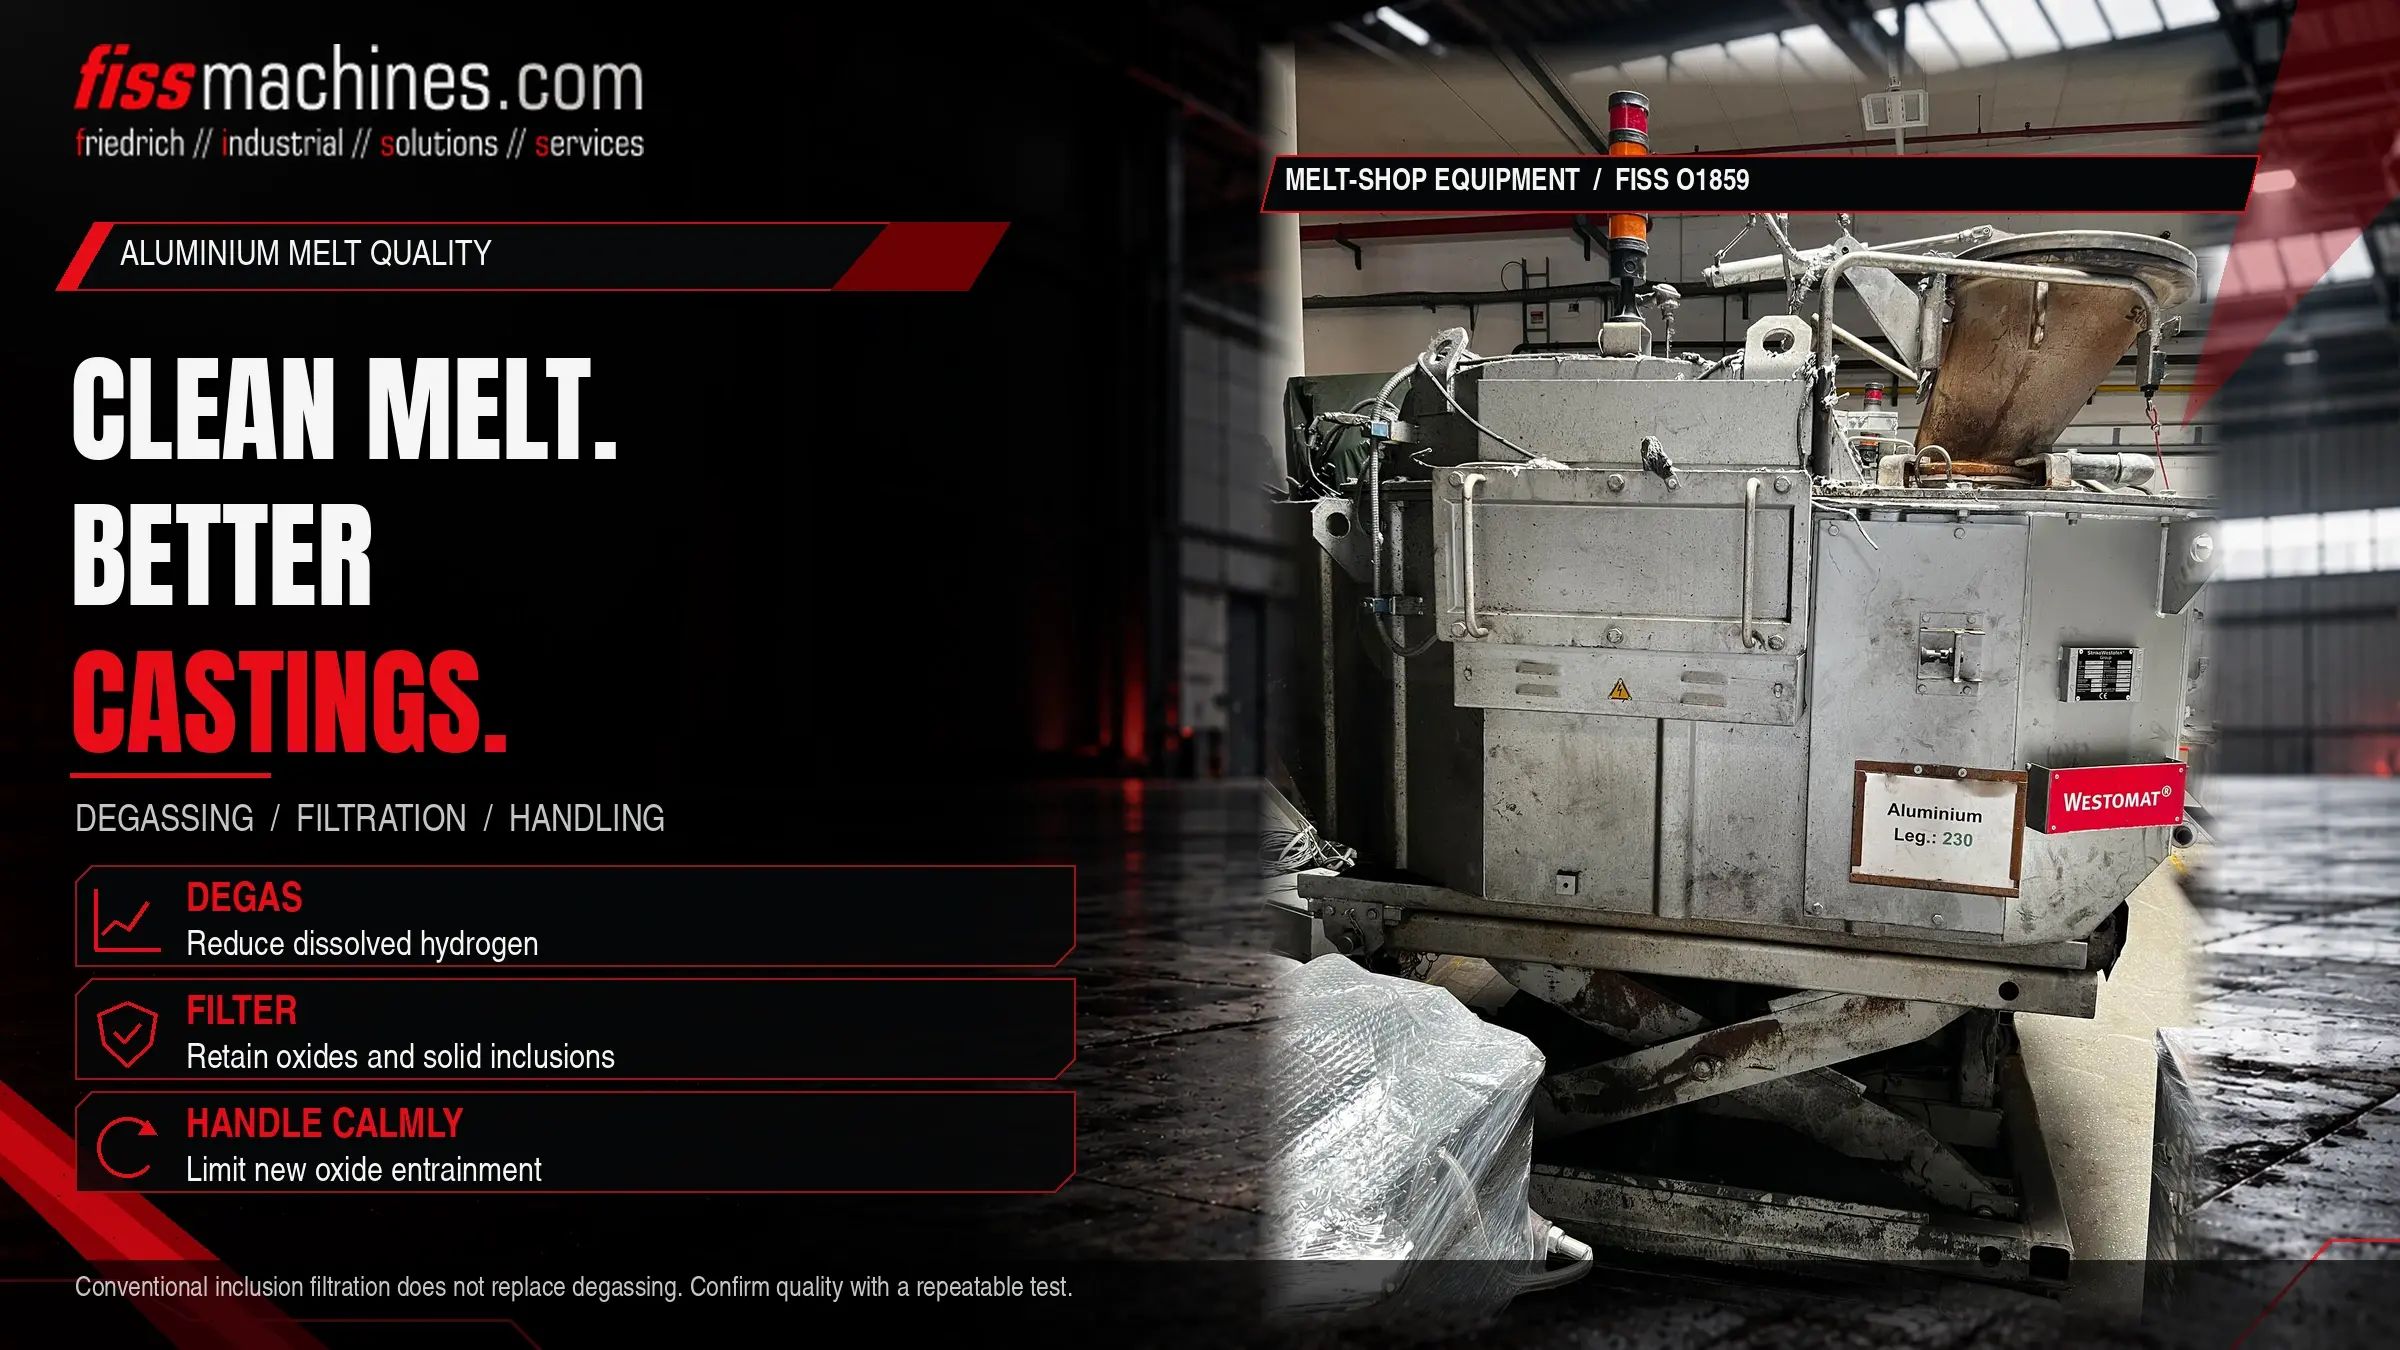
主要有三个因素:溶解氢,它会在 凝固过程中形成气孔;氧化物和 夹杂物,它们会削弱铸件强度并干扰熔体流动;以及 温度控制,它同时影响上述两方面。 使用 惰性气体进行脱气可降低氢含量,过滤可截留氧化物和 颗粒,而谨慎的操作则可防止新的污染。
熔体质量应通过测量来确认,而非凭空臆测。简单的车间测试 能在问题导致废品产生之前,及时发现并纠正问题。
氢:无形的污染物
氢是唯一能以可观数量溶解于熔融 铝中的气体。其在液态金属中的溶解度远高于固态 金属,且随温度升高而增加。在凝固过程中,过量的 氢会被排出,并可能形成气孔。
主要来源是水分。 水蒸气与熔融铝发生反应, 形成氧化物并向熔体中释放氢气。水分来源于 潮湿的空气、受潮或受污染的原料、干燥不足的工具、 钢包和耐火衬里,以及燃料熔炉中的 燃烧气体。
在高压压铸过程中,大部分气孔是由夹带的 空气和凝固收缩造成的,而非氢气。溶解气体 仍然很重要,特别是对于需要热处理、焊接或 必须保持气密性的零件,微小的气孔可能会导致起泡或 泄漏。
氧化物、渣及其他夹杂物
熔融铝会立即被一层薄薄的氧化皮覆盖。只要它 停留在表面,就不会造成危害。 当表面因 湍流浇注、较大的落差或搅拌而破裂时,氧化膜会被卷入 熔体中。这些氧化膜可能在铸件中形成裂纹,并成为 气孔的成核点。
| 污染物 | 典型来源 | 对策 |
|---|---|---|
| 溶解氢 | 来自空气、炉料、工具、耐火材料及燃烧过程的水分 | 干燥原料和工具、惰性气体脱气、温度控制 |
| 氧化膜 | 湍流传热、落料高度过高、氧化回料 | 平稳传递、短落差、撇渣、过滤 |
| 耐火材料颗粒 | 炉体和钢包衬里磨损或受损 | 内衬维护、过滤 |
| 污泥(金属间化合物) | 铁、锰和铬含量高,且保温温度较低 | 合金控制、适合该合金的保温温度、定期清理炉体 |
对于污泥,通常采用经验污泥系数作为指标: Fe + 2 × Mn + 3 × Cr,各为重量百分比。临界值取决于 保温温度,应与合金供应商协商确定。
脱气:使用惰性气体去除氢气
铝铸造厂中最常见的方法是旋转脱气法。一个 旋转的石墨叶轮将惰性气体(通常是氩气或 氮气)分散成细小的气泡。 氢气从熔体中扩散进入气泡 并随气泡一同浮出液面。上升的气泡还会将氧化物 带往上方,随后可随渣一起撇除。
准备
预热转子和轴,检查转子磨损情况,并将熔体加热至处理温度。
处理
按设定值运行气体流量、转子转速和处理时间;避免产生将氧化物吸入熔体的涡流。
撇渣与验证
小心去除渣,并通过熔体质量测试确认结果。
及时使用
经处理的熔体随时间推移可能会再次吸收氢,尤其是在潮湿环境下。
脱气操作的具体位置取决于熔炼车间的布局:可在转运 钢包中、在独立的处理工位上,或在熔炉内进行。关于 不同类型熔炉的作用,详见我们的文章 《加料炉、熔炼炉还是保温炉?》
过滤:截留氧化物和颗粒
过滤器通过机械作用截留氧化物薄膜和固体颗粒。按孔径分类的陶瓷泡沫 过滤器广泛应用于出钢槽、熔炉 出口或加料炉中。 过滤精度越高,能截留的夹杂物越小,但 流阻越大且更容易堵塞,因此过滤器的选择必须与 处理量和更换周期相匹配。
过滤无法去除溶解氢,而仅靠脱气也 无法去除所有夹杂物。这两种处理方法相辅相成。只有当金属在后续过程中 不再受到污染(例如因向出钢管中涡流式浇注而导致)时,这两种 方法才有效。 充型 条件对气孔率的影响,详见我们关于 模具充型和真空处理的文章。
如何测试熔体质量
减压试验
一个试样在大气压下凝固,另一个则在 规定的真空条件下凝固。气体和氧化物会导致真空试样形成更多 气孔,从而导致其密度较低。密度指数通过比较 这两个数值来评估。
夹杂物测试
对简单试样进行断口试验,可在 断口表面观察到氧化膜。为了进行更详细的分析,实验室方法 会对过滤后的金属试样中的夹杂物进行定量分析。
密度指数 [%] = (ρatm−ρvac) /ρatm× 100
ρatm= 样品在大气 压力下凝固时的密度,ρvac= 样品在减压 条件下凝固时的密度,单位均为 g/cm³。只有在样品尺寸、压力和操作程序完全一致的情况下, 结果才具有可比性。
日常操作熔体质量检查表
- 原料和回料应保持干燥、清洁,并存放在有遮盖的地方
- 钢包、工具和撇渣器在接触熔液前应涂覆保护层并预热
- 检查熔炉和钢包内衬是否有损坏和积垢
- 熔体温度须在合金及工艺规定的范围内
- 记录脱气参数并检查转子状态
- 小心清除渣,避免将氧化物搅回熔液中
- 根据处理量选择过滤器,并按规定间隔进行更换
- 转运和出钢时保持低湍流且落差较小
- 定期进行密度指数或同类测试并记录结果
常见问题
高压压铸中是否需要脱气?
这取决于零件的要求。对于需要进行热处理、 焊接或必须具备气密性的零件,控制氢含量和确保熔体 纯净通常非常重要。具体要求应根据 产品进行定义。
过滤能否替代脱气?
不能。过滤器可截留固体夹杂物和氧化膜,但无法去除 溶解氢。脱气和过滤针对的是不同的问题。
为什么熔体质量会随天气变化而变化?
湿度是氢的来源。在潮湿的日子里,熔体通过与空气、工具和材料的接触会吸收 更多的氢,因此 定期检测很有必要。
更高的熔体温度能否提高质量?
不一定。温度越高,氢的溶解度越大, 氧化程度也越深。温度应控制在工艺要求的范围内, 但不宜过高。
FISS 提供二手熔炼炉、保温炉和定量炉。
稳定的熔体质量始于合适的熔炉技术。FISS 为铸造厂和压铸厂提供二手熔炉,并可协助评估 哪种设备适合您的合金、产量和生产单元布局。
