



压铸中的能效:能源消耗与节能潜力
能源是压铸厂最大的成本项目之一,其消耗分布于多个设备:熔炉、机器液压系统、温度控制装置、压缩机和抽气系统。要有效节约能源,就必须了解能源的实际消耗位置——并认识到每一个报废的零件都已消耗了全部的能源。
压铸企业能在哪些环节节省最多的能源?
最大的节能杠杆通常是金属:熔化与保温消耗了大部分能源,因此每公斤被重熔的流道、溢流和废料都至关重要。其他节能杠杆还包括采用按需驱动的机器液压系统、模具和熔炉的热管理、压缩空气以及规范的待机管理。
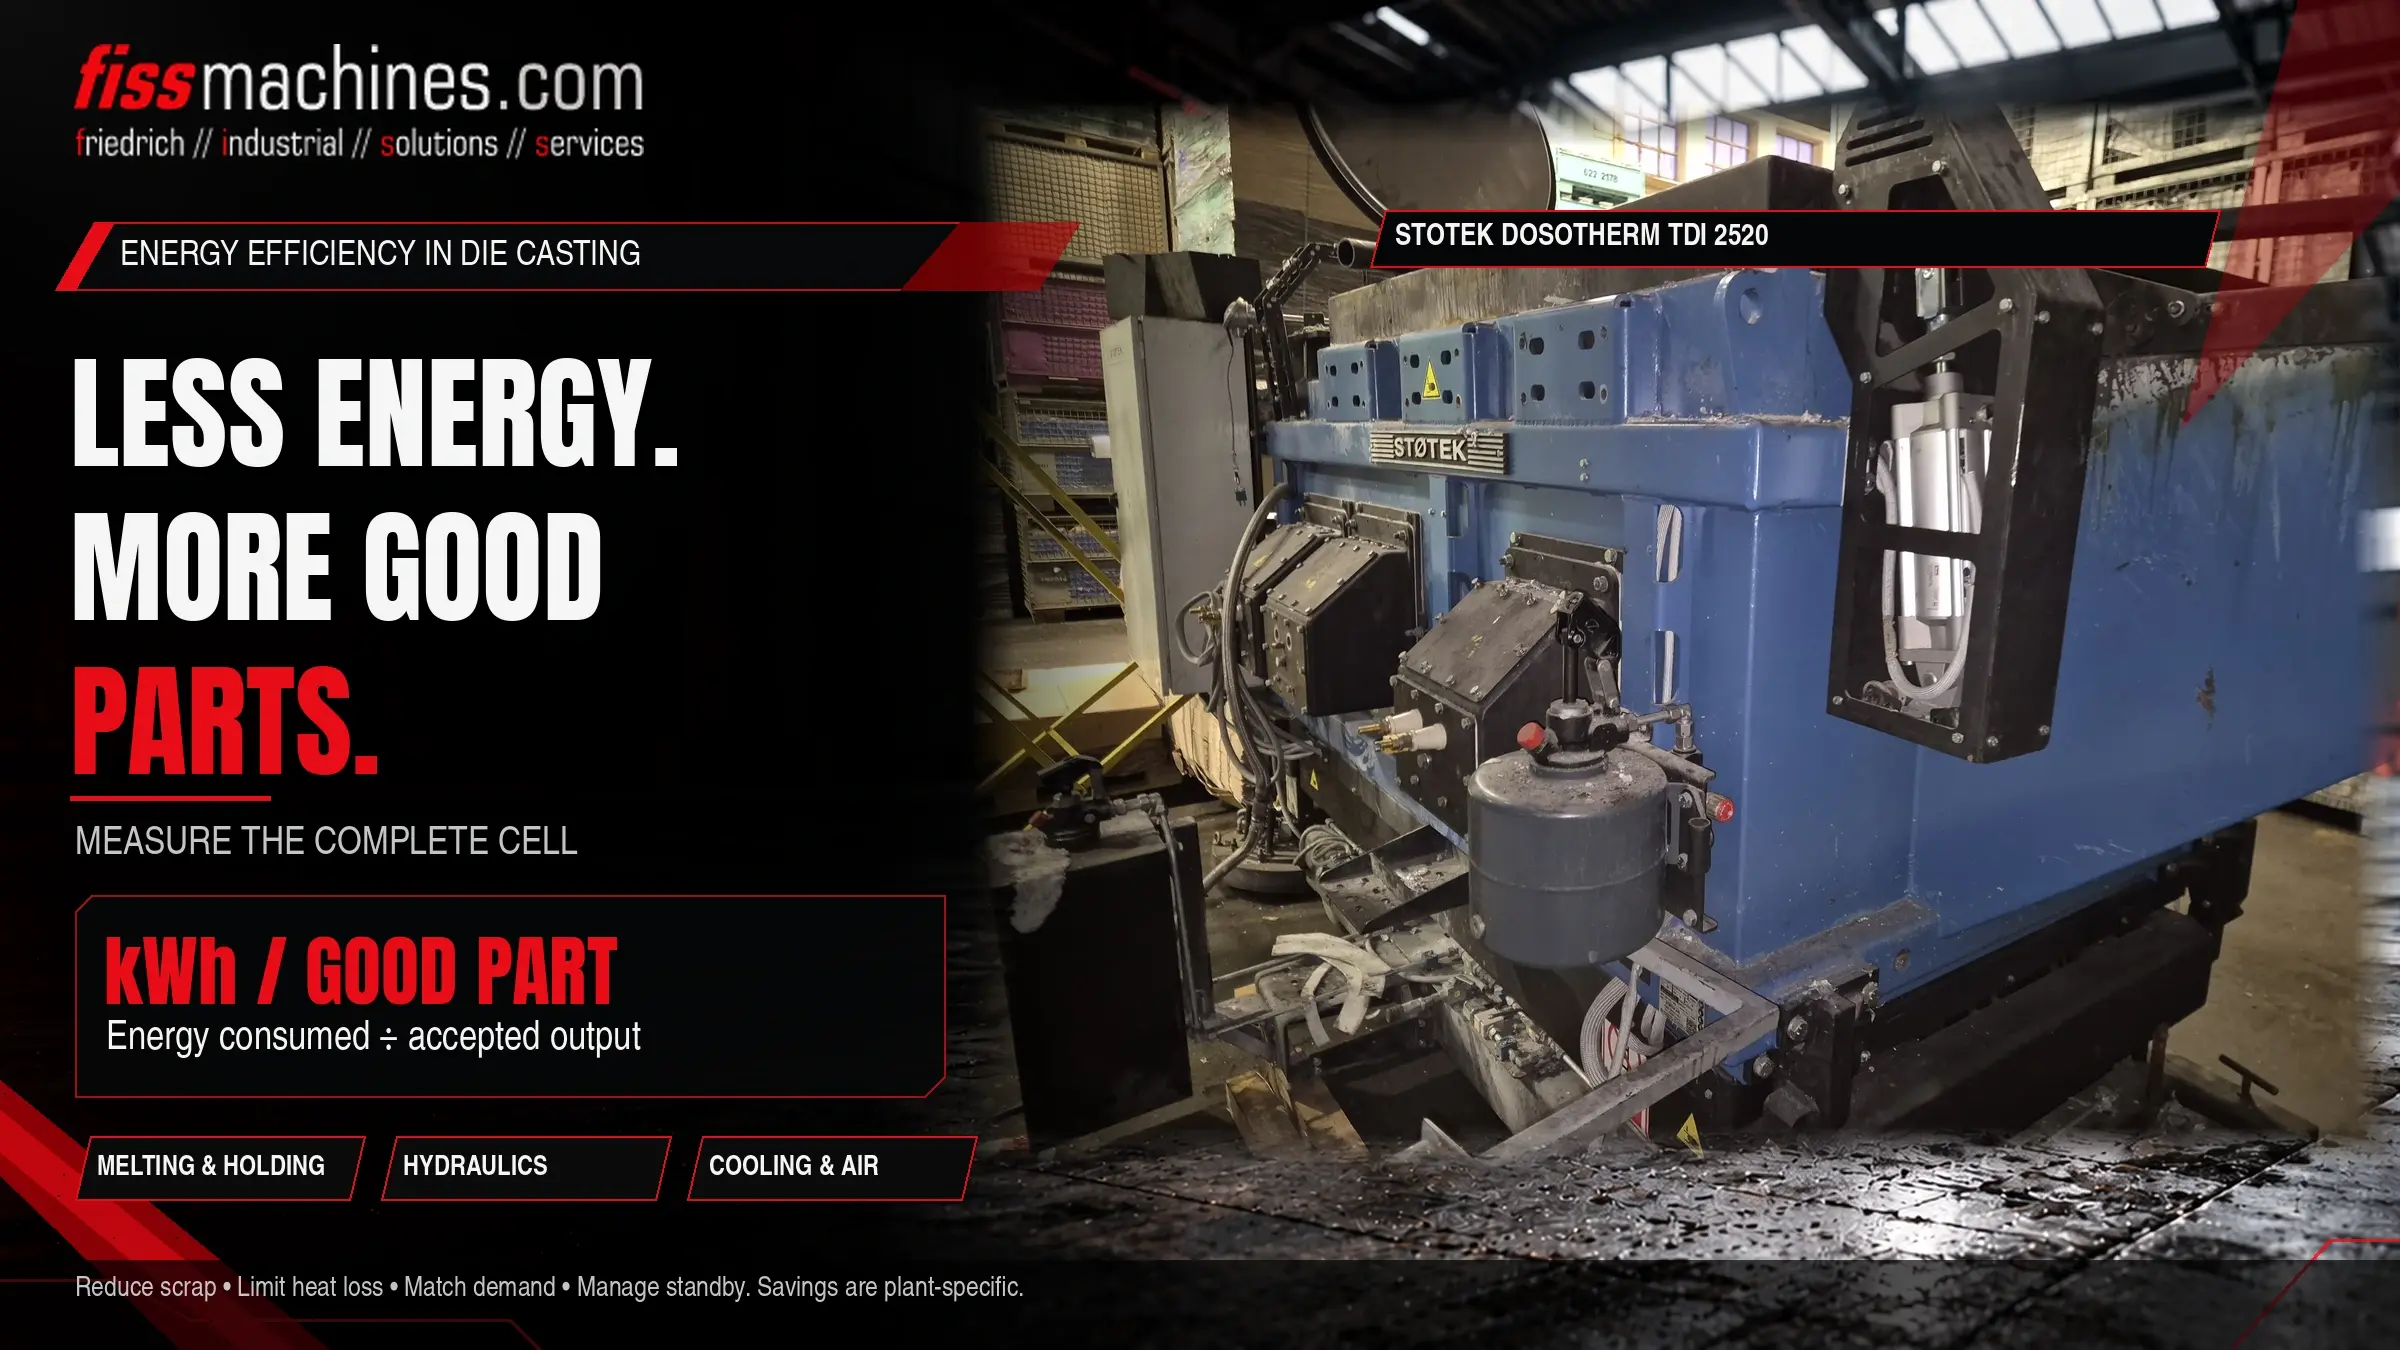
首先要进行测量:诸如“每件合格产品能耗”这样的关键指标,能显示哪些措施真正有效。
压铸单元中的能源流向
美国能源部关于金属铸造行业的一份宣传册指出,55%的能源消耗用于熔炼。虽然该数据较为陈旧且涵盖整个铸造行业,但它印证了压铸企业在其工厂中所观察到的情况:热加工工艺占据主导地位。
熔化与保温
熔化炉、保温炉和加料炉、钢包运输。能源需求是持续的,包括停机期间。
机械液压
用于夹紧、射出端、顶出器和型芯的泵。对于恒速泵,其中很大一部分运行时并未产生有效功。
温度控制与空气
模具温度控制单元、冷却系统、用于喷涂和吹气的压缩空气,以及抽气和输送系统。
先测量,再决定
如果没有数据,节能措施就只能靠猜测。在许多工厂中,能源消耗仅在主电表处进行记录。安装在熔炉、机器和压缩机上的分表则能清晰展示能源的分配情况。
- 以每件合格产品或每公斤合格铸件的能耗作为核心指标
- 休息时间、周末及换模期间的基荷
- 同类设备或班次之间的对比
- 以公斤为单位记录废品和退货量,而不仅仅是按件计算
ISO 50001标准规定的能源管理体系为此提供了一个系统化的框架。
流通中的金属越少,热损失越小
每公斤未能成为合格件的金属都必须重新熔化。因此,成品率——即合格铸件重量与浇注金属重量的比值——是一项关键能耗指标。优化浇口和溢流设计、保持工艺稳定以及降低废品率,均可减少返工量。
- 保持炉盖和炉门关闭,并确保密封完好
- 定期检查隔热层和耐火衬里——炉壳上的热点表明存在热损失
- 保温温度不要设定得高于工艺要求
- 避免过长的保温时间及不必要的钢包运输
- 根据实际需求选择合适的炉体尺寸和熔化能力
关于哪种炉型适用于哪种任务,请参阅《加料炉、熔化炉还是保温炉?》。二手炉可在“炉具”栏目下选购。
液压系统:仅在需要时供应流量
在较旧的压铸机上,定速电机通常会持续驱动泵,即使机器正在等待喷涂、取件或下一次浇注时也是如此。而变速驱动装置则能根据实际需求调节流量。
以布勒(Bühler)为例,该公司为其Carat和Ecoline系列提供了ServoDrive升级方案——该方案将变频电机与多级固定排量泵相结合——并声称可节省超过40%的设备能耗。 此类数据为制造商声明;实际节能效果取决于设备、生产周期以及待机时间所占的比例。
模具温度控制、喷雾和冷却
模具必须保持在特定的温度范围内:开机时加热,生产过程中冷却。温度控制单元、隔热管路以及设计合理的模具冷却系统,能够以更少的能耗维持这种平衡。喷雾也能冷却模具——过量的喷雾量不仅会消耗脱模剂和压缩空气,往往还会消耗额外的加热能耗。
压缩空气:成本高昂且常有泄漏
压缩空气是工厂中最昂贵的能源形式之一。 根据“压缩空气挑战”组织关于泄漏的概况资料,泄漏可能导致压缩机产量的20%至30%白白浪费;维护不善的工厂,其泄漏率可能达到总生产能力的20%左右,而在维护良好的系统中,该比例应低于10%。
- 定期进行泄漏检测(例如使用超声波设备)并及时修复
- 检查是否可以缩短或替换吹扫功能
- 不要将管网压力设定得高于最苛刻的用气点的要求
- 切断未投入生产的单元的气源供应
二手机器与现代化改造
能效不仅仅取决于最新型设备。制造新设备同样会消耗能源和原材料;继续使用状况良好的设备则可避免这种消耗。通过大修,旧设备可以进行升级,例如加装基于需求的驱动系统(如果制造商提供此类选项的话)。
有关二手机器在可持续生产中的作用,请参阅“可持续替代方案”页面。
稳定的工艺流程是最佳的节能措施
在压铸过程中,能效首先取决于金属:低废品率、高成品率以及隔热良好的熔炉效果最为显著。基于需求的液压系统、一致的待机管理、良好的热管理以及紧凑的压缩空气网络都对此有所助益。那些按每件合格产品计算能耗的企业,能够优先采取相应措施并验证其效果。
关于压铸能效的问题
压铸厂中哪项工序能耗最高?
通常来说,是金属的熔化与保温过程。美国能源部关于铸造行业的一份出版物指出,55%的能耗来自熔化过程。具体分布情况因工厂而异。
改造为伺服驱动系统是否值得?
这取决于设备本身及其运行模式。循环中等待和保温时间所占比例越高,节能潜力就越大。通过测量改造前后的能耗数据,可为决策提供可靠依据。
如何测量单件产品的能耗?
在熔炉、设备和压缩机上安装分项电表,并结合生产数据进行计算。将一定时期内的能耗除以所生产合格零件的数量或重量。
二手机压铸机的能效是否较低?
不一定。驱动技术、设备状态和工艺稳定性比使用年限更为重要。保养良好的二手机器效率很高,尤其是在大修期间进行了现代化改造的情况下。
来源
美国能源部工业技术办公室:《金属铸造——未来产业》(宣传册,约2000年)——金属铸造中的能耗分布:熔炼55%,制模12%,热处理6%。
布勒集团:ServoDrive升级——配备多级固定排量泵的变频电机,制造商声明可节省“超过40%”的电能,Carat和Ecoline系列,buhlergroup.com。
《压缩空气挑战》:情况说明书第7号——压缩空气系统泄漏(2026年更新),摘自美国能源部《工业参考手册》。
ISO 50001——能源管理体系:要求及使用指南。
FISS Machines:可持续替代方案,fiss-machines.com,访问于2026年10月29日。
