



购买二手机压铸机:技术检查清单
购买二手机压铸机是扩充产能或 替换老旧生产单元的经济之选。这笔交易是否划算,与其说是取决于 生产年份,不如说取决于其技术状态、是否适合 目标铸件,以及搬迁和重新调试所需的投入。 本检查清单将检查流程从需求评估到试运行进行了系统化梳理。
购买前应检查哪些内容?
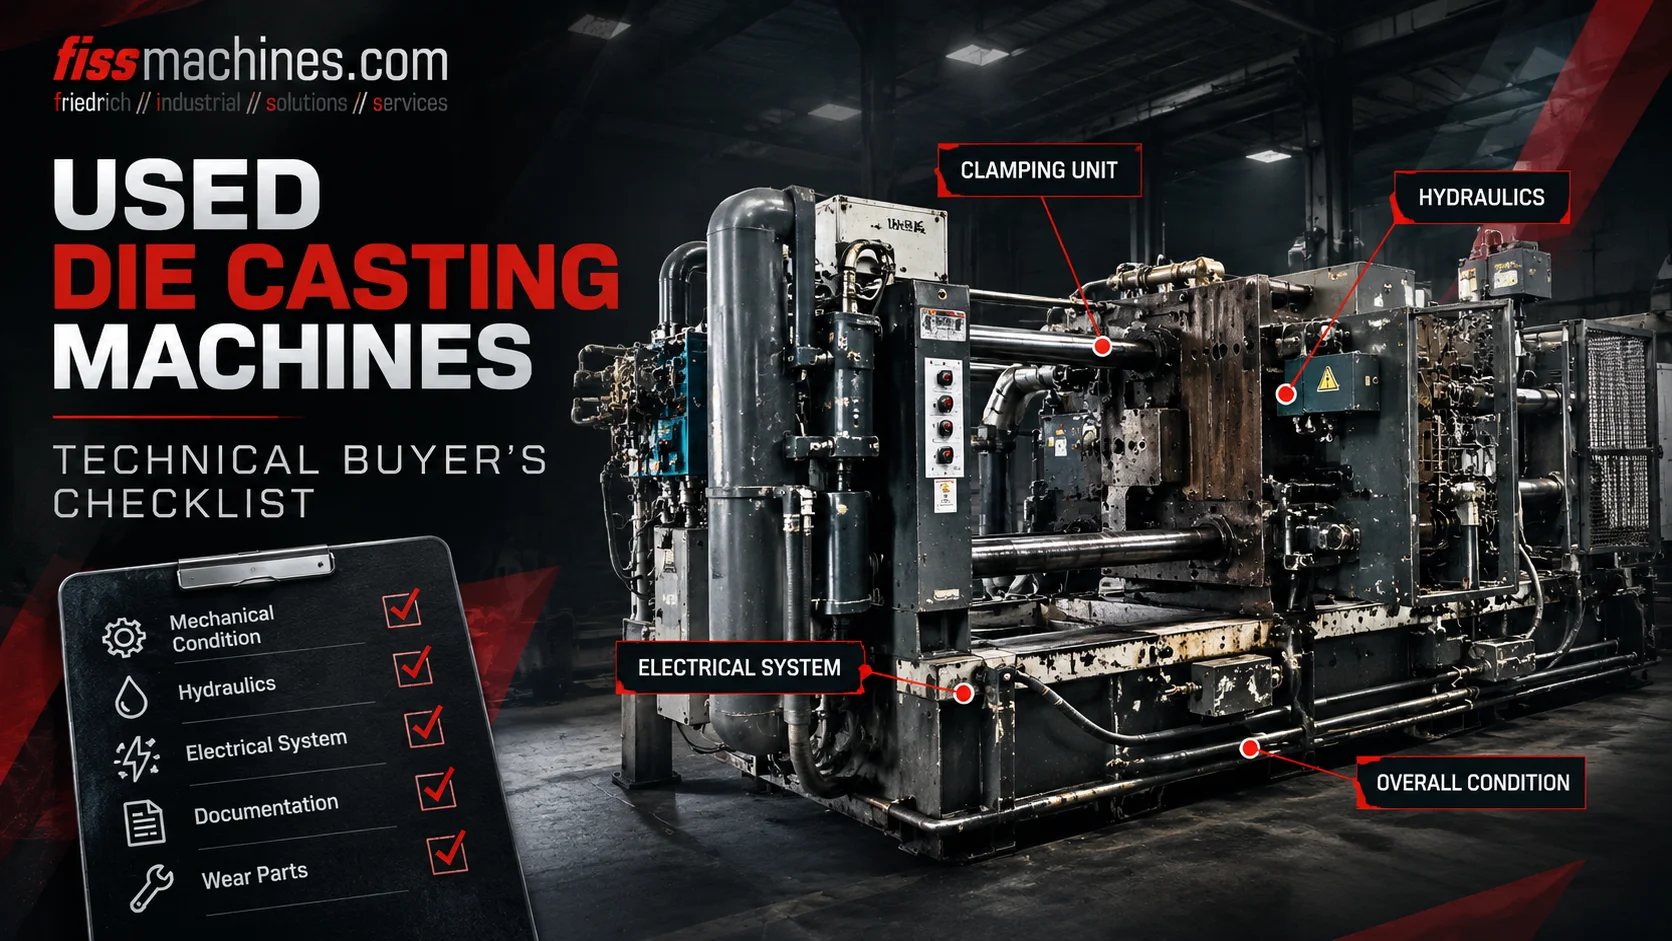
首先明确自身需求:合金种类、零件尺寸、模具尺寸、 所需锁模力和射出容量。 然后从 五个方面评估机器:文件和历史记录、锁模机构、射出端、 液压系统和电气控制系统。尽可能实地观察机器 在自身动力驱动下的运行情况,并记录所见情况。
任何无法在现场核实的内容都应列为待确认 事项,并将其纳入成本估算,例如计划进行部分大修或 拆机后的更详细检查。
在查看报价前明确需求
仅凭锁模力来比较报价会导致错误的决策。一台机器 即使标称锁模力正确,也可能因模具 无法安装在拉杆之间、注塑端无法提供所需的 金属体积,或者控制系统无法再现工艺 所需的注塑曲线而无法满足要求。
首要决策是选择机器的工作原理。铝件通常在 冷室压铸机上生产,而锌件和许多较小的镁件则 通常在热室压铸机上生产。我们的文章 《冷室还是热室?》 详细阐述了二者的区别。
| 参数 | 为何重要 | 来源 |
|---|---|---|
| 合金 | 用于确定冷室或热室工艺以及熔炼设备。 | 零件图纸、客户规格 |
| 投影面积和铸造压力 | 作为确定所需锁模力的依据,其中包含安全裕度。 | 模具设计、工艺工程师 |
| 单件重量 | 铸件加上流道、浇口、溢流口和毛坯必须与射出端相匹配。 | 模具设计、现有工艺数据 |
| 模具尺寸 | 宽度、高度和模具高度必须位于拉杆之间,且在模具高度范围内。 | 模具图纸 |
| 单元外围 | 浇注、喷淋、取出、修边以及与机器控制系统的接口。 | 现有或规划的布局 |
文档和设备历史记录
完善的文档资料可缩短重新调试时间并降低风险。请索取 铭牌数据、操作手册、液压和电气原理图、 备件清单以及(如有)维护记录。 冲次计数器的读数 虽能提供有用的背景信息,但不能单独作为设备状况的衡量标准:一台 冲次较多且维护得当的机器,其状态可能比那台 长期闲置在潮湿车间里的机器更好。
诸如冲程蓄能器等压力设备须遵守国家 检验规定。需明确现有哪些检验记录,以及新地点将 要求提供哪些文件。 安全设备亦是如此:防护罩、 互锁装置和光栅必须符合 操作地点的要求,如果机器在 不同国家之间搬迁,这可能意味着需要额外的工作。
夹紧单元:压板、拉杆和锁紧机构
夹紧单元必须在每次冲压过程中将模具紧闭,以抵御金属产生的压力。 该部位一旦损坏,维修成本高昂,且会直接影响飞边、 尺寸精度和模具寿命。
压板
检查模具安装面是否有裂纹、金属飞溅造成的侵蚀、 T型槽损坏以及修复痕迹。固定工作台与移动工作台之间的 平行度应通过测量确定,而非凭肉眼判断。
拉杆
检查是否有划痕、腐蚀、螺纹损坏以及先前 维修的痕迹。在夹紧力作用下,拉杆伸长不均匀表明 对中不良或磨损;对所有拉杆进行应变测量可清晰判断 该机是否能在压力下闭合。
肘节或锁紧系统
在肘杆式注塑机上,销轴和衬套的间隙以及 润滑系统的状况是关键检查点。在双板式设计中,拉杆 锁紧元件和夹紧缸需要特别关注。无论哪种情况, 都应检查模具高度调节在整个调节范围内的状况。
注塑端:工艺的核心
射出端决定了金属加速的重复性、 型腔的填充速度以及在 凝固过程中施加压力的方式。在冷室机上,应检查射出套筒的安装情况、 柱塞杆和联轴器、射出缸密封件以及 蓄能器的状态,包括其氮气预充量。 在热室式压机上, 鹅颈管、喷嘴和柱塞的配合是主要的磨损部件。
如果预定的工艺采用真空或规定的三相注射曲线, 请确认机器及其控制系统确实支持该工艺。我们关于 模具充填与真空 的文章详细说明了哪些注射特性会影响铸件质量。
液压、电气与控制
液压系统
检查油液是否受污染或混入水分,检查软管的使用年限、外部 泄漏情况、泵的噪音、滤芯状态以及运行过程中的 油温。阀门泄漏通常表现为压力缓慢下降或 运动不稳定,而非肉眼可见的漏油。
控制与电气
确定控制系统的代次、备件的供应情况以及 是否存在软件备份和参数集。较旧的控制系统 虽然能够可靠运行,但过时的组件可能导致日后需要进行 改造,这一点应从一开始就纳入预算。
试运行、拆卸与重新调试
观察机器在生产中的运行状况是最具参考价值的选项。如果无法 做到这一点,则至少应在通电状态下进行功能测试,以验证所有 运动、压力建立、夹紧以及注塑序列,在确保安全的前提下 尽可能不使用金属材料。记录压力、时间以及任何故障信息。
最后,规划后勤工作:专业拆卸、标记 液压和电气连接、运输包装,以及制定 安装、基础施工和重新调试的切实可行的时间表。 这些成本往往对经济性产生的影响不亚于采购价格。
现场检查清单
- 拍摄铭牌照片;记录夹紧力、冲压力和柱塞直径
- 测量了拉杆间距及模具高度范围(以模具为基准)
- 检查压板表面、T型槽及平行度
- 检查拉杆是否有损坏;如条件允许,测量应变分布
- 检查肘杆销和衬套或双压板锁紧元件是否有松动
- 检查冲压缸、蓄能器、活塞杆及冲压套筒的安装情况
- 采集液压油样本;记录泄漏情况、软管及滤芯状况
- 明确控制类型、软件备份及备件状况
- 审查安全设备和蓄能器的检查记录
- 在通电状态下观察运动及射料顺序;记录相关数值
- 以书面形式列出外围设备、接口及供货范围
常见问题解答
制造年份是判断设备状况的可靠指标吗?
仅在一定程度上如此。维护记录、使用条件以及 易损件的状况,通常比 机器的使用年限更能反映二手机器的实际状况。
不亲眼看到机器运行,能否对其进行评估?
静态检查可以发现机械损伤和泄漏,但无法判断 射出端的工作稳定性。如果无法进行试运行, 应将这种不确定性计入预算中。
我应该购买“现状”机器还是经过大修的机器?
这取决于您的内部维护能力和时间安排。交货前进行 大修可降低投产风险;如果 您的维护团队能够接手相关工作,购买“现状”设备也是合理的。
是否必须随机器一起购买外围设备?
不一定,但钢包、喷枪、抽气装置与 机器控制系统之间的接口必须兼容。混合设备若属于不同代次, 可能需要额外的集成工作。
