



冷室压铸中的射料套筒和柱塞:功能与磨损
在冷室高压压铸过程中,熔融金属首先被引入注料套筒,随后由柱塞将其通过流道和浇口系统压入闭合的模具中。尽管与锁模机构相比,注料套筒和柱塞尖端属于相对较小的部件,但它们的热、机械及摩擦学状态会影响充型行为、循环稳定性及维护成本。
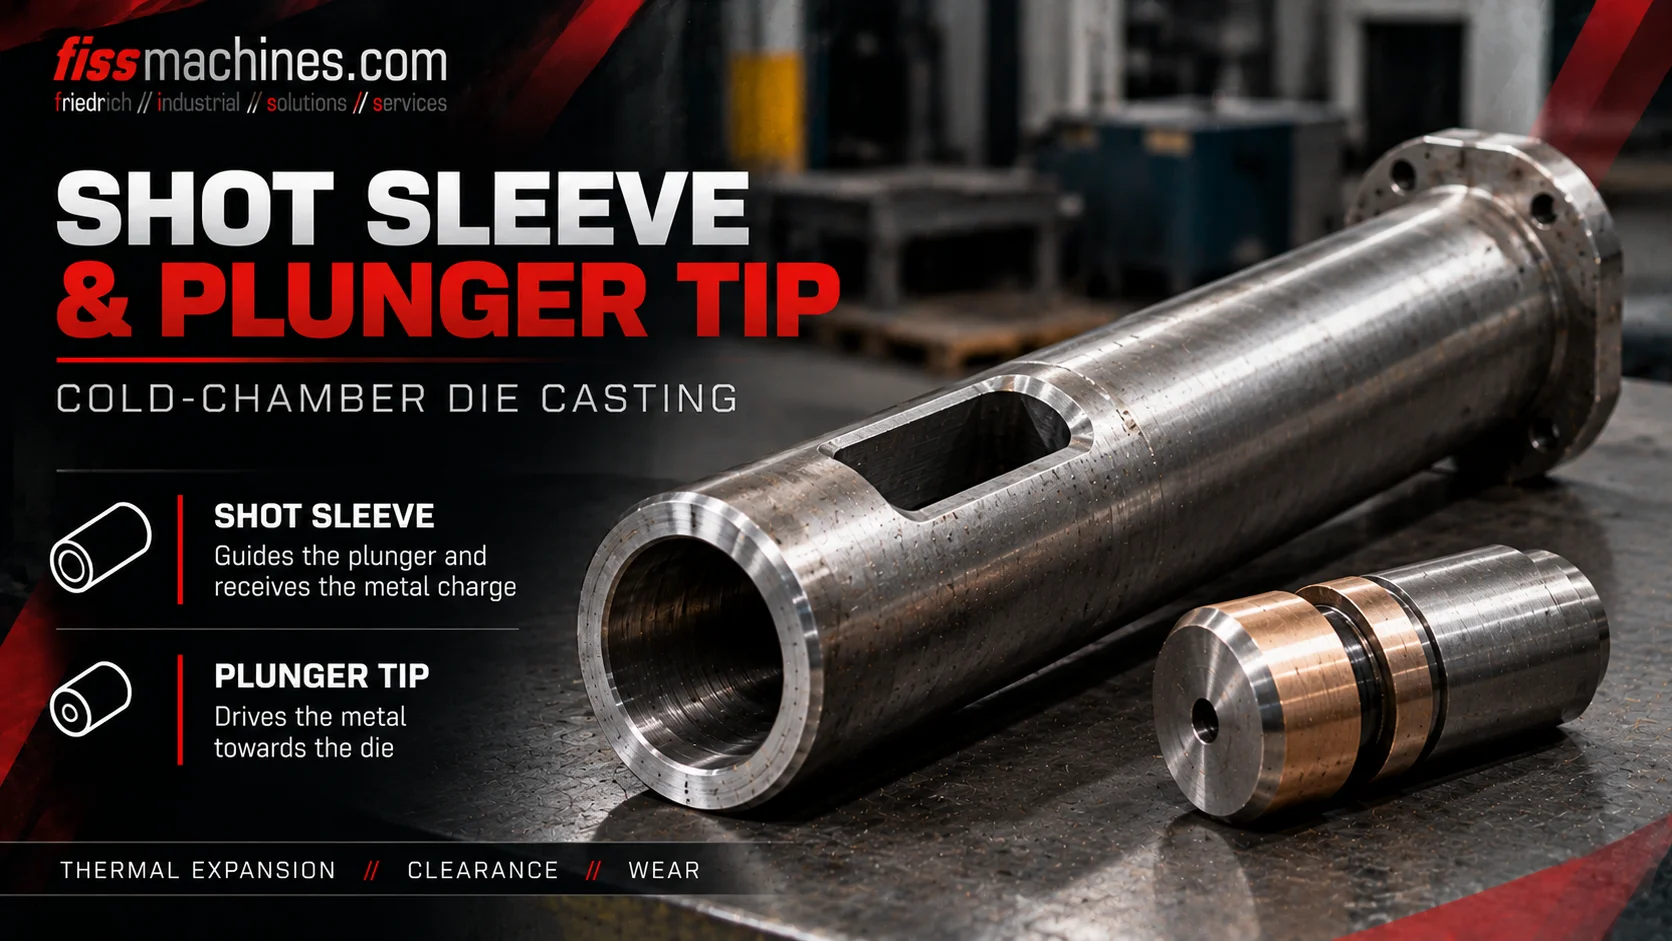
注料套筒和推杆的作用是什么?
注料套筒用于接收计量好的熔融金属,而柱塞和柱塞尖端则将其推向模具。该过程通常包括受控的初始运动、快速充型行程以及增压阶段。磨损、间隙过大或润滑不当都会干扰这一流程。
注料套筒、柱塞尖端和驱动装置:哪些部件应配套使用?
典型的卧式冷室注塑系统包括安装在模具或固定模板一侧的注塑套筒、充填或浇口、柱塞头、柱塞杆以及注塑驱动装置。该套筒将金属注入区域与模具流道系统连接起来。
柱塞尖端在套筒内以精心控制的间隙运动。其结构和材料必须能够承受与高温金属的接触以及反复的加速度。根据制造商的不同,尖端可能采用密封环或耐磨环设计,并配备专用的润滑或冷却系统。
绝不能仅凭直径来评估射出套筒。长度、内部几何形状、安装方式、进料口位置、喷头设计、热行为以及注塑机的注塑曲线必须构成一个兼容的系统。
引导熔体
接收熔融金属,并为推进中的柱塞形成导向筒。
挤出金属
在保持受控间隙的同时,将注射运动传递至金属。
控制行程
根据机器和工艺设置提供速度和压力。
冷腔注塑循环的三个重要阶段
在第一运动阶段,柱塞以受控的方式前进。其目的是在挤出金属的同时,避免产生会困住空气的不必要的翻涌波。所选的慢射速曲线必须与套筒的填充高度和几何形状相匹配。
在接下来的阶段,注塑系统会加速,以在规定时间内填满模具型腔。从慢射向快射的过渡必须与流道和浇口设计、铸件几何形状以及热条件相协调。
充填完成后,压力系统将根据铸造工艺的要求进入增压或保压阶段。这种压力行为会影响凝固初期的补料过程,但无法清除所有气孔,也无法纠正设计不良的流道。
| 工艺阶段 | 主要目标 | 典型风险 |
|---|---|---|
| 受控初始冲程 | 在限制空气夹带的同时推进熔体 | 破浪或过早卷入空气 |
| 快速填充行程 | 按规定速率填充型腔 | 因参数设置不当导致的冷接缝、侵蚀或气泡夹带 |
| 压力增强 | 施加所需的注塑后保压 | 压力传递不足或压力峰值 |
射料套筒和柱塞磨损的常见迹象
每个工作循环都伴随着高热梯度、金属接触、摩擦以及反复的机械载荷。射料套筒可能出现划痕、局部侵蚀、粘附沉积物或尺寸变化。柱塞尖端和密封元件可能会磨损或受损。
过大的间隙可能导致金属从柱塞尖端周围渗出;根据系统的不同,这可能会导致沉积、卡滞、不稳定或金属泄漏。相反,由部件选型不当或热膨胀引起的运行间隙不足,则可能导致卡死。
若发现注射压力曲线发生变化、行程摩擦异常或出现可重复的泄漏现象,则应进行排查。这些症状不能作为独立的诊断依据:还必须综合考虑液压状态、润滑情况、温度及注射参数。
划痕和沉积物
检查缸孔内是否有局部损伤和过度的材料堆积。
磨损与泄漏
根据制造商的规定,评估装配间隙和密封元件。
阻力增大
将力或压力曲线与机械检查及工艺数据进行关联分析。
为何润滑和温度管理至关重要
柱塞尖端与射料套之间的滑动界面需要采用适当的操作方案。润滑方式、润滑量及润滑位置必须遵循设备或零部件制造商的建议,并根据所加工的合金种类进行调整。
润滑不足可能会加速磨损;润滑剂过多或位置不当则可能导致产生不需要的残留物和工艺气体。目标并非最大程度的润滑,而是可控且可重复的润滑施加。
当套筒、喷嘴或冷却条件发生变化时,工作温度下所需的配合度也可能随之改变。应将磨损部件作为经批准的组合进行更换,而非在未经尺寸验证的情况下安装名义上相似的零件。
二手机冷室注塑机的实用检查清单
对注塑单元的目视检查是一个有用的起点,但功能性注塑曲线能提供更多依据。在设备可运行的情况下,应审查机器的慢注和快注行为、压力曲线,以及任何卡滞或频繁更换喷嘴的记录。
在翻新或搬迁设备期间,应测量套筒内径和磨损区域,检查喷嘴、密封元件、活塞杆对中情况、润滑系统及冷却管路连接。确认是否有符合规格的备件可用。
- 记录套筒直径、长度及装配类型
- 检查内孔是否有划痕、侵蚀和沉积物
- 检查柱塞尖端状态及制造商规定的间隙
- 检查活塞杆对中情况、联轴器及导向支座
- 检查润滑设备和冷却连接管路
- 如有相关数据,请审查注塑速度和压力曲线
- 确认备件、手册及服务文件是否齐全
射出套筒是更广泛的设备选型中的一部分
注塑单元必须与所需的射出量、合金及流道系统相匹配。同样重要的是锁模力、可用模具尺寸、液压状态、自动化程度以及备件支持。
FISS 提供二手冷室压铸机及完整的压铸单元。对于二手机器,应记录相关射料套筒和柱塞设备的状况,并根据未来的生产任务进行评估,而不能仅因机器曾投入使用就认为其适合。
关于射料套筒和柱塞的常见问题
热室压铸中是否使用射料套筒?
本文所述的传统水平式注料套筒和推杆结构适用于冷室压铸机。热室压铸机则采用不同的浸没式注料结构。
为什么慢注阶段很重要?
合适的初始流速曲线有助于将金属推向浇口,同时限制金属波翻涌以及避免金属在射料套中产生不必要的气泡。
什么会导致柱塞尖端磨损?
热负荷、摩擦、磨蚀性颗粒、润滑不良、配合不当以及对中问题都可能导致这一现象。
柱塞尖端磨损是否一定会导致气孔?
不一定。磨损可能会影响注射稳定性,但气孔的成因可能有多种。必须综合评估填充条件、排气、熔体质量和工艺数据。
是否可以安装任何替换用的柱塞头?
不。材料、直径、间隙、密封方案和热工条件必须与射出套筒及制造商的规格要求相匹配。
技术依据与来源
技术基础:《初成型手册》(Handbuch Urformen)第1.6.4.1.1节关于冷室注塑阶段的内容。补充说明为一般性技术检查指南,并非针对特定制造商的公差要求。原文摘要;未转载来源图示。
