


低压压铸详解:工艺、设备及应用
低压压铸(LPDC)是从下方向永久性金属模具注料, 利用气体压力作用于熔体表面,而非依靠高速移动的 柱塞。由此可实现平稳、可控的注料过程,且铸件在 凝固过程中持续获得金属补给。 这使得该工艺成为 生产铝合金轮毂及其他涉及安全或需保持气密性的 零部件的常见选择。尽管名称相似,但其工作原理与 高压压铸截然不同,设备的结构设计也大相径庭。
低压压铸的工作原理是什么?
一个密封的熔炉将熔融金属储存在模具下方。当 熔炉被干燥空气或惰性气体加压时,熔体便会 通过浇口管流入模具型腔。 在 铸件自上而下凝固的过程中,压力保持不变,从而确保浇口管持续 向铸件内补料。凝固完成后释放压力,管内的液态 金属流回炉内,模具随即打开。
与高压压铸相比,充型速度明显较慢, 压力也低得多。因此,低压压铸(LPDC)适用于中等至较厚的壁厚、 砂芯以及需要热处理的零件,而高压压铸(HPDC)则是 薄壁和极短循环时间的首选。
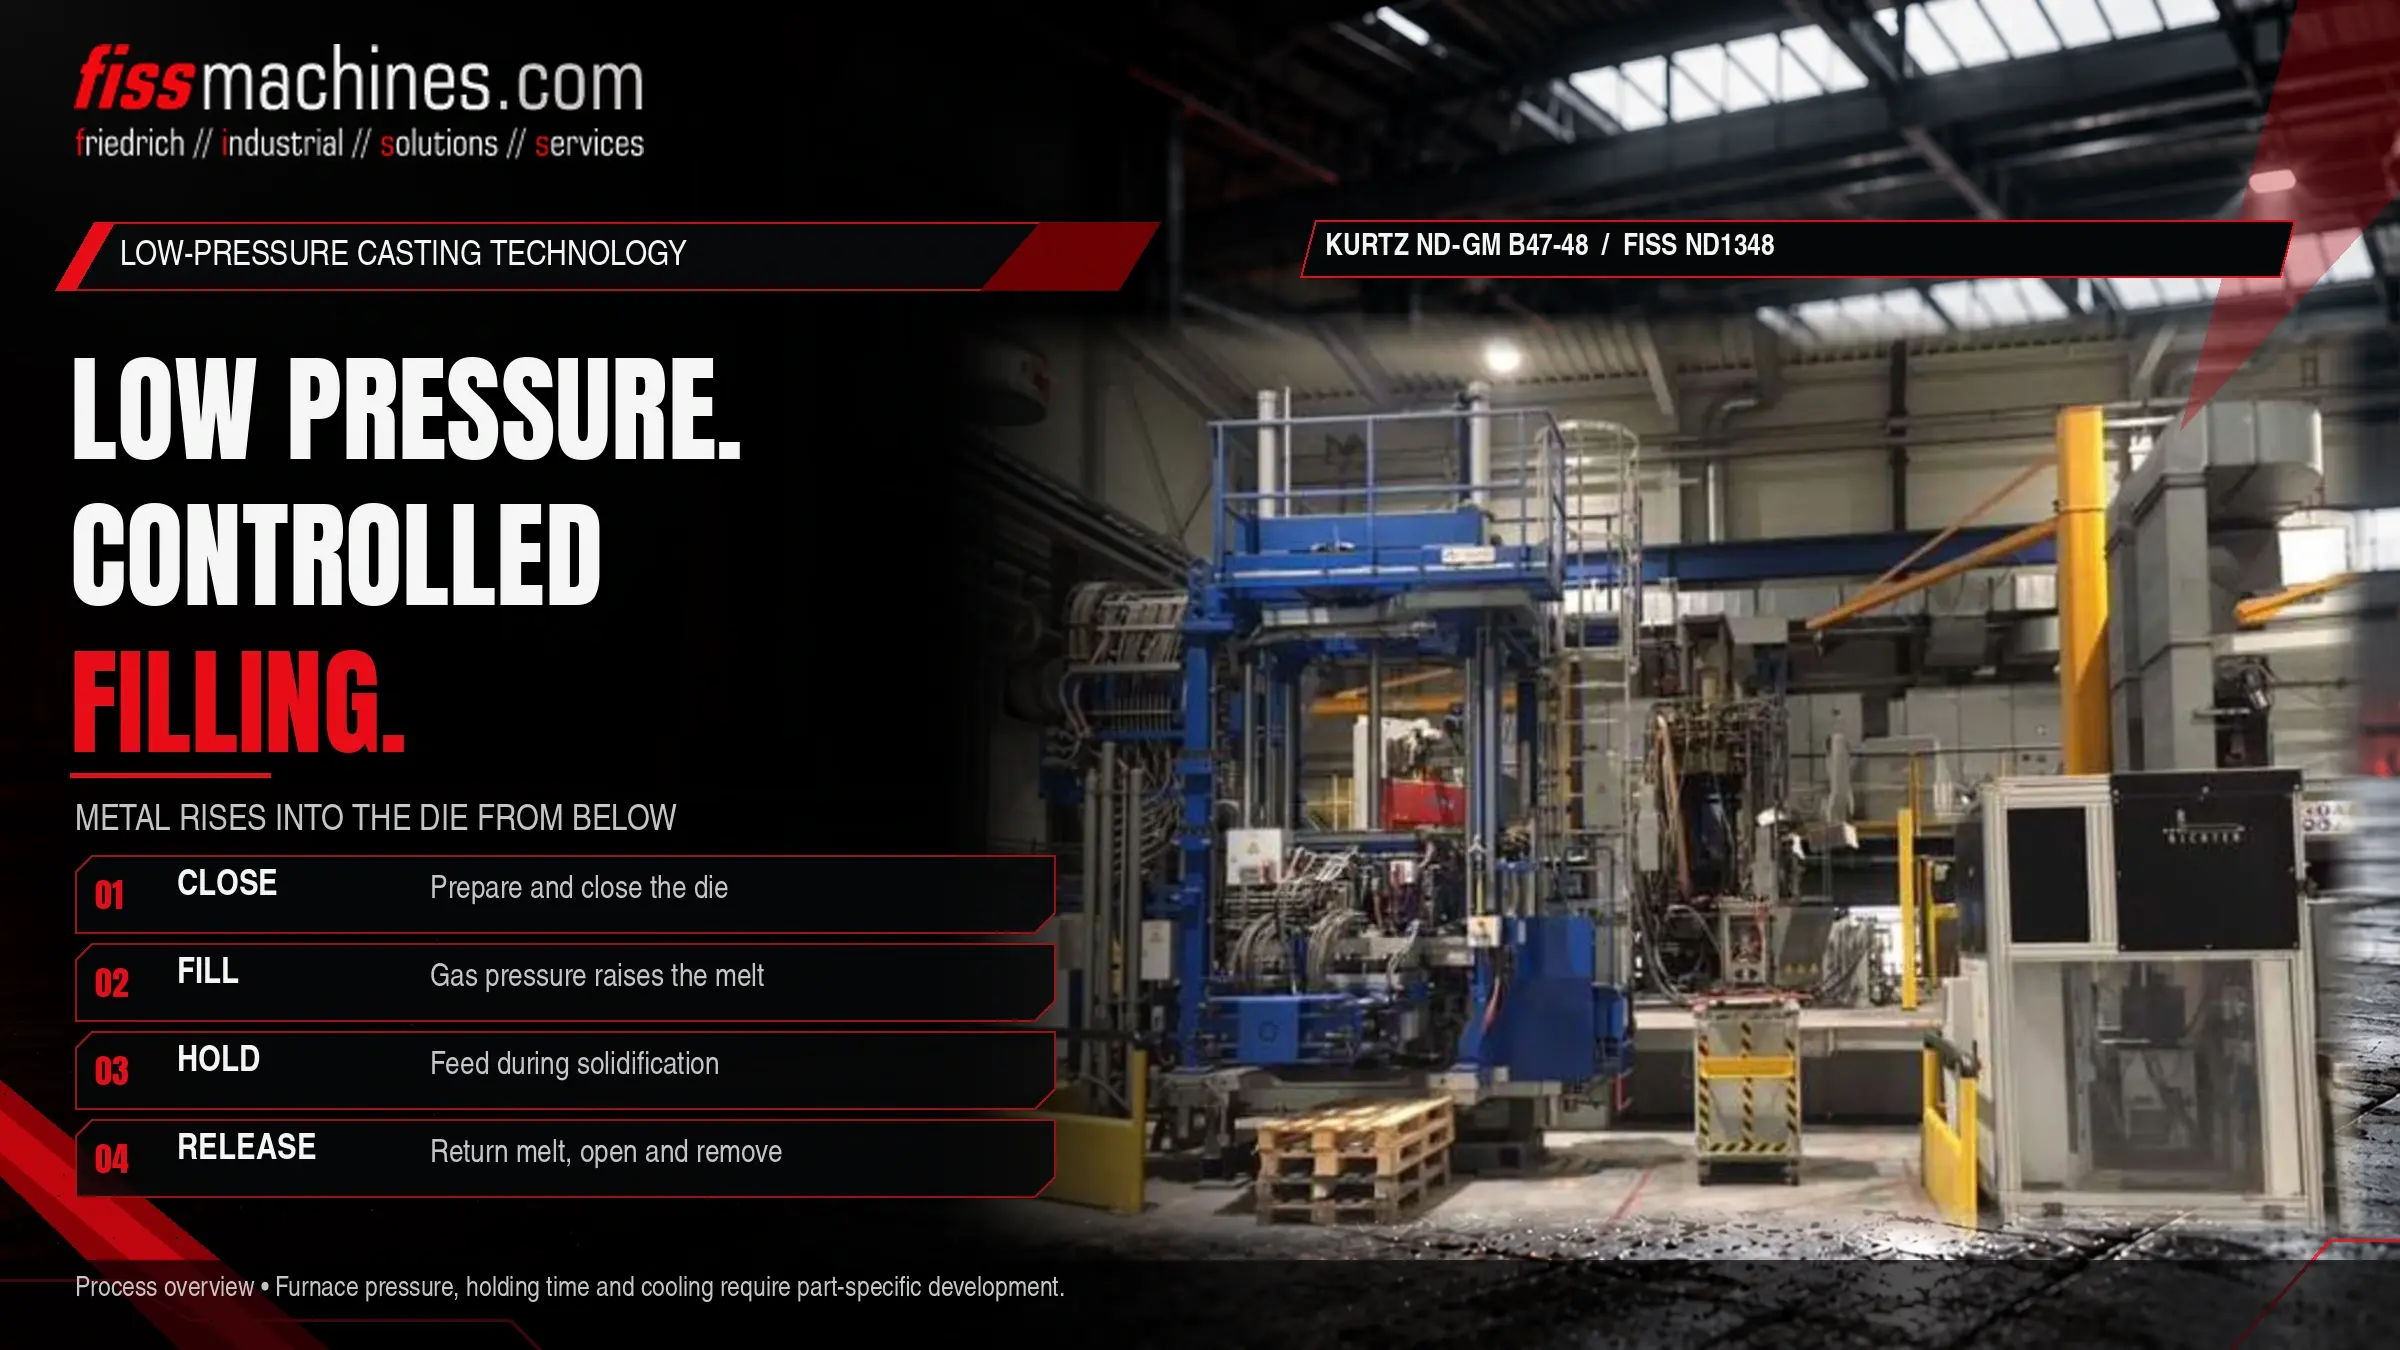
低压铸造循环分步说明
合模
模具(通常带有金属嵌件,且常配有用于形成 内部几何形状的砂芯)在炉体上方合模。
金属上升与充型
炉内气体压力按照受控曲线逐渐升高。金属 通过冒口管上升,并从下方填充型腔, 将空气向排气口方向挤出,且 湍流相对较小。
保压与凝固
压力进一步增加并保持恒定。对铸模的冷却经过特殊设计, 使铸件从距离 浇口最远的区域开始向浇口方向凝固,而浇口则由 冒口管中的液态金属供料。
泄压与取出
一旦浇口区域凝固,压力即被释放, 剩余的液态金属返回熔炉。模具打开, 铸件被取出,通常由取出装置完成。
在LPDC工艺中,质量控制主要通过 熔炉的时间-压力曲线以及模具冷却来实现。实际压力值取决于 零件高度、合金、模具设计和设备,并在工艺 开发阶段设定。
低压铸造机的主要部件
位于模具下方的气密保温炉,配有炉盖、密封件和补料装置。
连接熔体与模具;由耐熔合金的材料制成,需定期更换。
模具半壳和侧滑块由液压缸驱动;夹紧力远低于HPDC机。
压力控制系统,并配有用于定向凝固的空气和/或水冷回路。
许多生产设施采用单元式布局,包含多台设备、一个中央 熔炼区以及将熔融金属输送至各熔炉的输送系统。保温炉 在每个生产周期之间或按定期间隔进行补料,因此上游的熔体处理 与任何其他铝铸造工艺一样重要。 有关 铸造厂所用炉型的概述,可参见我们的 “二手机炉”分类。
低压压铸与高压压铸
这两种工艺均使用永久性钢制模具,但在 铸件的充型和供料方式上存在根本差异。下表对两者进行了 定性比较;实际数值取决于零件和工厂的具体情况。
| 评估标准 | 低压压铸 | 高压压铸 |
|---|---|---|
| 充型 | 从下方通过冒口管注入,缓慢且受控 | 由柱塞通过浇口高速注入 |
| 施加在金属上的压力 | 熔体表面承受较低的气压 | 由柱塞传递的高液压压力 |
| 凝固过程中的补料 | 通过保压状态下的冒口管 | 通过增压,受浇口早期凝固的限制 |
| 壁厚 | 中等至较厚的壁厚 | 可生产薄壁件 |
| 型芯 | 对于复杂的内部形状,可使用砂芯 | 主要采用金属型芯和滑块 |
| 热处理 | 常用 | 由于夹带气体,仅适用于常规HPDC零件 |
| 循环时间 | 相对较长 | 短 |
| 典型合金 | 主要是铝,也有镁 | 铝、锌、镁 |
值得了解的一种变体是背压铸造,在此工艺中,模具 腔室同样被加压,金属液的充填由压力 差驱动。该工艺适用于需要对凝固过程进行 更精细控制的情况。
低压压铸的应用领域
最广为人知的应用是铝制汽车轮毂,其中从中心开始的对称 充型以及可进行热处理是关键因素。其他 典型零件包括带砂芯的缸盖、底盘和 悬架部件,以及需要保持气密性的壳体。 一般 而言,当零件兼具中等壁厚、 对完整性或机械性能的要求,且批量规模 足以支持使用永久模具,但尚未达到HPDC(高压压铸)所需产量的水平时,通常会考虑采用LPDC(低压压铸)。
何时 LPDC 通常不是首选
对于表面积大、产量高的超薄壁外壳, 通常采用高压压铸更为合适。锌合金 大多采用热室压铸工艺加工。关于 HPDC 机型的比较,详见 《冷室还是热室?》
选购二手低压压铸机时应检查哪些项目
许多其他铸造机已知的检查要点同样适用,例如液压系统、 导轨和技术文档。低压压铸(LPDC)还需关注几个特定方面。熔炉 必须气密;炉盖密封处或炉体上的泄漏会直接影响 压力曲线。 耐火衬里的状况 决定了何时需要重新铺衬。应检查压力控制系统的 功能及备件的供应情况。此外,由于 炉体属于承压容器,因此在投产前必须明确 新安装地点适用的检查要求。
检查清单:LPDC 是否适合该零件,设备是否匹配?
- 壁厚和零件尺寸适合缓慢的自下而上填充工艺
- 需评估是否需要砂芯或热处理
- 所需产量与可实现的循环时间进行对比
- 模具尺寸和高度需与夹紧装置兼容
- 炉容及补料方法需适合射料顺序
- 检查炉体气密性、炉盖密封件及耐火材料状况
- 已掌握冒口类型、可用性及更换流程
- 压力控制和冷却回路功能正常且有记录
- 现场已明确加压炉的检查要求
常见问题解答
低压压铸是高压压铸的一种吗?
不是。虽然两者都使用永久性模具,但低压压铸(LPDC)是从下方利用气体 压力将熔体注入模具,而高压压铸(HPDC)则是通过柱塞以高速 和高压将金属注入。其设备、模具和工艺窗口均有所不同。
为什么低压压铸件通常需要进行热处理?
由于填充过程平稳,夹带的气体很少,因此铸件通常可以 进行固溶处理和时效处理以改善力学性能。而在 传统的HPDC工艺中,夹带的气体可能会在上述 处理过程中导致气孔。
冒口管的作用是什么?其使用寿命有多长?
它将金属从熔炉输送到模具,并在凝固过程中为 铸件持续供料。其使用寿命取决于材料、 合金、温度和操作方式,因此被视为易损件。
低压铸造机能否铸造不同的合金?
该设备主要用于铝铸造。更换合金时需注意 熔炉污染、浇口管的兼容性以及铸模涂层,并 应与工艺负责人协商确定。
